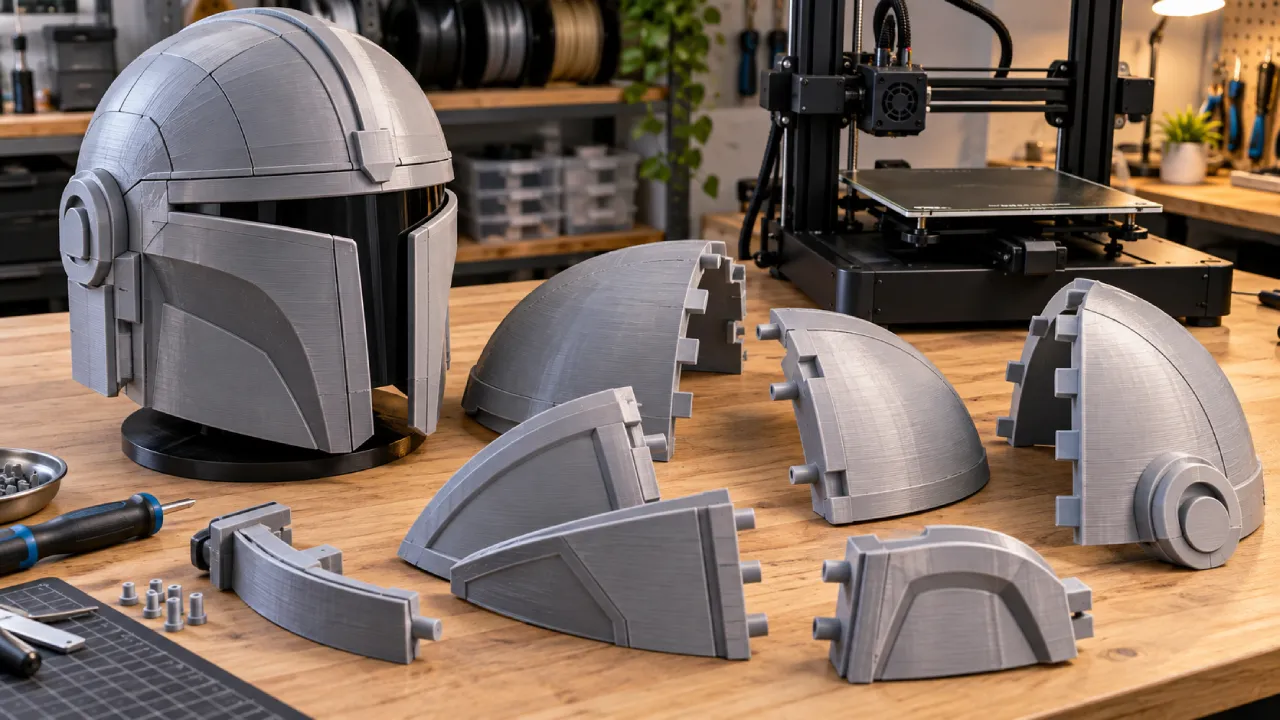
Sua peça não cabe na impressora? Como dividir modelos grandes sem destruir o acabamento | Folha do Leste/Imagem ilustrativa gerada por IA
Uma impressora 3D doméstica com mesa de 220, 250 ou 300 milímetros parece impor um limite físico muito claro: qualquer objeto maior que isso simplesmente não caberia.
Na prática, não funciona assim.
Peças muito maiores que o volume de impressão podem ser produzidas em módulos, desde que o modelo seja dividido de maneira inteligente antes do fatiamento e as junções sejam planejadas para facilitar alinhamento, resistência e acabamento.
É justamente assim que makers conseguem fabricar capacetes, armaduras, espadas, esculturas, placas, logotipos e até estruturas com cerca de um metro usando máquinas de bancada.
O Folha do Leste mostrou recentemente um logo da ESPN com aproximadamente um metro de largura produzido numa QIDI Q1 Pro, cuja área de impressão era muito menor que o objeto final. O projeto só funcionou porque o modelo foi dividido em módulos e pensado desde o início para montagem posterior.
A pergunta, portanto, não é apenas se a peça cabe na impressora.
É onde cortar para que ela volte a parecer uma peça única depois da montagem.
Dividir modelo não é simplesmente cortar no meio
A solução mais rápida parece óbvia: abrir o STL, passar um plano pelo centro e imprimir as duas metades.
Às vezes funciona.
Em outras situações, cria justamente os piores problemas possíveis, porque a linha de corte fica na região mais visível, atravessa detalhes importantes ou coloca a união exatamente onde a peça receberá maior esforço.
O corte precisa considerar simultaneamente:
tamanho disponível na mesa;
orientação de impressão;
quantidade de suporte;
resistência da junção;
facilidade de alinhamento;
visibilidade da emenda;
acesso para cola ou parafusos.
Por isso, dividir um objeto grande é também uma decisão de projeto.
O melhor corte costuma ser aquele que desaparece
Quando o objetivo é preservar acabamento, vale procurar regiões nas quais a própria geometria ajude a esconder a união.
Em um capacete, por exemplo, a divisão pode acompanhar:
- mudanças de painel;
- frisos;
- linhas de armadura;
- bordas;
- detalhes decorativos.
Numa espada cenográfica, o corte pode ficar próximo de guarda, empunhadura ou segmentos naturais do desenho.
Em uma estátua, braços, roupas, acessórios ou junções anatômicas podem oferecer lugares mais discretos.
O objetivo é evitar colocar uma emenda longa e reta atravessando justamente a superfície mais lisa e visível do modelo.
Superfície plana facilita muito a montagem
Quando não existe uma linha natural para esconder a emenda, criar uma superfície de corte plana costuma ser a solução mais segura.
Ela oferece duas vantagens.
Primeiro, permite imprimir aquela região diretamente sobre a mesa, reduzindo suporte e aumentando estabilidade.
Segundo, cria duas faces que podem ser lixadas e coladas com muito mais facilidade.
O PrusaSlicer possui uma ferramenta específica para esse tipo de trabalho e permite cortar o modelo em qualquer ângulo, mantendo ou separando as partes conforme a necessidade.
A própria Prusa recomenda o corte não apenas quando o objeto é grande demais, mas também quando uma orientação diferente pode melhorar resistência ou reduzir suporte.
PrusaSlicer já cria encaixes automaticamente
O recurso mais útil para peças grandes não é simplesmente separar o modelo.
O Cut Tool do PrusaSlicer consegue gerar conectores na própria região cortada, reduzindo bastante o trabalho de alinhamento durante a montagem.
Entre as opções disponíveis estão:
Plug — cria um encaixe macho de um lado e o espaço correspondente do outro.
Dowel — cria furos nas duas partes e gera um pino separado para impressão.
Snap — adiciona um encaixe por pressão.
Dovetail — cria uma união trapezoidal semelhante a um rabo de andorinha.
Isso permite transformar duas superfícies planas em componentes que praticamente se posicionam sozinhos na hora da colagem.
Pinos ajudam mais no alinhamento que na resistência
Um erro comum é imaginar que pequenos pinos impressos transformarão automaticamente a união no ponto mais resistente da peça.
Eles ajudam muito a impedir que as partes escorreguem lateralmente enquanto a cola cura, mas a resistência final continua dependendo de vários fatores.
Entre eles estão:
- área de contato;
- material utilizado;
- adesivo;
- orientação das linhas;
- espessura das paredes;
- tipo de esforço aplicado.
Em muitos projetos, os pinos funcionam principalmente como guias de posicionamento.
Quando a peça precisa realmente suportar carga elevada, a união pode exigir reforço interno adicional.
Uma haste interna pode transformar a peça
Espadas, bastões, braços longos e estruturas estreitas costumam se beneficiar bastante de um reforço atravessando vários módulos.
Pode ser:
- barra metálica;
- tubo;
- haste de fibra;
- vareta;
- parafuso longo.
O modelo recebe um canal interno contínuo, e o reforço físico atravessa diferentes peças durante a montagem.
Nesse caso, a cola deixa de ser o único elemento responsável por resistir à flexão.
A estratégia é especialmente útil em props compridos, nos quais uma simples união plana poderia quebrar facilmente ao movimentar o objeto.
Cosplay é praticamente um laboratório dessa técnica
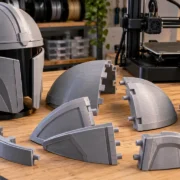
Capacetes e armaduras são bons exemplos porque frequentemente ultrapassam o volume de impressoras domésticas.
Na pauta sobre impressão 3D e cosplay na New York Comic Con, o Folha do Leste mostrou como máscaras, capacetes e armas cenográficas podem precisar ser divididos em várias partes antes da fabricação.
Isso não significa necessariamente pior acabamento.
Um projeto bem dividido pode até ser mais fácil de imprimir e finalizar que uma peça inteira.
A dificuldade aparece quando o corte é feito apenas para “caber”, sem pensar no que acontecerá depois que as peças saírem da mesa.
Dividir também pode diminuir drasticamente o suporte
Imagine um modelo com grandes balanços.
Impresso inteiro, ele poderia exigir uma floresta de suportes, consumir muito material e deixar marcas em áreas visíveis.
Ao separá-lo em duas ou três partes, cada componente pode ser colocado numa orientação melhor.
A Prusa destaca justamente esse benefício: dividir um modelo pode melhorar propriedades visuais e mecânicas, permitindo orientar cada parte de maneira independente.
Em algumas situações, a redução de suporte já justifica o corte mesmo quando a peça caberia inteira na máquina.
Cortar pode melhorar a resistência da peça
Essa possibilidade parece contraditória.
Uma peça inteira deveria ser sempre mais forte que uma peça colada, certo?
Não necessariamente.
Se imprimir inteira obrigar o usuário a orientar uma região estrutural de forma desfavorável, as camadas podem acabar posicionadas exatamente no sentido em que a peça tende a se separar.
Dividindo o modelo, cada componente pode receber uma orientação mais adequada para aquela carga.
Depois, uma união bem projetada conecta as partes.
O resultado pode ser mecanicamente melhor que a impressão monolítica numa orientação ruim.
Essa é a mesma lógica discutida pelo Folha do Leste ao explicar por que a direção das camadas pode mudar completamente a resistência de um filamento com fibra de carbono.
Corte na posição errada pode criar a linha mais fraca
O oposto também acontece.
Se uma peça recebe flexão justamente na região cortada, a emenda pode concentrar esforço e falhar primeiro.
Uma espada dividida em pequenos segmentos idênticos, por exemplo, cria várias interfaces ao longo de uma estrutura sujeita a flexão.
Um componente técnico com parafuso próximo à junta pode sofrer tensão localizada exatamente naquela região.
Por isso, o melhor corte visual nem sempre é o melhor corte estrutural.
Em peças funcionais, o caminho da carga precisa ser considerado antes da estética.
Modelos grandes podem ser cortados em várias direções
Nem todo projeto precisa ser dividido apenas horizontal ou verticalmente.
Cortes diagonais podem aumentar a área de contato entre duas partes e afastar a linha de união de uma região muito visível.
Já cortes em ângulo podem permitir que a peça seja posicionada melhor na mesa.
O PrusaSlicer permite movimentar e rotacionar livremente o plano de corte, o que facilita experimentar diferentes soluções antes de confirmar a separação.
Esse planejamento virtual custa poucos minutos e pode economizar horas de retrabalho.
Dovetail ajuda quando as partes precisam travar
O encaixe do tipo dovetail oferece uma vantagem interessante porque suas laterais inclinadas ajudam a limitar movimentos em determinada direção.
É muito usado em marcenaria justamente por esse princípio.
Na impressão 3D, pode funcionar bem em painéis, placas e determinados componentes modulares.
Entretanto, um encaixe perfeito demais também pode virar problema.
Impressoras possuem tolerâncias, pequenas variações dimensionais e expansão do material.
Por isso, sempre deve existir alguma folga entre as duas partes.
Encaixe de 10 mm não deve receber furo de exatamente 10 mm
Essa é uma das armadilhas clássicas.
Um pino com 10 mm e um furo com exatamente 10 mm podem não encaixar depois de impressos.
A largura real das linhas, pequenas imprecisões, elephant foot e variações do material alteram as dimensões finais.
Por isso, conectores precisam receber tolerância.
O valor ideal muda conforme impressora, filamento e calibração.
Uma máquina muito bem ajustada pode trabalhar com folgas menores.
Outra pode precisar de margem maior.
Quando a montagem é crítica, vale imprimir apenas um pequeno teste de encaixe antes das dezenas de horas necessárias para o modelo completo.
Faça um teste pequeno antes de imprimir tudo
Essa é provavelmente uma das melhores formas de evitar desperdício.
Recorte virtualmente apenas uma pequena região da junta e imprima:
- o pino;
- o furo;
- uma pequena parte de cada lado.
Depois verifique se encaixa com a pressão desejada.
Se estiver apertado demais, aumente a folga.
Se estiver frouxo, reduza.
Uma peça de teste pode consumir poucos gramas de filamento e evitar descobrir depois de 30 horas que seis módulos enormes não entram uns nos outros.
Não dependa da cola para corrigir desalinhamento
Cola preenche pequenas irregularidades, mas não deveria ser responsável por posicionar duas partes.
Quando não existem pinos, encaixes ou referências geométricas, as peças podem deslizar durante a cura e formar um degrau na emenda.
Esse desnível depois exige:
- mais massa;
- mais lixamento;
- mais primer;
- mais trabalho.
Quanto melhor a geometria posicionar os componentes, menor será o pós-processamento.
Por isso, alinhamento precisa ser resolvido no modelo, não apenas na bancada.
Cianoacrilato funciona bem em muitos projetos
A chamada supercola ou cianoacrilato é uma das soluções mais utilizadas em PLA e outras peças impressas.
Ela cura rapidamente e pode formar uma união bastante forte quando as superfícies estão bem preparadas.
A Prusa recomenda que as áreas de colagem estejam limpas, lisas e sem gordura ou sujeira.
Um lixamento leve também pode melhorar a aderência dependendo da superfície e do adesivo utilizado.
Entretanto, a cola escolhida precisa ser compatível com o material.
Não existe um único adesivo ideal para qualquer polímero.
Epóxi dá mais tempo para alinhar
Adesivos epóxi normalmente curam mais lentamente que cianoacrilato.
Isso pode ser vantagem em uma peça grande porque oferece tempo para:
- posicionar;
- apertar;
- corrigir;
- conferir esquadro;
- ajustar a união.
O epóxi também consegue preencher pequenas lacunas.
Em contrapartida, adiciona peso, pode escorrer e costuma exigir mais preparação.
Para projetos grandes, muitas vezes vale combinar encaixe mecânico para alinhamento com adesivo para fixação.
Solda plástica também pode funcionar
Alguns makers utilizam pedaços do próprio filamento e uma ferramenta quente para fundir a região interna da emenda.
A técnica funciona como uma espécie de soldagem plástica manual.
Ela pode reforçar áreas que não ficarão visíveis, especialmente na parte interna de capacetes ou estruturas ocas.
O cuidado é evitar deformar a superfície externa com calor excessivo.
Também é importante considerar vapores e segurança conforme o polímero utilizado.
A emenda perfeita começa antes da massa
Depois da colagem, pequenas linhas continuam normalmente visíveis.
É aí que começa o acabamento.
Uma sequência comum envolve:
lixar a junção;
aplicar massa quando necessário;
lixar novamente;
usar primer de enchimento;
inspecionar sob luz lateral;
corrigir imperfeições;
pintar.
Esse processo consegue fazer uma peça formada por seis ou dez módulos parecer produzida de uma única vez.
Mas quanto pior for o corte inicial, mais trabalho será necessário nessa etapa.
Linha de corte deve evitar detalhes finos
Cortar atravessando letras, padrões, textura orgânica ou pequenos relevos cria trabalho desnecessário.
Depois da colagem, qualquer desalinhamento aparece justamente naquele desenho.
Sempre que possível, vale mover o plano alguns milímetros para uma área lisa ou acompanhar uma divisão natural do objeto.
Esse detalhe pode parecer irrelevante no slicer.
Depois da impressão, pode economizar horas de reconstrução manual.
Cortar o modelo também permite usar impressoras menores
A consequência prática é interessante: volume de impressão não determina sozinho o tamanho máximo do projeto.
Uma impressora de 250 mm pode fabricar uma estrutura de um metro.
O Folha do Leste já mostrou isso no projeto do logo de um metro da ESPN impresso numa QIDI Q1 Pro de 245 × 245 × 240 mm.
O designer dividiu a estrutura em módulos e precisou considerar não apenas encaixe, mas também fiação, acabamento e montagem da iluminação interna.
É um exemplo profissional da mesma técnica usada por makers para produzir capacetes e props em casa.
Impressora maior reduz cortes, mas não elimina planejamento
Equipamentos de maior volume naturalmente permitem produzir componentes inteiros em mais situações.
A Bambu Lab A2L, por exemplo, trabalha com área de 330 × 320 × 325 mm, e o Folha do Leste já mostrou como esse aumento foi pensado justamente para reduzir a necessidade de dividir determinados modelos.
Em resina, a Phrozen Mighty Revo 16K MAX também chega a 300 mm de altura, facilitando estátuas e peças maiores com menos divisões.
Ainda assim, um volume maior não elimina automaticamente a vantagem de cortar.
Orientação, suporte e qualidade superficial continuam podendo justificar a divisão mesmo quando o objeto cabe inteiro.
Uma impressão inteira também concentra todo o risco
Há outro ponto pouco lembrado.
Imagine uma peça de 40 horas impressa inteira.
Se houver falha na hora 37, boa parte do material e do tempo pode ser perdida.
Agora imagine o mesmo objeto dividido em quatro módulos de dez horas.
Se um segmento falhar, apenas aquela parte precisa ser repetida.
A divisão cria mais etapas de montagem, mas também distribui o risco da impressão.
Para peças gigantes, isso pode ser uma vantagem considerável.
Não exagere no número de partes
Dividir demais também cria problemas.
Cada nova seção adiciona:
- uma emenda;
- uma possibilidade de desalinhamento;
- mais cola;
- mais acabamento;
- mais tolerâncias acumuladas.
O melhor projeto costuma usar o menor número de partes necessário para caber bem na impressora e ser orientado corretamente.
Transformar uma peça que precisaria de quatro módulos em 20 raramente melhora o resultado.
A modularização precisa resolver problemas, não criar novos.
Peso também deve entrar no planejamento
Uma peça grande pode acabar pesada mesmo quando dividida corretamente.
No cosplay, isso afeta diretamente conforto e segurança.
O Folha do Leste mostrou como o PLA Lightweight da Prusa consegue reduzir em até 65% a massa de determinadas impressões, com aplicações justamente em capacetes, armaduras e grandes acessórios.
A escolha do material, portanto, pode trabalhar junto com a divisão do modelo.
Uma espada cenográfica não precisa necessariamente ser maciça nem estruturalmente equivalente a uma ferramenta real.
Escolha também como esconder a última emenda
Em modelos circulares, existe uma armadilha interessante.
Depois de montar quase tudo, a última peça pode ficar difícil de inserir porque os encaixes exigem movimento numa direção que já não existe.
Isso acontece em capacetes, anéis e estruturas fechadas.
Nesse caso, uma das junções pode precisar de conector diferente, encaixe deslizante ou montagem em outra ordem.
Planejar a sequência antes de imprimir evita descobrir que todas as partes estão perfeitas — mas fisicamente impossíveis de reunir.
Marque as peças antes de tirar da mesa
Projetos com muitos módulos podem parecer óbvios no slicer e confusos dias depois.
Uma solução simples é adicionar pequenas identificações nas áreas internas:
A1 / A2
B1 / B2
esquerda / direita
frente / trás
Essas marcações podem ser gravadas discretamente no próprio modelo ou anotadas logo após a impressão.
Isso reduz bastante o risco de colar componentes na ordem errada.
Fotografe a montagem virtual
Outra prática simples é fazer uma captura de tela do modelo completo com as peças identificadas antes de iniciar as impressões.
Quando o projeto dura vários dias, essa imagem vira um mapa de montagem.
O mesmo vale para cores diferentes, parafusos ou peças com pequenas variações.
Quanto maior o projeto, mais impressão 3D começa a parecer montagem de um kit.
Organização passa a economizar tanto tempo quanto velocidade da máquina.
3MF preserva melhor projetos complexos que STL
Existe ainda uma diferença importante entre formatos.
Um arquivo STL normalmente entra no slicer como um único objeto, mesmo quando contém diferentes shells.
Já o 3MF consegue preservar múltiplos objetos e outras informações do projeto.
O PrusaSlicer também permite separar shells de um STL usando “Split to Objects” ou “Split to Parts”, mas projetos grandes ficam mais fáceis de administrar quando cada componente já existe como elemento independente.
Para montagens complexas, isso reduz confusão e facilita alterações posteriores.
Cortar não é o mesmo que separar shells
Essa distinção também evita erros.
Um modelo pode conter várias partes geometricamente independentes dentro do mesmo arquivo.
Nesse caso, “Split to Objects” apenas separa algo que já estava desconectado internamente.
A ferramenta Cut, por outro lado, realmente cria uma nova divisão atravessando a geometria existente.
São operações diferentes.
Saber qual delas usar evita alterar um arquivo que talvez já tenha sido projetado modularmente pelo próprio autor.
Antes de cortar, veja se o autor já preparou a versão dividida
Muitos modelos grandes já são distribuídos em duas versões:
- arquivo inteiro;
- arquivos separados para impressoras menores.
Quando isso acontece, a versão modular preparada pelo autor costuma ser melhor que um corte improvisado, porque já pode incluir:
- encaixes;
- tolerâncias;
- pinos;
- canais;
- superfícies escondidas;
- instruções de montagem.
Antes de modificar o STL, vale conferir todos os arquivos incluídos no download.
Às vezes, o problema já foi resolvido pelo designer.
Dividir um modelo não deveria ser visto como improviso
Esse é talvez o principal ponto.
Muita gente encara a divisão apenas como uma solução emergencial quando descobre que a peça não cabe na mesa.
Na verdade, modularizar pode ser uma estratégia de fabricação.
O projeto da maquete de Roma mostrado pelo Folha do Leste chegou a 953 moldes impressos em 3D porque transformar uma grande estrutura numa coleção de componentes era justamente a forma viável de construir o conjunto dentro do prazo.
Em outra escala, a lógica é exatamente a mesma dentro de uma impressora doméstica.
Uma mesa pequena pode produzir um objeto enorme
O volume de construção define o maior componente que a máquina consegue fabricar de uma vez.
Ele não define necessariamente o maior objeto final.
Entre uma peça de 240 mm e uma estrutura de um metro existe uma etapa de engenharia aparentemente simples, mas decisiva: dividir o modelo de modo que cada parte possa ser impressa, alinhada, reforçada e acabada sem denunciar a montagem.
É por isso que uma impressora relativamente pequena consegue produzir capacetes, espadas, fachadas, logos e esculturas maiores que ela própria.
Não existe mágica.
Existe planejamento.
E, em muitos projetos, o melhor corte é justamente aquele que ninguém consegue encontrar depois que a peça está pronta.