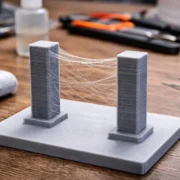
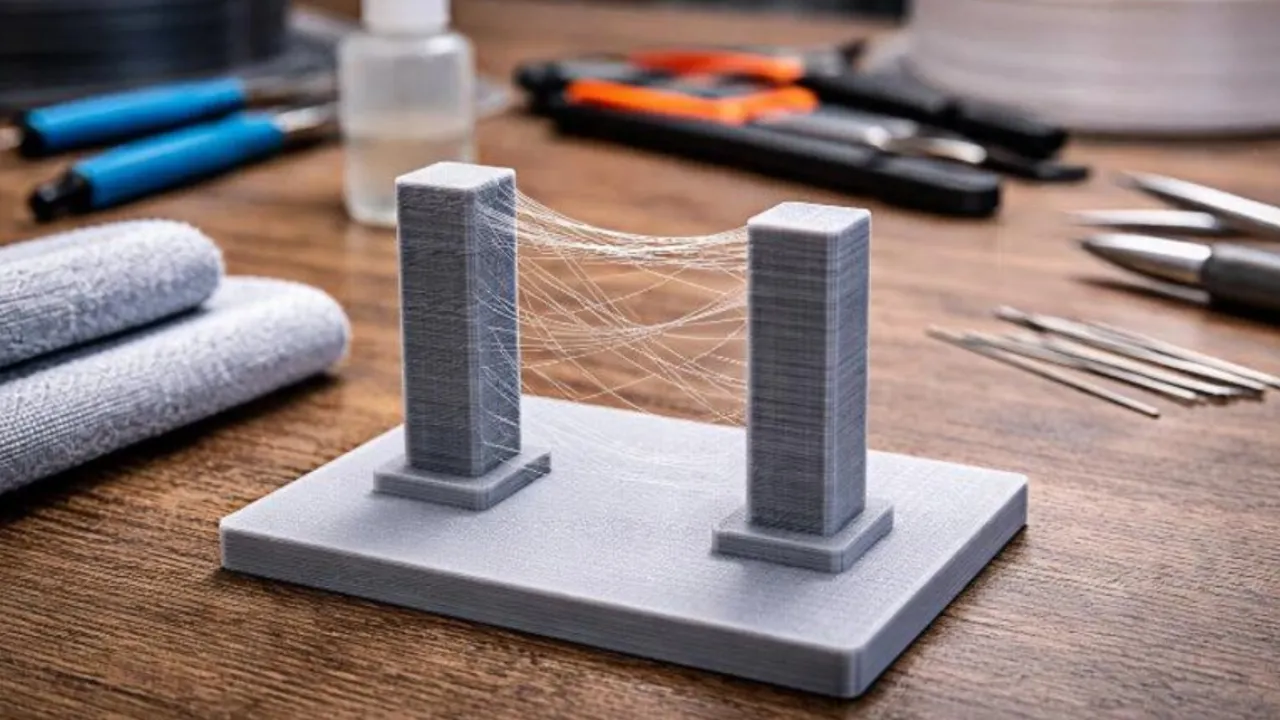
Stringing na impressão 3D: como acabar com os fios entre as peças | Reprodução/Sovol3D
O stringing na impressão 3D aparece quando fios finos de plástico se formam entre regiões separadas de uma peça ou entre objetos impressos simultaneamente. O defeito também é conhecido como oozing ou formação de teias e costuma surgir durante os movimentos em que o bico se desloca sem depositar material.
A Prusa Research aponta duas causas frequentes: temperatura de impressão excessiva e configurações inadequadas de retração. Entretanto, o fabricante também recomenda verificar a condição do filamento e possíveis resíduos acumulados no bico.
O problema pode ocorrer tanto com PLA quanto com PETG, embora o comportamento dependa das características de cada material. Antes de modificar vários parâmetros, vale identificar em quais movimentos surgem os fios e se o defeito é recente ou acompanha a impressora desde a configuração inicial.
Esta reportagem complementa as matérias já publicadas no Folha do Leste sobre filamento úmido e costura Z, mas concentra a explicação na formação dos fios durante os deslocamentos do extrusor.
O que é stringing na impressão 3D?
Stringing é a formação de fios indesejados de plástico durante a impressão 3D FDM. O defeito aparece principalmente quando o bico sai de uma região e se movimenta até outra sem executar um trajeto de impressão.
Embora o motor deixe de empurrar filamento durante esse deslocamento, uma pequena quantidade de material ainda pode escapar pelo bico aquecido.
Quando o plástico extrudado permanece preso à peça, o movimento pode esticá-lo e formar um fio.
O resultado lembra teias de aranha entre superfícies, colunas ou objetos.
Entretanto, a intensidade varia conforme o material, a temperatura e os ajustes da impressora.
Por que o plástico continua saindo do bico?
Durante a impressão, o filamento é aquecido e empurrado através de uma abertura estreita.
Esse processo cria pressão no sistema de extrusão.
Quando a impressora interrompe a deposição e começa um deslocamento, parte do plástico derretido pode continuar saindo devido à pressão residual.
Se o material alcançar outra região do modelo antes de se desprender, poderá formar fios entre os pontos.
Por isso, o stringing está diretamente relacionado ao comportamento do material durante os movimentos sem extrusão.
O objetivo dos ajustes é reduzir essa saída involuntária de plástico sem prejudicar a retomada da impressão.
Qual é a diferença entre stringing e oozing?
Os dois termos aparecem frequentemente juntos na documentação dos fabricantes.
Oozing descreve a saída involuntária de plástico pelo bico aquecido.
Já stringing identifica os fios que podem ser formados quando esse material acompanha o deslocamento da ferramenta.
Assim, oozing pode contribuir para stringing, mas a aparência final depende da situação.
Em alguns casos, aparecem pequenas gotas ou acúmulos de material. Em outros, surgem fios finos entre regiões afastadas.
Essa distinção ajuda a observar o comportamento do extrusor antes de modificar os parâmetros.
Temperatura alta pode provocar stringing?
Sim. A Prusa Research identifica a temperatura excessiva como uma das causas mais comuns.
Quando o plástico fica mais fluido, pode escapar do bico com maior facilidade durante os deslocamentos.
Por isso, reduzir a temperatura pode diminuir a formação de fios.
Entretanto, uma temperatura baixa demais também prejudica a qualidade da impressão.
O material pode deixar de ser depositado corretamente ou apresentar dificuldades de adesão entre as camadas.
Assim, o ajuste precisa respeitar a faixa de trabalho recomendada para o filamento.
Reduzir 5 °C ou 10 °C pode ajudar?
A documentação da Prusa sugere experimentar reduções de 5 °C a 10 °C na temperatura do bico e verificar se ocorre diminuição dos fios.
Entretanto, essa orientação não significa que toda impressora deva trabalhar dez graus abaixo do perfil original.
O resultado depende do material, da velocidade e da capacidade do hotend.
O procedimento mais adequado consiste em realizar pequenas mudanças e observar a diferença no resultado.
Se a redução provocar falhas de extrusão ou piora na união entre camadas, o ajuste precisa ser revisto.
Não é recomendável continuar diminuindo a temperatura apenas para eliminar todos os fios.
O que é retração do filamento?
A retração é um movimento em que o extrusor puxa uma pequena quantidade de filamento para trás antes de um deslocamento.
O objetivo é diminuir a tendência de o plástico continuar saindo pelo bico.
Quando a impressora chega à próxima região, o extrusor retoma a alimentação e reinicia a deposição.
Esse mecanismo é importante para reduzir a formação de fios entre partes separadas.
Entretanto, a retração não remove instantaneamente todo o plástico derretido do hotend.
Por isso, seu resultado depende de diversos fatores, incluindo a pressão residual e as características do equipamento.
Como ajustar a retração no PrusaSlicer?
No PrusaSlicer, as configurações relacionadas à retração estão disponíveis em Printer Settings > Extruder 1, conforme o perfil e o modo de interface utilizado.
O usuário pode verificar parâmetros como comprimento e velocidade da retração.
Entretanto, a Prusa recomenda começar pelos perfis oficiais do equipamento.
Esses perfis já consideram características específicas do sistema de extrusão.
Antes de modificar valores, vale confirmar se foi selecionado o modelo correto de impressora, bico e filamento.
Usar parâmetros de outra impressora pode gerar problemas em vez de resolver o stringing.
Qual é o comprimento ideal da retração?
Não existe um comprimento universal. O valor depende principalmente do sistema de extrusão utilizado.
A Prusa informa, por exemplo, que os modelos MK2.5/S e MK3/S/+ trabalham com recomendação máxima de retração de 2 mm.
Já o perfil da Original Prusa MINI/MINI+, com alimentação por tubo Bowden, utiliza uma retração padrão de 3,2 mm.
Esses números são específicos dos equipamentos citados e não devem ser copiados automaticamente para outras impressoras.
Em máquinas com sistemas diferentes, os fabricantes podem recomendar ajustes distintos.
Mais retração sempre significa menos fios?
Não. Aumentar a retração pode ajudar em determinadas condições, mas o excesso também pode provocar falhas.
Quando o material é puxado demasiadamente, a retomada da extrusão pode ficar irregular.
Também podem surgir interrupções no início de novos trajetos e dificuldades de alimentação.
Por isso, não é adequado aumentar sucessivamente o comprimento sem observar o resultado.
O objetivo é encontrar um ajuste suficiente para reduzir a saída involuntária de plástico sem prejudicar a impressão.
Velocidade de retração também influencia
Além do comprimento, o fatiador permite ajustar a velocidade de retração.
Segundo a Prusa, velocidades maiores podem ajudar a reduzir fios em algumas situações.
Entretanto, valores excessivos podem provocar dificuldades no motor do extrusor.
Em casos extremos, ele pode perder passos ou deixar de executar corretamente o movimento.
Por isso, não é recomendável selecionar a velocidade máxima disponível apenas para tentar eliminar o stringing.
O ajuste deve respeitar as características do mecanismo e do material.
Retração em toda mudança de camada vale a pena?
O PrusaSlicer oferece a opção Retract on layer change, utilizada para executar retração durante determinadas mudanças de camada.
A Prusa recomenda manter esse recurso ativado nos perfis em que ele foi previsto.
Entretanto, a eficácia depende da trajetória e do modelo.
Além disso, o fatiador possui outras configurações relacionadas à distância mínima que justifica uma retração.
Por isso, o comportamento não depende apenas de ativar ou desativar uma única opção.
Wipe while retracting pode reduzir o stringing
Outra configuração disponível no PrusaSlicer é Wipe while retracting.
Com ela, o bico realiza um pequeno movimento de limpeza enquanto a retração acontece.
O objetivo é reduzir a quantidade de plástico que permanece disponível para formar fios durante a mudança de posição.
A Prusa recomenda utilizar esse recurso nos perfis adequados.
Entretanto, o resultado depende das condições do material e dos demais ajustes.
O movimento de limpeza complementa a retração, mas não resolve sozinho todos os casos de stringing.
Lift Z pode interferir na formação dos fios?
O parâmetro Lift Z controla o levantamento vertical do bico durante determinados deslocamentos.
Esse movimento pode ajudar a evitar contato com partes já impressas.
Entretanto, a Prusa explica que valores menores podem favorecer a redução do stringing em algumas condições.
Por outro lado, desativar completamente o levantamento pode aumentar o risco de o bico atingir a peça.
Por isso, o ajuste deve considerar tanto a formação dos fios quanto a necessidade de evitar colisões.
Distância mínima de deslocamento também importa
Nem todo movimento precisa necessariamente provocar uma retração.
O PrusaSlicer permite configurar uma distância mínima de deslocamento para acionar esse procedimento.
Segundo a documentação da Prusa, valores maiores podem reduzir o tempo gasto com retrações, mas também aumentar a possibilidade de oozing e stringing.
Assim, existe um equilíbrio entre a quantidade de movimentos de retração e o comportamento do plástico.
Por isso, a configuração ideal depende da geometria do modelo e do equipamento utilizado.
Evitar cruzar perímetros pode melhorar a impressão
O PrusaSlicer oferece o recurso Avoid crossing perimeters, que procura organizar os deslocamentos para reduzir a passagem do bico sobre determinadas regiões externas.
Essa estratégia pode diminuir a quantidade de fios visíveis.
Entretanto, a alteração dos trajetos também pode aumentar a distância percorrida.
Assim, o resultado precisa ser avaliado junto com o tempo estimado de impressão.
Evitar deslocamentos desnecessários entre paredes externas pode ser útil, mas não substitui os ajustes de temperatura e retração.
Filamento úmido também pode provocar stringing
A Prusa Research recomenda testar outra bobina quando um material apresenta formação excessiva de fios.
Isso acontece porque a umidade absorvida pelo filamento pode prejudicar o comportamento durante a extrusão.
Em determinadas condições, também aparecem estalos, bolhas e superfícies irregulares.
Entretanto, stringing isolado não comprova que o filamento esteja úmido.
O problema pode estar relacionado à temperatura ou à retração.
Por isso, vale observar outros sintomas e comparar o comportamento com uma bobina em boas condições.
Secar o filamento resolve todos os casos?
Não. A secagem pode ajudar quando a umidade realmente contribui para o defeito.
Entretanto, ela não corrige automaticamente temperaturas inadequadas ou configurações incorretas de retração.
Além disso, cada material possui limites próprios de temperatura de secagem.
Por isso, o procedimento deve seguir as recomendações do fabricante do filamento.
O Folha do Leste já publicou uma reportagem específica sobre como identificar e secar filamentos úmidos na impressão 3D.
O importante é confirmar a causa antes de submeter toda bobina a um novo processo de secagem.
Por que PETG costuma produzir mais fios?
O PETG apresenta características de extrusão que podem favorecer a formação de fios em determinadas condições.
A Prusa o identifica como um material com tendência a stringing.
Segundo a fabricante, o problema pode ser moderado com ajustes apropriados de temperatura, retração e resfriamento.
Entretanto, não existe uma configuração universal que funcione igualmente com todas as marcas de PETG.
As recomendações do fabricante e o perfil da impressora devem servir como ponto de partida.
PLA também pode apresentar o defeito?
Sim. Embora muitos perfis de PLA sejam relativamente simples de utilizar, esse material também pode produzir fios.
Uma temperatura excessiva ou retração inadequada pode provocar saída involuntária de plástico durante os deslocamentos.
A condição da bobina também merece atenção.
Entretanto, não é correto atribuir automaticamente o defeito à qualidade do PLA.
Um mesmo material pode produzir resultados diferentes conforme o equipamento e os parâmetros utilizados.
Filamentos flexíveis exigem cuidados específicos
Filamentos flexíveis apresentam comportamento diferente durante a retração porque podem se deformar ao longo do sistema de alimentação.
A Prusa alerta que esses materiais podem exigir ajustes específicos de comprimento e velocidade.
Entretanto, os valores utilizados para PLA ou PETG não devem ser transferidos automaticamente para TPU e outros flexíveis.
Em determinadas situações, uma retração muito agressiva pode provocar dificuldades de alimentação.
Por isso, o ideal é começar pelos perfis recomendados para cada material e impressora.
Resíduos no bico podem contribuir para o stringing
Outra causa possível está no acúmulo de plástico na superfície do bico.
Segundo a Prusa, o uso prolongado de determinados filamentos, como PETG, pode deixar resíduos que favorecem a formação de fios.
Quando o bico passa próximo de outra região, parte desse material pode aderir à peça.
Por isso, é importante verificar as condições externas do conjunto de extrusão.
Entretanto, a limpeza deve respeitar as orientações de segurança do fabricante, especialmente quando o equipamento está aquecido.
Não é recomendável tocar diretamente no bico ou improvisar ferramentas inadequadas.
Problemas no hotend também precisam ser considerados
Quando as configurações estão corretas e o defeito continua, vale examinar o conjunto de aquecimento.
A Prusa menciona a possibilidade de dificuldades relacionadas à dissipação de calor e à montagem de componentes.
Isso pode ser relevante principalmente depois de uma manutenção ou substituição de peças.
Entretanto, não é recomendável desmontar o hotend sem seguir o procedimento técnico específico do equipamento.
Em alguns casos, pode ser necessário recorrer ao suporte do fabricante.
Como realizar um teste de stringing?
Uma forma prática de avaliar os ajustes é utilizar um modelo de teste com duas torres separadas.
Durante a impressão, o bico precisa se deslocar repetidamente entre as estruturas.
Se ocorrer saída involuntária de plástico, poderão aparecer fios esticados entre as torres.
O usuário pode comparar diferentes temperaturas e configurações de retração, mantendo os demais parâmetros constantes.
Entretanto, modificar várias opções simultaneamente dificulta descobrir qual delas realmente produziu a melhoria.
Por que mudar um parâmetro por vez?
Imagine uma impressão que apresenta fios entre duas torres.
Se o usuário diminuir a temperatura e aumentar a retração ao mesmo tempo, poderá obter um resultado melhor.
Entretanto, não saberá qual alteração foi responsável pela diferença.
Por isso, a recomendação é registrar a configuração inicial e modificar um parâmetro de cada vez.
Uma sequência organizada de testes reduz tentativas aleatórias e ajuda a encontrar uma combinação estável.
É possível retirar os fios depois da impressão?
Sim, em determinados casos. Fios muito finos podem ser removidos com acabamento manual cuidadoso.
A Prusa também menciona o uso breve de ar quente como alternativa para eliminar pequenos fios.
Entretanto, o calor pode deformar o plástico e danificar detalhes do modelo.
Por isso, não é recomendável utilizar chama aberta nem aquecer indiscriminadamente uma peça.
A solução mais consistente continua sendo reduzir a formação dos fios durante a impressão.
Stringing é diferente da costura Z?
Sim. O stringing aparece principalmente como fios entre regiões separadas.
Já a costura Z costuma formar uma linha de pequenos pontos nos locais em que os perímetros começam ou terminam.
Embora ambos possam envolver o controle do fluxo de plástico, suas manifestações são diferentes.
Por isso, uma configuração destinada a esconder a costura não necessariamente resolve a formação de fios.
O Folha do Leste explica os ajustes específicos na reportagem sobre como esconder a costura Z na impressão 3D.
Como reduzir o stringing sem prejudicar a peça?
O primeiro passo é confirmar se a impressora utiliza o perfil correto de filamento, bico e extrusor.
Depois, observe se a temperatura está dentro da faixa recomendada e se existe necessidade de um pequeno ajuste.
Também vale verificar o comprimento e a velocidade da retração, além das opções de deslocamento disponíveis no fatiador.
Se o defeito continuar, examine a condição da bobina e a limpeza do bico.
Entretanto, a melhor configuração não é necessariamente aquela que elimina cada fio isolado, mas a que oferece extrusão regular e acabamento adequado.
Stringing na impressão 3D tem solução?
Na maioria das situações relacionadas a parâmetros de impressão, o stringing pode ser reduzido por meio de ajustes controlados.
Temperatura, retração, deslocamentos e condições do filamento estão entre os fatores mais importantes.
Entretanto, a resposta depende do equipamento e do material utilizado.
O PETG pode exigir uma combinação diferente daquela aplicada ao PLA, enquanto sistemas Bowden não devem receber automaticamente os valores de um extrusor direto.
Por isso, o caminho mais confiável é testar as configurações de maneira organizada, começando pelos perfis oficiais e observando o comportamento real da impressão.
Assim, é possível reduzir os fios indesejados sem comprometer a alimentação do material ou a qualidade estrutural da peça.