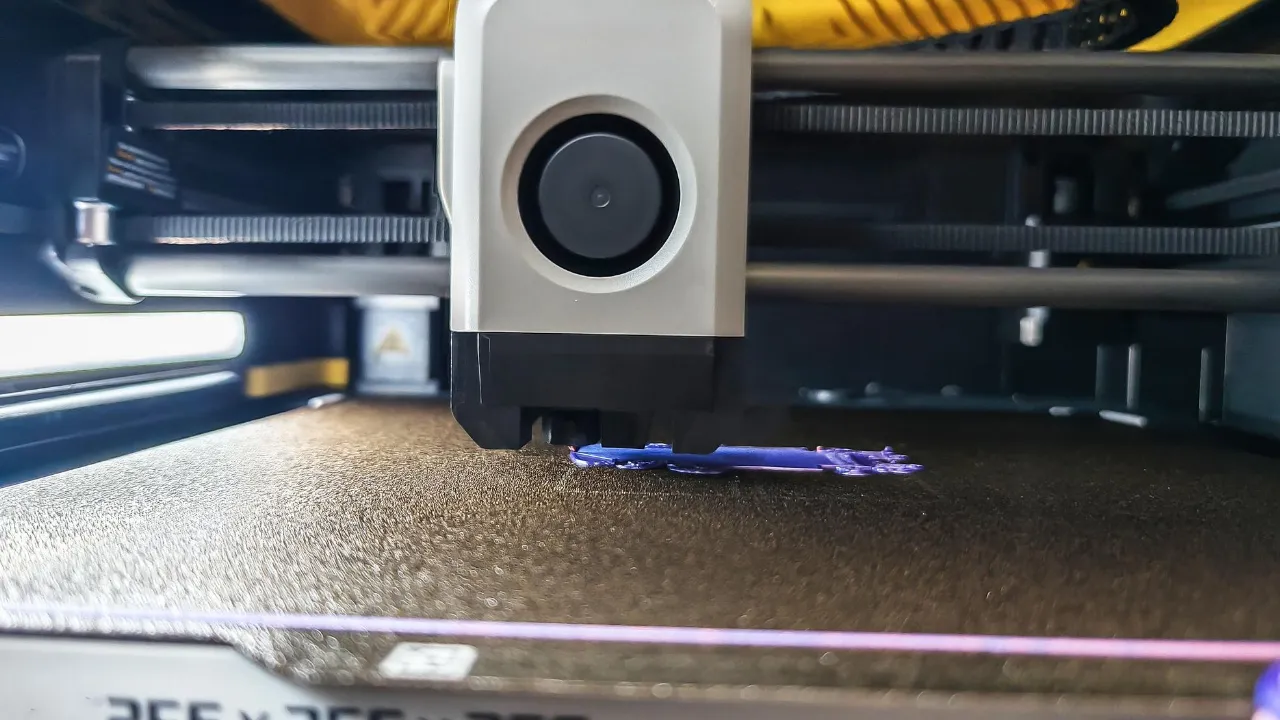
A costura Z surge nos pontos de início e fim dos perímetros impressos e pode formar uma linha vertical na superfície da peça. | Foto ilustrativa: Albert Stoynov/Unsplash
A costura Z na impressão 3D é uma das marcas mais comuns em peças produzidas por impressoras FDM. Ela costuma aparecer como uma linha vertical formada por pequenos pontos, relevos ou falhas na parede externa. Em objetos cilíndricos e superfícies lisas, a deformação pode ficar especialmente visível, mesmo quando o restante da impressão apresenta bom acabamento.
A marca surge porque o bico precisa iniciar e encerrar a deposição de cada perímetro, criando uma região de encontro entre as extremidades do plástico. Quando esses pontos ficam alinhados nas camadas sucessivas, formam a chamada Z-seam.
O PrusaSlicer oferece ajustes como Aligned, Rear, Random e Nearest, além da ferramenta Seam Painting, que permite orientar a posição da costura diretamente no modelo. A documentação da Prusa também apresenta as Scarf Seams, técnica que procura suavizar o encontro dos perímetros.
O que é a costura Z na impressão 3D?
Na fabricação por deposição de filamento, a impressora constrói uma peça a partir de sucessivas camadas de plástico aquecido.
Cada perímetro fechado precisa ter um ponto de início e um ponto de término. Como a extrusão precisa ser controlada nessas transições, pequenas diferenças na deposição podem ficar visíveis.
Quando o fatiador escolhe posições semelhantes ao longo das camadas, os pontos formam uma linha que percorre a altura do objeto.
Essa linha é conhecida como costura Z, porque geralmente acompanha a direção vertical da impressão.
Entretanto, a marca não significa necessariamente que o eixo Z esteja desalinhado ou apresente defeito mecânico.
Na maioria das situações, ela está relacionada ao planejamento dos caminhos de extrusão e ao comportamento do material durante a abertura e o fechamento dos perímetros.
Por que a costura fica mais visível em peças redondas?
Em modelos com cantos, o fatiador pode posicionar o encontro dos perímetros em uma aresta, aproveitando a própria geometria para disfarçar a transição.
Já em cilindros, vasos e peças com paredes curvas, não existem cantos definidos capazes de esconder a marca.
Por isso, uma pequena diferença de relevo pode ficar aparente em toda a altura da peça.
A iluminação também influencia a percepção. Quando a luz incide lateralmente, os pontos da costura podem produzir pequenas sombras.
Entretanto, uma costura visualmente evidente não comprova, por si só, um problema grave de impressão.
É necessário observar se ela apresenta apenas uma alteração estética ou se envolve lacunas capazes de comprometer a função da peça.
Aligned concentra a costura em uma linha
O modo Aligned procura manter os pontos de início e fim dos perímetros próximos aos escolhidos na camada anterior.
Isso faz com que as marcas fiquem predominantemente alinhadas, formando uma linha relativamente contínua.
Em uma peça cilíndrica, o resultado costuma ser uma costura vertical claramente identificável.
Entretanto, essa concentração apresenta uma vantagem: o restante da superfície pode permanecer mais uniforme, sem pequenos pontos espalhados por diferentes posições.
Assim, quando a peça possui um lado menos visível, o usuário pode orientar a costura para essa região.
O modo também pode facilitar o acabamento posterior, porque concentra as marcas em uma área delimitada.
Rear tenta posicionar a marca na parte traseira
O ajuste Rear procura colocar a costura próxima à parte posterior da mesa de impressão, correspondente à região de maior coordenada Y.
A lógica é parecida com a do modo Aligned, mas considera uma direção preferencial.
O resultado pode ser útil quando o objeto ficará exposto de frente, com a parte traseira voltada para uma parede ou outra superfície.
Por exemplo, uma caixa decorativa pode apresentar acabamento mais uniforme no lado que ficará visível.
Entretanto, Rear não garante que todos os pontos sejam depositados exatamente na mesma posição.
O algoritmo também considera características geométricas, como cantos e regiões com balanços.
Random distribui pequenas marcas pela superfície
Com o modo Random, o fatiador escolhe diferentes pontos de início e fim para as camadas.
Isso reduz a formação de uma única linha vertical contínua.
Entretanto, a costura não desaparece. Em vez disso, podem surgir pequenas saliências distribuídas pela superfície externa.
Em determinados modelos cilíndricos, essa distribuição torna a marca menos perceptível como uma linha isolada.
Por outro lado, o resultado pode ser indesejado quando a peça precisa apresentar paredes lisas e uniformes.
Por isso, Random não deve ser tratado como uma solução universal para eliminar marcas.
A escolha depende da geometria e do acabamento pretendido.
Nearest aproveita cantos e reduz deslocamentos
O modo Nearest procura selecionar pontos de início próximos à posição anterior do extrusor.
Segundo a Prusa, o algoritmo também favorece determinadas características geométricas, especialmente cantos que ajudam a disfarçar a transição.
Em objetos com arestas bem definidas, o resultado pode ser visualmente satisfatório.
Além disso, a escolha de pontos próximos tende a reduzir deslocamentos desnecessários durante o percurso.
Entretanto, o modo Nearest não garante uma linha perfeitamente alinhada.
O local da costura pode variar conforme o formato das camadas e o caminho que o bico percorre.
Por isso, é importante observar a pré-visualização do fatiador antes de imprimir.
Qual modo de costura escolher para cada peça?
A escolha depende principalmente da forma do objeto e da posição em que ele será utilizado.
- Peças com cantos: Nearest ou Aligned podem aproveitar as arestas para disfarçar a transição.
- Objetos com frente definida: Rear pode ajudar a posicionar a marca na região menos visível, conforme a orientação na mesa.
- Cilindros sem cantos: Random pode reduzir a aparência de linha contínua, mas espalha pequenas marcas.
- Modelos com detalhes específicos: Seam Painting permite orientar a costura para uma região escolhida.
- Superfícies curvas lisas: Scarf Seams podem suavizar a transição, quando disponíveis e adequadas à geometria.
Entretanto, nenhum modo garante acabamento perfeito em todas as impressoras e filamentos.
O resultado também depende da calibração da extrusão.
Como mudar a posição da costura no PrusaSlicer?
No PrusaSlicer, a configuração de posição da costura fica em Configurações de impressão, Camadas e perímetros, Posição da costura.
Na interface em inglês, o caminho aparece como Print Settings → Layers and perimeters → Seam position.
Determinadas opções podem exigir o modo Especialista.
Depois de escolher a posição desejada, é necessário refatiar o modelo.
O usuário deve então verificar a pré-visualização para observar onde o programa planejou os pontos de início dos perímetros.
Alterar apenas a opção sem conferir o resultado pode produzir uma costura em local indesejado.
Seam Painting permite escolher onde a costura aparece
A partir do PrusaSlicer 2.3, a Prusa disponibilizou uma ferramenta específica para controlar a posição da costura.
Chamada de Seam Painting, ela permite pintar diretamente sobre a superfície tridimensional do modelo.
O usuário pode marcar regiões nas quais deseja que a costura apareça e áreas que devem ser evitadas.
Segundo a documentação oficial, o recurso oferece Seam Enforcers, que favorecem regiões selecionadas, e Seam Blockers, que excluem áreas da escolha do algoritmo.
A ferramenta aparece na barra lateral do programa, nos modos Avançado e Especialista.
Entretanto, pintar uma região não significa eliminar fisicamente a necessidade de iniciar e encerrar os perímetros.
O recurso apenas orienta a escolha do local.
Como pintar a costura no modelo?
Depois de selecionar o objeto e abrir a ferramenta de Seam Painting, o usuário pode utilizar o pincel para indicar áreas preferenciais.
No PrusaSlicer, o botão esquerdo do mouse marca regiões nas quais a costura deve ser aplicada.
Já o botão direito marca áreas a serem evitadas.
Para remover uma seleção, a Prusa informa o comando Shift mais botão esquerdo.
O tamanho do pincel também pode ser ajustado na interface.
Depois da pintura, é necessário fatiar novamente e conferir a posição planejada.
O procedimento é especialmente útil quando o objeto apresenta uma face traseira, um rebaixo ou outra região em que a marca ficará menos aparente.
O que são Scarf Seams na impressão 3D?
As Scarf Seams representam uma técnica diferente de simplesmente deslocar a costura.
Em vez de concentrar a transição em um encontro abrupto entre início e fim do perímetro, o fatiador procura sobrepor e distribuir gradualmente a extrusão em uma região maior.
O objetivo é tornar a passagem menos evidente.
Segundo a documentação do PrusaSlicer, o recurso pode reduzir a aparência da costura em superfícies lisas e curvas.
Entretanto, o resultado não é garantido em geometrias com cantos acentuados ou balanços complexos.
A função também pode aumentar o tempo de impressão.
Scarf Seams funcionam em todas as peças?
Não. O benefício depende da geometria e da configuração selecionada.
Em determinadas superfícies curvas, a transição distribuída pode reduzir a concentração de material em um ponto isolado.
Entretanto, em cantos, saliências e regiões com balanços, a técnica pode oferecer resultados inferiores.
A documentação da Prusa apresenta opções para aplicar Scarf Seams ao contorno externo ou a diferentes perímetros.
Também existem parâmetros para controlar o comprimento da transição.
Por isso, vale realizar testes em modelos pequenos antes de utilizar o recurso em uma peça que exige bom acabamento.
Calibração de fluxo ajuda a reduzir pontos na costura
A posição da costura não é o único fator que determina sua aparência.
O volume de plástico depositado nas transições também influencia a formação de pequenas saliências.
Quando existe excesso de extrusão, o encontro dos perímetros pode acumular material.
Por outro lado, uma configuração inadequada pode produzir pequenas falhas entre o início e o encerramento da parede.
A Prusa recomenda atenção à calibração do multiplicador de extrusão quando o usuário procura reduzir a visibilidade da marca.
Entretanto, diminuir o fluxo indiscriminadamente pode prejudicar toda a peça, criando paredes frágeis e lacunas.
O ajuste deve ser realizado por meio de testes específicos.
Linear Advance e Pressure Advance fazem diferença?
Sim, o controle da pressão no sistema de extrusão pode influenciar a aparência das transições.
Durante a impressão, o filamento é empurrado pelo extrusor e pressuriza o material aquecido dentro do hotend.
Quando o movimento acelera, desacelera ou termina, essa pressão pode provocar variações na deposição.
Recursos conhecidos como Linear Advance e Pressure Advance procuram compensar esse comportamento, conforme o firmware utilizado.
A Prusa cita a calibração do Linear Advance entre os fatores capazes de reduzir a visibilidade da costura.
Entretanto, esses recursos não devem ser ajustados com valores copiados de outra impressora sem validação.
O resultado depende do hotend, do filamento e das características do sistema de extrusão.
Temperatura de impressão também pode influenciar a marca
A temperatura modifica a maneira como o plástico escoa pelo bico.
Quando o material está muito fluido para determinada configuração, pode ocorrer acúmulo de plástico nas mudanças de movimento.
Por outro lado, temperatura insuficiente pode prejudicar a deposição regular e a adesão entre camadas.
Por isso, a regulagem precisa respeitar a faixa recomendada pelo fabricante do filamento e considerar a velocidade utilizada.
O mesmo vale para diferentes materiais, como PLA, PETG e ABS.
Não existe uma temperatura única capaz de eliminar a costura Z em todos eles.
Retração excessiva pode criar buracos nos perímetros
A retração controla o movimento do filamento durante determinadas transições e deslocamentos do bico.
Quando mal ajustada, pode provocar falhas na retomada da extrusão.
Em alguns casos, o início de um novo perímetro apresenta pequenas lacunas ou demora para depositar material de maneira regular.
Entretanto, a retração não é a única causa possível dessas falhas.
O comportamento também depende da pressão no hotend, da temperatura, da velocidade e do controle do extrusor.
Por isso, aumentar a retração indiscriminadamente não é uma solução confiável para esconder a costura.
Costura Z é diferente de stringing e pé de elefante
Embora apareçam na mesma tecnologia de fabricação, esses problemas possuem características diferentes.
A costura Z surge nos encontros entre início e fim dos perímetros.
Já o stringing aparece como fios finos de plástico esticados entre regiões da peça, geralmente durante deslocamentos sem impressão.
O pé de elefante, por sua vez, ocorre quando as primeiras camadas ficam alargadas em relação às paredes superiores.
Essas diferenças importam porque as correções não são equivalentes.
Por exemplo, modificar a posição da costura não resolve automaticamente um alargamento provocado pelo esmagamento excessivo da primeira camada.
Modo vaso consegue imprimir sem costura Z?
O Spiral Vase Mode, conhecido como modo vaso espiral, utiliza uma estratégia diferente para formar determinadas peças.
Em vez de construir perímetros fechados separados em cada camada, a impressora realiza uma trajetória contínua em espiral.
Isso pode evitar a formação da costura vertical tradicional.
Entretanto, o recurso possui limitações importantes.
O PrusaSlicer informa que esse modo exige uma única parede e dispensa preenchimento interno.
Por isso, não serve para qualquer objeto, especialmente quando a peça exige múltiplos perímetros, estruturas internas ou determinadas características funcionais.
O modo vaso pode funcionar bem em modelos decorativos adequados à impressão contínua.
Costura Z pode prejudicar a resistência da peça?
Além da aparência, o ponto de encontro dos perímetros merece atenção em objetos sujeitos a esforços mecânicos.
A documentação da Prusa identifica a costura como uma região que pode representar um ponto de menor resistência em determinadas condições.
Por isso, o programa oferece opções como Staggered Inner Seams, que deslocam as costuras internas em relação à costura da parede externa.
O objetivo é evitar que vários pontos de transição coincidam exatamente na mesma região.
Entretanto, isso não significa que toda peça com costura alinhada irá quebrar.
A resistência depende também da geometria, da orientação, da adesão entre camadas e das condições de utilização.
Como fazer um teste simples para comparar a costura?
Uma maneira prática de avaliar as configurações consiste em imprimir um pequeno cilindro de teste.
Primeiro, mantenha o perfil de filamento e a temperatura habituais.
Depois, produza versões do mesmo modelo com diferentes posições de costura, como Aligned, Rear e Random.
Compare a presença de pontos, saliências e marcas nas paredes.
Em seguida, escolha a configuração que apresentou melhor resultado visual e teste ajustes adicionais, se necessário.
Modificar uma variável por vez facilita a identificação da causa de cada diferença.
Também é importante verificar se o fatiador manteve iguais as demais configurações e se a impressora estava em condições semelhantes.
É possível eliminar completamente a costura Z?
Em impressões FDM convencionais com perímetros fechados, o encontro entre início e fim da extrusão continua existindo.
Por isso, a Prusa explica que não é possível eliminar completamente a costura por meio das configurações tradicionais.
O usuário pode deslocá-la, distribuir suas marcas ou suavizar a transição.
Em determinadas peças, o resultado pode ficar pouco perceptível a olho nu.
Entretanto, prometer uma superfície absolutamente sem costura em qualquer geometria seria incorreto.
Para reduzir sua aparência, a melhor estratégia costuma combinar uma posição adequada no fatiador com a calibração correta da extrusão.
Como esconder a costura Z sem comprometer a impressão?
O primeiro passo é observar o formato do objeto e decidir onde a marca causará menor impacto visual.
Em peças com cantos, vale aproveitar as arestas. Em modelos com uma parte traseira definida, é possível orientar a costura para essa região.
Quando a geometria é complexa, Seam Painting oferece controle mais detalhado sobre o posicionamento.
Já as Scarf Seams podem melhorar o acabamento em determinadas superfícies lisas e curvas.
Entretanto, a aparência também depende do fluxo de material e do controle da pressão durante as transições.
A costura Z não precisa ser tratada como um defeito inevitavelmente visível: compreender sua origem permite escolher onde ela aparecerá e reduzir seu impacto no acabamento das peças.