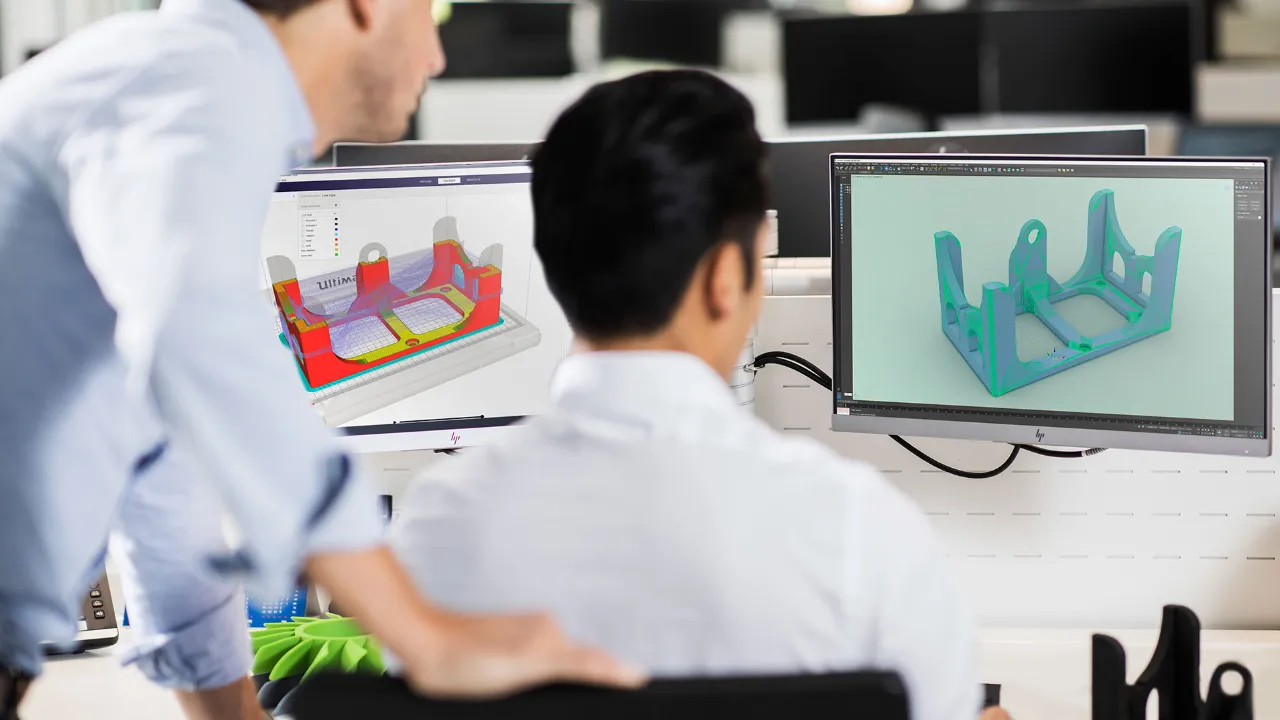
Peça 3D quebra fácil? Talvez você tenha imprimido na posição errada | Reprodução/Ultimaker
Uma peça impressa em 3D pode sair visualmente perfeita, usar bastante material e ainda quebrar com facilidade porque foi colocada na posição errada sobre a mesa da impressora. Em FDM, as camadas criam uma estrutura anisotrópica, o que significa que a resistência varia conforme a direção em que a força atua.
O problema aparece com frequência em suportes, braços, dobradiças, ganchos, encaixes, peças aparafusadas e outros componentes funcionais. Quando a carga tenta separar as camadas no eixo Z, o objeto pode falhar justamente na região que parecia suficientemente grossa no desenho.
Por isso, antes de aumentar infill, paredes ou temperatura, vale responder a uma pergunta mais básica: em qual direção a peça será forçada quando estiver trabalhando?
FDM não produz a mesma resistência em todas as direções
Uma peça usinada de um bloco homogêneo tende a apresentar comportamento mecânico mais uniforme que uma peça criada camada por camada. Na impressão FDM, cada linha de material fundido precisa aderir àquela depositada anteriormente, criando interfaces entre as sucessivas camadas.
Dentro de uma mesma camada, os filamentos extrudados formam caminhos contínuos relativamente resistentes. Já no sentido vertical, a carga depende muito mais da qualidade da adesão entre uma camada e a seguinte.
É por isso que uma peça pode suportar determinada força quando impressa deitada e quebrar facilmente depois de ser girada 90 graus.
O eixo Z costuma ser o ponto fraco
Fabricantes de impressoras e materiais tratam essa diferença como uma característica normal do processo FDM, não como defeito específico de determinada máquina. A UltiMaker, por exemplo, destaca que a resistência à tração no eixo Z pode ficar aproximadamente entre 40% e 70% daquela obtida no plano XY, dependendo do material, parâmetros e geometria.
Esse intervalo não deve ser transformado numa regra fixa para qualquer filamento ou impressora, porque temperatura, fluxo, velocidade, umidade, material e configuração alteram bastante o resultado. O princípio, porém, permanece: forçar diretamente a separação das camadas geralmente cria uma condição desfavorável.
A própria Prusa compara a estrutura de peças FFF à madeira, que também apresenta direções preferenciais de resistência.
Imagine um gancho simples
Um gancho parece um bom exemplo porque o problema fica fácil de visualizar. Se a peça for posicionada de forma que o peso tente separar horizontalmente sucessivas camadas empilhadas, a região mais carregada pode começar a abrir exatamente pelas linhas de impressão.
Girando o mesmo modelo, o caminho extrudado pode acompanhar melhor a direção da força. O desenho não mudou, o filamento continua o mesmo e talvez a quantidade de plástico também permaneça praticamente igual, mas a forma de transmitir esforço pela peça muda completamente.
Esse raciocínio vale para dezenas de componentes funcionais.
Dobradiças podem partir justamente na articulação
Uma dobradiça impressa precisa suportar repetidos ciclos de flexão e força concentrada próximo ao eixo. Quando a orientação deixa a região crítica dependendo apenas da adesão entre camadas, pequenas fissuras podem crescer até separar o componente.
Uma alternativa consiste em orientar a peça para que os perímetros acompanhem melhor a direção do esforço. Dependendo da geometria, também pode ser mais inteligente dividir a dobradiça em partes e montá-la depois, em vez de insistir numa orientação conveniente para impressão, mas ruim para uso.
A posição mais fácil de imprimir nem sempre produz a peça mais resistente.
Braços compridos exigem atenção à flexão
Braços, alavancas e suportes compridos sofrem especialmente com flexão. A força aplicada na extremidade cria tensão de um lado e compressão do outro, concentrando esforço próximo ao ponto de fixação.
Se essa região crítica coincidir com planos de camada desfavoráveis, a fratura pode seguir quase perfeitamente uma linha horizontal de impressão. Nesse caso, aumentar o comprimento ou a largura do componente sem mudar a orientação talvez apenas adie o problema.
Antes de gastar mais material, é importante observar para onde a peça está tentando dobrar.
Encaixes snap-fit são outro caso clássico
Travas flexíveis precisam deformar durante montagem e depois retornar à posição original. Isso significa que a própria função exige que determinada região flexione repetidamente sem romper.
Imprimir essa lingueta com as camadas orientadas transversalmente à flexão pode facilitar delaminação. Quando possível, o ideal é fazer com que as linhas acompanhem o comprimento da parte flexível, reduzindo a tendência de abrir as interfaces entre camadas.
É uma pequena decisão no slicer que pode separar um encaixe funcional de outro que quebra na primeira montagem.
Furos para parafuso também criam concentração de tensão
Outra região problemática aparece ao redor de furos e bosses usados para parafusos. Ao apertar o fixador, a peça recebe forças radiais e de compressão que podem iniciar fissuras numa orientação desfavorável.
Quando o parafuso tenta separar as camadas como uma cunha, aumentar o torque pode abrir o componente pela própria linha de impressão. Nesse tipo de geometria, orientação, espessura das paredes, número de perímetros e desenho do boss precisam ser analisados em conjunto.
Simplesmente colocar 100% de infill não resolve automaticamente um ponto de concentração de tensão mal orientado.
Mais preenchimento não corrige tudo
É comum tentar fortalecer uma peça aumentando o infill de 20% para 50%, 80% ou até 100%. Isso pode ajudar em determinadas situações, mas frequentemente custa bastante material e tempo sem atacar a principal causa da falha.
Para muitos componentes funcionais, perímetros externos e orientação exercem influência enorme, porque são justamente as paredes que carregam boa parte dos esforços. Um interior quase sólido não impede necessariamente que uma região externa comece a delaminar.
A UltiMaker recomenda combinar preenchimento adequado, paredes reforçadas e orientação alinhada às forças esperadas, em vez de tratar uma única configuração como solução universal.
Mais paredes pode ser melhor que encher o interior
Dependendo da peça, aumentar o número de perímetros produz um resultado mais eficiente que elevar agressivamente o infill. As paredes externas ficam mais espessas e criam uma seção estrutural maior, especialmente em peças sujeitas a flexão.
Isso não significa que infill seja irrelevante. Ele sustenta superfícies superiores, distribui determinadas cargas e pode melhorar comportamento mecânico conforme padrão e densidade.
Mas uma peça com orientação ruim continua podendo abrir entre as camadas mesmo depois de receber muito mais preenchimento.
O padrão de infill também possui direção
Infill não forma um bloco completamente homogêneo. Linhas, grid, gyroid e outros padrões criam caminhos diferentes para distribuir esforços.
Em algumas aplicações, padrões isotrópicos ajudam a distribuir carga em várias direções, enquanto outros priorizam velocidade ou economia de material. Ainda assim, a estrutura interna não elimina a anisotropia causada pela própria fabricação camada por camada.
A orientação geral da peça continua sendo uma das primeiras decisões mecânicas a tomar.
A melhor posição mecânica pode exigir mais suporte
É aqui que começa o compromisso mais difícil.
A posição ideal para resistência pode criar overhangs enormes, exigir material de suporte e deixar superfícies piores. Já a orientação visualmente perfeita pode colocar as camadas na pior direção possível para suportar carga.
Por isso, não existe uma posição universalmente correta.
O objetivo é equilibrar resistência, acabamento, quantidade de suporte, tempo de fabricação e facilidade de pós-processamento conforme a função real do componente.
Suporte também deixa marcas
Superfícies apoiadas sobre suporte normalmente apresentam acabamento inferior àquelas impressas diretamente sobre a mesa ou construídas sem apoio. Quanto maior a área de contato, mais trabalho pode ser necessário para remover estruturas auxiliares e limpar a peça.
Isso cria outra escolha prática. Uma face estética pode merecer prioridade, enquanto outra região estrutural precisa receber a melhor orientação mecânica.
Em protótipos visuais, acabamento pode dominar a decisão. Em componentes funcionais, resistência costuma pesar mais.
A face mais bonita não precisa ficar para cima
Muitos iniciantes orientam o modelo quase exclusivamente observando qual posição parece mais natural na mesa. Um objeto que ficaria em pé no mundo real acaba sendo impresso exatamente dessa forma.
Só que a impressora não precisa reproduzir a orientação de uso.
Uma peça vertical quando instalada pode ser impressa deitada e depois girada durante a montagem, caso isso produza melhores propriedades mecânicas.
Pensar assim muda completamente a maneira de preparar modelos funcionais.
Coloque a força no desenho antes de colocar a peça na mesa
Uma técnica simples ajuda bastante: imagine setas indicando onde a força entra e em qual direção ela tenta deformar o objeto.
O suporte recebe peso de cima?
A trava flexiona lateralmente?
O parafuso puxa a peça?
Existe impacto frontal?
A peça sofre torção?
Depois disso, observe como as camadas ficariam em cada orientação possível. O objetivo é evitar, quando viável, que a carga principal trabalhe justamente como uma ferramenta tentando separar uma camada da outra.
Tração é particularmente crítica
Em ensaios de tração, a amostra é puxada até deformar ou romper. Quando uma peça FDM recebe essa força perpendicularmente às camadas, o resultado passa a depender fortemente da adesão entre elas.
É justamente por isso que fabricantes publicam dados mecânicos em orientações diferentes. Uma única resistência à tração poderia dar impressão falsa de que o material se comporta da mesma maneira independentemente da direção.
Para projeto funcional, a orientação usada no ensaio importa quase tanto quanto o número apresentado.
Flexão mistura vários tipos de esforço
Na flexão, um lado da peça entra em tração enquanto o outro sofre compressão. Essa combinação pode fazer uma pequena falha crescer rapidamente em determinadas geometrias impressas.
Um suporte de prateleira, por exemplo, não recebe apenas “peso”. O formato transforma essa carga em momentos e tensões distribuídas ao longo da peça.
Por isso, olhar apenas para a direção aparente do peso nem sempre basta. É necessário pensar em onde a geometria concentra o esforço.
Impacto adiciona outro problema
Peças submetidas a pancadas podem falhar de maneira diferente daquelas carregadas lentamente. Uma força súbita deixa menos tempo para deformação e pode explorar rapidamente uma interface fraca entre camadas.
Material mais tenaz ajuda, mas orientação continua relevante. Um PETG ou nylon mal orientado não se torna automaticamente imune à delaminação apenas porque possui maior resistência ao impacto que um PLA convencional.
Material e geometria precisam trabalhar juntos.
Trocar PLA por PETG não resolve desenho ruim
Outro comportamento comum consiste em culpar imediatamente o filamento.
A peça quebrou em PLA, então o usuário imprime exatamente o mesmo modelo na mesma orientação usando PETG. Depois tenta nylon, policarbonato ou material reforçado.
Um material melhor pode realmente aumentar desempenho, mas não corrige necessariamente uma arquitetura que força a peça pela direção mais fraca.
Antes de subir de categoria de filamento, vale verificar se um simples giro no slicer já mudaria significativamente a transferência de carga.
Fibra de carbono também não cancela a anisotropia
Em compósitos impressos por FDM, as fibras curtas tendem a acompanhar o fluxo de extrusão, aumentando ainda mais a importância da direção em que o material foi depositado.
Isso significa que um filamento aparentemente mais sofisticado continua exigindo projeto e orientação adequados.
Às vezes, colocar uma peça de carbono na posição errada produz uma solução mais cara, não necessariamente melhor.
Temperatura interfere na união entre camadas
Orientação é importante, mas não trabalha sozinha. Temperatura insuficiente pode reduzir fusão entre linhas, enquanto resfriamento excessivo também pode prejudicar adesão em determinados materiais e geometrias.
Um filamento úmido pode criar falhas, bolhas e comportamento inconsistente. Fluxo inadequado, velocidade excessiva ou defeitos de extrusão também diminuem a área real de contato entre camadas.
Portanto, se duas peças teoricamente iguais apresentam resultados muito diferentes, o diagnóstico precisa ir além da posição.
Uma boa orientação não salva uma impressão ruim
Esse é o outro extremo.
Colocar a peça mecanicamente na direção perfeita não compensa subextrusão grave, temperatura incorreta ou material degradado. A orientação define como a estrutura deveria transmitir esforços, enquanto a qualidade de impressão determina se aquela estrutura realmente foi construída corretamente.
Pensar apenas em um dos dois fatores cria outra falsa sensação de segurança.
A resistência final nasce do conjunto.
Camadas mais altas também mudam a interface
Altura de camada altera geometria das linhas, quantidade de interfaces e tempo de impressão. Entretanto, não existe uma regra simples dizendo que “camada maior sempre é mais forte” ou “camada menor sempre é melhor”.
O resultado depende de nozzle, material, temperatura, largura de extrusão e processo. Para peças críticas, a melhor escolha deve ser determinada por testes representativos da aplicação real.
A orientação continua sendo uma decisão independente que precisa ser considerada antes desses ajustes finos.
Dividir a peça pode resolver uma orientação impossível
Algumas geometrias colocam o usuário diante de escolhas ruins em qualquer posição. Se uma parte fica forte, outra fica fraca; se o suporte diminui, a orientação das camadas piora.
Nesses casos, dividir o modelo pode ser a solução mais inteligente.
O componente pode ser impresso em duas ou mais partes, cada uma orientada para suportar melhor seus próprios esforços, e depois unido por parafusos, encaixes, pinos ou adesivo.
O Folha do Leste já explicou como dividir modelos grandes e criar sistemas de união para impressão 3D. A mesma técnica também pode ser usada por motivos mecânicos, mesmo quando a peça inteira caberia tranquilamente na impressora.
Um filete pode ajudar na região crítica
Orientação não elimina a importância do próprio CAD. Cantos internos muito abruptos concentram tensão e podem iniciar fissuras.
Adicionar filetes ou reforços pode distribuir melhor o esforço antes que ele chegue à interface entre camadas. Nervuras também conseguem aumentar rigidez sem exigir que todo o objeto fique maciço.
A melhor solução muitas vezes combina geometria preparada para fabricação e orientação coerente com o carregamento.
Às vezes, redesenhar vale mais que ajustar o slicer
Existe um limite para aquilo que o slicer consegue corrigir.
Se a geometria foi desenhada como se fosse usinada, moldada ou injetada, talvez nenhuma orientação consiga oferecer simultaneamente resistência, acabamento e suporte aceitáveis.
Nesse ponto, faz mais sentido redesenhar a peça especificamente para manufatura aditiva.
Espessuras podem mudar.
Nervuras podem aparecer.
Partes podem ser separadas.
Furos podem ganhar outra direção.
A impressão deixa de ser apenas uma maneira de fabricar o desenho e passa a influenciar o próprio desenho.
O teste real continua sendo indispensável
Simulação e regras gerais ajudam, mas componentes funcionais precisam ser avaliados nas condições em que realmente trabalharão. Uma peça destinada a sustentar peso deve ser submetida a carga representativa, enquanto um encaixe precisa sobreviver aos ciclos de montagem previstos.
Isso reforça uma conclusão importante: na impressão 3D, o caminho usado para fabricar a peça faz parte da estrutura dela.
Imprima pequenos corpos de prova antes de uma peça grande
Quando o componente consome muitas horas ou material caro, vale produzir amostras menores com a mesma orientação prevista.
Um pequeno gancho, seção do encaixe ou corpo de prova pode revelar rapidamente se as camadas estão abrindo sob o esforço esperado.
Esse método não substitui ensaios profissionais em aplicações críticas, mas reduz desperdício em projetos domésticos, protótipos e ferramentas de oficina.
É melhor quebrar uma amostra de dez gramas do que descobrir o problema depois de uma impressão de dois quilos.
Observe como a peça quebrou
Uma falha também fornece informação.
Se a fratura percorre claramente uma linha entre camadas, existe forte indicação de que adesão ou orientação participaram do problema. Se o material rasga atravessando várias linhas e paredes, outro mecanismo pode estar dominando.
Fotografar a fratura e observar sua direção ajuda a decidir o próximo ajuste.
O objetivo não deveria ser simplesmente “imprimir de novo com mais plástico”, mas entender por que a peça anterior falhou.
Existe uma ordem melhor para procurar resistência
Quando uma peça funcional quebra, um diagnóstico prático pode seguir esta sequência:
identifique a direção da força;
observe onde ocorreu a fratura;
avalie a orientação das camadas;
verifique paredes e geometria;
confira temperatura e qualidade de extrusão;
só depois aumente material ou troque o filamento, quando necessário.
Essa abordagem reduz tentativas aleatórias e ajuda a separar problemas de desenho, processo e material.
O slicer também é uma ferramenta de engenharia
É fácil tratar o slicer apenas como programa que transforma STL em G-code. Para peças funcionais, ele participa diretamente das decisões mecânicas.
Girar o objeto muda a direção das camadas.
Alterar paredes muda a seção resistente.
Mudar infill altera distribuição interna.
Reposicionar costura pode interferir numa região específica.
Configurar suporte altera acabamento e pós-processamento.
Cada uma dessas escolhas deixa marcas físicas na peça final.
A orientação deveria ser definida ainda no CAD
A UltiMaker recomenda pensar na posição de impressão cedo porque ela influencia decisões de design, encaixes, textos, overhangs e propriedades mecânicas.
Isso evita terminar um modelo complexo e descobrir somente no slicer que nenhuma posição funciona bem.
Projetar já imaginando a mesa de impressão permite adaptar a geometria desde o início.
É o equivalente digital de perguntar como uma peça será fabricada antes de terminar o desenho.
Não existe orientação perfeita para tudo
Uma posição pode maximizar resistência à tração e piorar acabamento.
Outra pode reduzir suportes, mas enfraquecer uma lingueta.
Uma terceira talvez tenha excelente resistência, porém aumente tempo de impressão e risco de warping.
Por isso, orientação é um problema de otimização, não uma receita.
A posição correta é aquela que prioriza o que realmente importa naquela aplicação.
Peça decorativa e peça estrutural pedem decisões diferentes
Num busto, acabamento facial pode valer muito mais que resistência mecânica.
Num suporte de parede, aparência talvez seja secundária diante da necessidade de sustentar carga.
Em um protótipo de encaixe, precisão dimensional pode dominar a escolha.
Num drone, peso e direção das cargas entram no topo da lista.
O mesmo slicer pode receber todos esses modelos, mas a lógica de orientação precisa mudar com a função.
A posição mais econômica também pode não ser a melhor
Imprimir uma peça plana costuma reduzir altura, tempo de deslocamento em Z e risco de tombamento. Em alguns casos, também diminui suporte.
Isso parece automaticamente vantajoso até a aplicação exigir força numa direção desfavorável.
Economizar vinte minutos numa impressão que quebra durante o primeiro uso não representa economia real.
O custo precisa incluir a função da peça, não apenas gramas de filamento e duração da máquina.
A resistência começa antes de apertar “fatiar”
Muitos problemas atribuídos ao filamento nascem muito antes de o plástico entrar no hotend.
A decisão pode estar naquele giro de 90 graus que não foi feito.
Ou num braço orientado como uma pilha de folhas exatamente onde deveria trabalhar como uma barra contínua.
A impressão 3D oferece liberdade enorme de geometria, mas não suspende as leis da mecânica.
As camadas continuam existindo mesmo quando o acabamento as torna difíceis de enxergar.
Por isso, na próxima vez que uma peça aparentemente robusta partir exatamente pela linha de impressão, talvez a primeira pergunta não deva ser “quanto infill eu preciso colocar?”.
A pergunta melhor é:
“Eu imprimi isso na direção certa para a força que vai receber?”