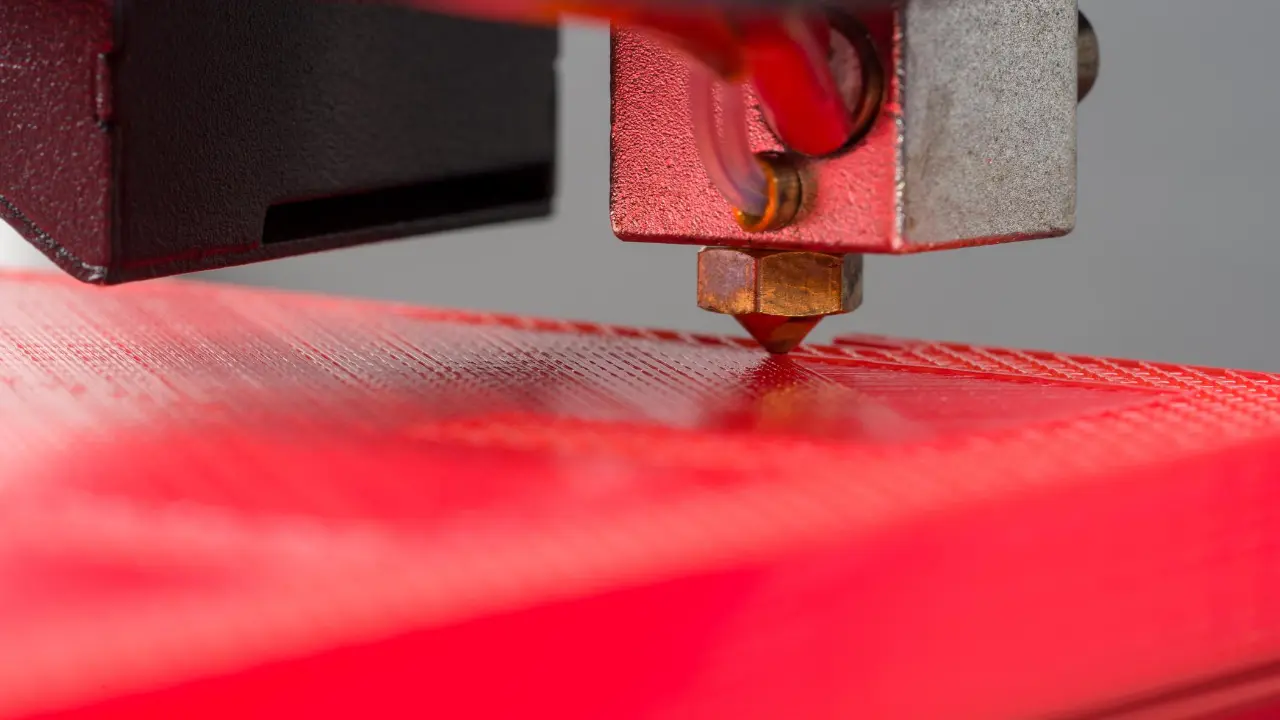
O ironing utiliza o bico aquecido da impressora 3D para suavizar as superfícies superiores planas. | Foto ilustrativa: Jakub Żerdzicki/Unsplash.
O ironing na impressão 3D pode transformar uma superfície superior marcada pelas linhas de extrusão em uma área visualmente mais uniforme, sem necessidade de lixar a peça depois da fabricação. O recurso utiliza o próprio bico aquecido da impressora para realizar uma passagem adicional sobre o plástico recém-depositado, com uma pequena quantidade de material.
A técnica funciona especialmente bem em tampas, placas, caixas e peças com superfícies horizontais planas. Entretanto, não produz o mesmo efeito nas laterais, curvas e formas orgânicas. Também pode aumentar o tempo de impressão e provocar defeitos quando os parâmetros não estão ajustados.
Segundo a documentação técnica da Prusa Research, o ironing deve ser utilizado de maneira seletiva. A fabricante confirma bons resultados com PLA e ASA, mas alerta para o risco de acúmulo de material no bico ao trabalhar com PETG e filamentos flexíveis.
O que é ironing na impressão 3D?
O termo ironing significa passar a ferro. Na impressão 3D por deposição de filamento, descreve uma operação de acabamento executada pelo próprio bico aquecido.
Depois de formar a superfície superior de uma peça, a impressora realiza uma segunda passagem sobre a mesma região.
Durante esse movimento, o bico achata pequenas irregularidades e deposita uma quantidade reduzida de plástico para preencher espaços entre as linhas da camada.
O resultado pode apresentar menor percepção dos caminhos percorridos pelo extrusor, criando um aspecto mais contínuo.
Entretanto, o procedimento não equivale a polir toda a peça. Sua atuação ocorre principalmente nas superfícies superiores horizontais selecionadas pelo fatiador.
Por que a última camada fica com linhas aparentes?
Uma impressora FDM constrói objetos depositando sucessivas linhas de plástico aquecido.
Mesmo quando o equipamento está calibrado, a superfície final pode apresentar pequenas diferenças de altura e espaços entre os caminhos de extrusão.
Essas marcas ficam particularmente visíveis em peças largas, lisas e iluminadas lateralmente.
Dependendo da cor e do material, as irregularidades também podem produzir diferenças de brilho.
O ironing procura reduzir essas variações depois da deposição normal da camada superior.
Entretanto, não substitui uma calibração adequada do fluxo, da temperatura e da extrusão. Quando a última camada já apresenta defeitos importantes, a passagem adicional pode não conseguir corrigi-los.
Como o bico consegue alisar a superfície?
Durante o ironing, o bico percorre a superfície superior utilizando linhas muito próximas umas das outras.
A distância entre essas passagens normalmente corresponde a uma fração do diâmetro do bico.
Por isso, o equipamento percorre a mesma região com muito mais frequência do que durante o preenchimento superior convencional.
O calor ajuda a acomodar o plástico, enquanto uma extrusão reduzida preenche pequenas falhas.
No PrusaSlicer, o movimento de ironing utiliza uma orientação de aproximadamente 45 graus em relação ao preenchimento superior anterior.
Esse cruzamento procura melhorar a uniformidade do acabamento.
Entretanto, a técnica depende de valores adequados de fluxo, velocidade e espaçamento. Caso contrário, o bico pode simplesmente arrastar plástico e criar novas marcas.
Quais peças apresentam os melhores resultados?
O ironing costuma ser mais útil quando o objeto possui uma superfície superior plana e visível.
É o caso de placas de identificação, tampas de caixas, organizadores, bases de peças decorativas e elementos com inscrições em relevo.
Também pode ajudar em determinadas superfícies que serão coladas, quando o objetivo é reduzir pequenas irregularidades de contato.
Entretanto, a técnica não garante precisão dimensional nem planicidade absoluta. Peças que exigem tolerâncias rígidas ainda precisam de calibração e verificação das medidas.
Em miniaturas, esculturas e objetos arredondados, o benefício tende a ser pequeno porque a maior parte da geometria não corresponde a superfícies horizontais superiores.
Quando não vale a pena ativar ironing?
Uma das situações menos favoráveis envolve figuras com muitos detalhes curvos.
Como o ironing praticamente não atua nas paredes inclinadas e superfícies orgânicas, o acabamento visual geral pode permanecer semelhante.
Outro caso envolve objetos cuja face mais importante está apoiada diretamente na mesa de impressão.
Dependendo da textura da chapa, a primeira camada pode apresentar acabamento mais uniforme do que uma superfície superior tratada com ironing.
Nessas condições, mudar a orientação da peça pode ser uma solução mais simples.
Também não vale a pena utilizar o recurso indiscriminadamente quando o aumento de tempo supera a importância estética do acabamento.
Ironing aumenta muito o tempo de impressão?
Sim, o ironing adiciona tempo, porque exige movimentos extras do bico sobre superfícies já impressas.
O impacto depende principalmente da área horizontal que receberá o tratamento.
Em um guia técnico, a Prusa apresentou uma referência aproximada de 10% a 20% de aumento para determinados objetos com proporções semelhantes às de um cubo.
Entretanto, essa faixa não representa uma regra universal.
Em peças muito baixas, mas com grande superfície superior, o ironing pode representar uma parcela consideravelmente maior do tempo total.
Por isso, o melhor procedimento é comparar as estimativas do fatiador com o recurso ativado e desativado, antes de iniciar a impressão.
Como ativar ironing no PrusaSlicer?
No PrusaSlicer, o recurso está disponível a partir da versão 2.3.0.
Para ativá-lo, primeiro é necessário utilizar o modo Avançado ou Especialista.
Depois, o usuário deve acessar Configurações de impressão, Preenchimento e Ironing, habilitando a opção correspondente.
A interface pode apresentar os nomes dos menus em inglês, dependendo do idioma instalado.
O programa também permite ativar o ironing apenas para modelos específicos.
No modo Especialista, é possível utilizar modificadores para restringir o tratamento a determinadas regiões, evitando passagens desnecessárias.
Qual é a diferença entre os modos de ironing?
Os fatiadores podem oferecer diferentes critérios para determinar quais superfícies receberão o acabamento.
No PrusaSlicer, a opção All top surfaces aplica o ironing às superfícies superiores planas encontradas no objeto.
Já Topmost surface only trata apenas a superfície localizada na camada mais alta.
A diferença fica clara em uma placa com letras em relevo.
No primeiro modo, tanto a base exposta quanto o topo das letras podem receber tratamento. No segundo, o ironing pode ficar restrito ao topo das letras.
Existe ainda uma opção experimental para todas as superfícies sólidas, destinada a aplicações específicas, como determinadas experiências com objetos transparentes.
Entretanto, esse modo não é a escolha habitual para melhorar o acabamento de peças comuns.
Como configurar ironing no Bambu Studio?
O Bambu Studio também oferece opções de ironing para melhorar o acabamento das superfícies superiores.
O recurso aparece entre os parâmetros de qualidade, embora a organização exata da interface possa mudar entre versões.
O usuário pode selecionar o tipo de superfície a tratar e ajustar fatores como velocidade, fluxo e espaçamento entre linhas.
Esses parâmetros controlam quanto tempo o bico permanece sobre a região e a quantidade de material depositada.
Entretanto, não existe um conjunto universal de números que produza acabamento perfeito em todas as impressoras Bambu Lab.
O resultado depende do modelo, do filamento, do bico e das condições de impressão.
Por isso, o procedimento mais seguro é partir do perfil adequado ao material e modificar um parâmetro por vez.
Fluxo insuficiente ou excessivo pode estragar a peça
O fluxo de ironing determina a quantidade de filamento depositada durante a passagem de acabamento.
Quando está muito baixo, o bico pode deixar sulcos brilhantes ou marcas que não foram preenchidas.
Por outro lado, um fluxo excessivo pode acumular plástico, principalmente nas bordas e nas mudanças de direção.
Esses resíduos também podem aderir ao bico e ser arrastados sobre outras regiões.
A Prusa recomenda ajustar o fluxo por meio de testes, observando o comportamento do material.
Entretanto, modificar o ironing não substitui a calibração do fluxo de extrusão utilizado nas camadas normais.
Velocidade e espaçamento influenciam o acabamento
Além do fluxo, dois fatores influenciam diretamente o resultado: a velocidade do bico e a distância entre as passagens.
Um espaçamento menor faz a ferramenta percorrer mais linhas sobre a mesma superfície.
Isso pode ajudar a reduzir marcas, mas aumenta o número de movimentos e o tempo necessário.
Uma velocidade menor também pode favorecer o acabamento em determinadas condições.
Entretanto, movimentar o bico lentamente sobre uma região extensa pode elevar a exposição térmica do sistema.
Por isso, é importante não presumir que diminuir todos os parâmetros produzirá um resultado melhor.
O equilíbrio depende da combinação entre temperatura, fluxo, geometria e material.
Ironing funciona bem com PLA?
O PLA costuma apresentar bons resultados com ironing, segundo os testes documentados pela Prusa.
O recurso pode reduzir marcas em tampas, placas e objetos decorativos produzidos com esse filamento.
Entretanto, existe um risco relacionado ao funcionamento do conjunto de extrusão.
Como a impressora permanece durante algum tempo movimentando o bico com fluxo reduzido, o calor pode se propagar para regiões superiores do hotend.
Esse fenômeno é conhecido como heat creep.
Em situações desfavoráveis, o filamento pode amolecer antes de alcançar a região correta de fusão, provocando falhas ou entupimento.
O risco merece atenção especial em ambientes muito quentes ou impressoras com resfriamento insuficiente do hotend.
PETG exige cuidado com resíduos no bico
O PETG também pode receber ironing, mas apresenta comportamento diferente do PLA.
A Prusa alerta que o material possui maior tendência a aderir ao bico durante a passagem de acabamento.
O plástico acumulado pode permanecer aquecido por tempo excessivo, escurecer e acabar depositado sobre a peça.
Como consequência, o usuário pode encontrar manchas, pequenos depósitos ou irregularidades em uma superfície que deveria ficar lisa.
Por isso, vale observar os resultados em uma peça pequena antes de aplicar o recurso a um objeto grande.
Manter o bico limpo e utilizar parâmetros compatíveis com o filamento também ajuda a reduzir problemas.
Filamentos flexíveis também podem apresentar dificuldades
Em materiais flexíveis, como determinados filamentos de TPU, o ironing pode ser mais difícil de ajustar.
A Prusa informa que o comportamento observado com resíduos aderidos ao bico pode ser ainda mais pronunciado em materiais flexíveis.
Esses filamentos possuem características de escoamento e aderência diferentes dos materiais rígidos.
Por isso, uma configuração que funciona bem com PLA não deve ser transferida automaticamente para TPU.
Os resultados dependem também da formulação do fabricante e do conjunto de extrusão.
Em peças técnicas flexíveis, o ganho estético precisa ser comparado com o risco de criar defeitos e aumentar o tempo de fabricação.
Ironing corrige superfície mal impressa?
Não necessariamente. O ironing funciona melhor quando a superfície superior já foi impressa de maneira consistente.
Se houver falhas graves de extrusão, lacunas grandes ou deformações, a passagem adicional pode não resolver o problema.
Também não corrige automaticamente defeitos como pé de elefante na base, desalinhamento entre camadas ou problemas nas paredes laterais.
Esses defeitos possuem causas e procedimentos de correção diferentes.
O ironing deve ser considerado uma ferramenta de acabamento, não uma solução universal para qualquer irregularidade.
Ironing pode prejudicar bordas e detalhes?
Sim. A passagem do bico aquecido sobre as superfícies também pode modificar ligeiramente as bordas.
A Prusa explica que o plástico pode se deslocar para fora dos limites da área tratada, deixando determinadas bordas menos definidas.
Esse efeito merece atenção em placas com letras pequenas, detalhes em relevo e peças com encaixes precisos.
Embora a superfície central fique visualmente mais lisa, o contorno pode perder parte da nitidez.
Por isso, o acabamento mais uniforme não significa necessariamente maior precisão dimensional.
Quando a peça depende de tolerâncias rígidas, é recomendável medir o resultado antes de produzir uma série.
Como testar ironing sem desperdiçar muito filamento?
O melhor caminho é utilizar uma pequena peça de calibração com superfície horizontal plana.
Primeiro, imprima o modelo com o perfil habitual, sem ironing, e observe as linhas da última camada.
Depois, produza a mesma peça com o recurso ativado, mantendo os outros parâmetros.
Compare uniformidade da superfície, definição das bordas, tempo estimado e presença de resíduos.
Se houver marcas, ajuste apenas um parâmetro por vez, como fluxo ou espaçamento.
Também vale observar se o aumento no tempo de fabricação compensa a melhoria estética obtida.
Esse procedimento permite avaliar o comportamento real da impressora sem depender de configurações genéricas.
Ironing ou preenchimento monotônico: qual é melhor?
O preenchimento monotônico e o ironing atuam de maneiras diferentes.
O primeiro organiza o percurso de deposição da camada superior para produzir uma aparência mais uniforme.
Já o ironing realiza uma passagem adicional depois que a superfície foi formada.
Segundo a Prusa, as duas técnicas podem ser utilizadas em conjunto.
Entretanto, em muitos objetos o preenchimento monotônico já oferece um acabamento satisfatório, sem a necessidade de acrescentar uma etapa demorada.
Por isso, a decisão deve considerar o objetivo visual e o tempo de impressão disponível.
Vale a pena usar ironing em todas as impressões 3D?
Não. O ironing é especialmente interessante para peças que apresentam superfícies superiores planas e precisam de acabamento visual mais uniforme.
Em outros objetos, como miniaturas orgânicas ou modelos com muitas curvas, o benefício pode ser reduzido.
O procedimento também exige atenção aos materiais: PLA costuma apresentar bons resultados, enquanto PETG e TPU podem exigir cuidados adicionais.
Além disso, o bico realiza movimentos extras e pode aumentar consideravelmente o tempo de fabricação.
Portanto, a melhor estratégia é ativar ironing apenas quando a geometria da peça e o resultado desejado justificarem o processo.
Com um teste simples e parâmetros adequados, o recurso pode melhorar a apresentação de tampas, placas e objetos decorativos, sem transformar cada impressão em uma operação desnecessariamente longa.