Impressora 3D deixa plástico cair no vazio? Veja como corrigir | Reprodução/Prusa3D
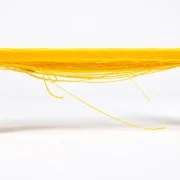
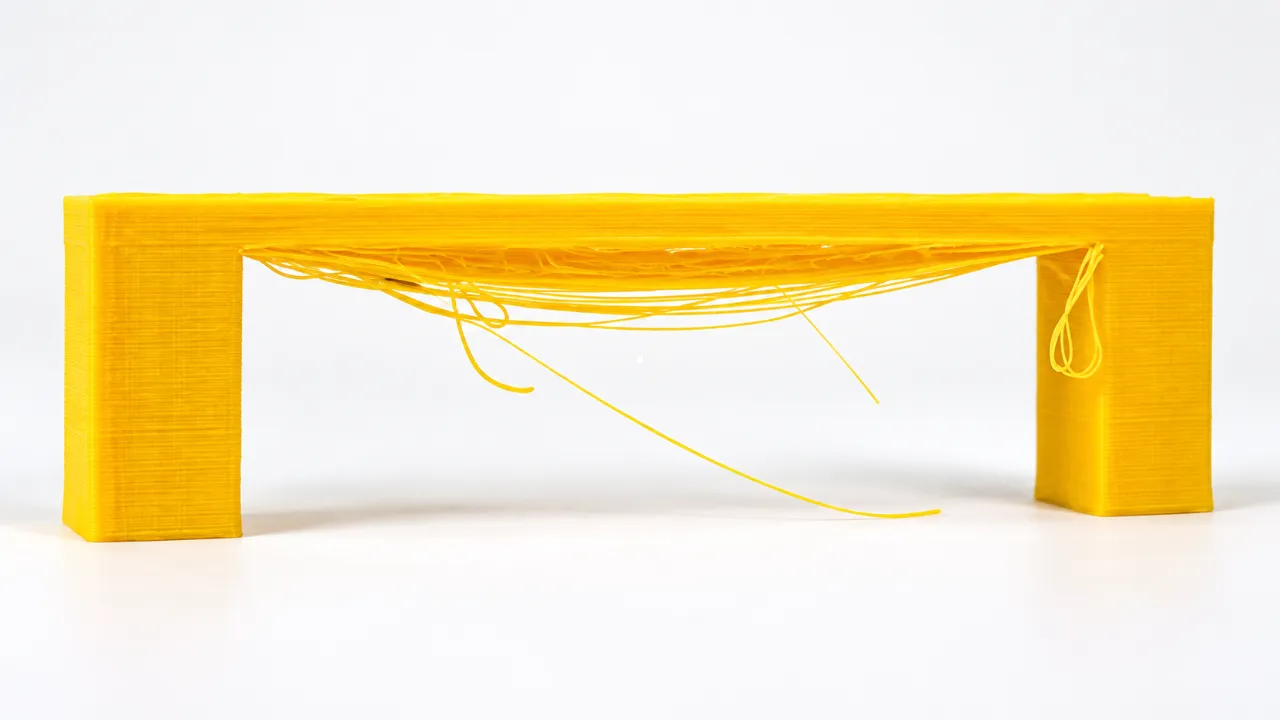
A impressora 3D pode deixar o plástico cair no vazio quando tenta construir uma superfície suspensa entre dois pontos de apoio. O defeito aparece como fios caídos, camadas deformadas ou estruturas com acabamento irregular. O problema é conhecido como bridging e pode ser corrigido com ajustes de ventilação, velocidade e quantidade de filamento depositado.
A técnica permite fabricar pequenas pontes horizontais sem utilizar estruturas de suporte. Para isso, o bico extrusa uma linha de plástico que precisa atravessar o espaço livre e se solidificar antes de ceder excessivamente.
A Prusa Research explica que os melhores resultados geralmente aparecem em distâncias curtas. Conforme aumenta o vão entre os apoios, também cresce a dificuldade de manter o filamento suspenso na posição correta.
Por que o filamento cai durante o bridging?
Na impressão 3D FDM, o plástico sai aquecido pelo bico e precisa perder calor para conservar a forma. Normalmente, a camada anterior sustenta o material recém-depositado. Entretanto, durante o bridging, parte da extrusão acontece sem qualquer superfície imediatamente abaixo.
O filamento precisa ficar estendido entre dois pontos já impressos, formando a base para as camadas seguintes. Se permanecer mole por tempo excessivo, pode ceder sob o próprio peso.
O problema produz linhas curvadas, material pendurado e irregularidades na parte inferior da peça. Em casos mais acentuados, as primeiras linhas deixam de formar uma superfície adequada para sustentar as camadas posteriores.
Isso não significa necessariamente defeito mecânico na impressora. O resultado depende de fatores como distância entre apoios, resfriamento, velocidade, fluxo de extrusão e comportamento do filamento.
Ventilação pode impedir que as pontes cedam
O resfriamento é um dos parâmetros mais importantes para imprimir pontes sem suportes. Como o plástico permanece suspenso durante a deposição, a ventilação ajuda a solidificar o material antes que ele se deforme.
No PrusaSlicer, a seção de resfriamento permite configurar a velocidade do ventilador para pontes. Esse ajuste pode ser diferente da ventilação utilizada nas demais regiões da peça.
Entretanto, aumentar o ventilador indiscriminadamente nem sempre melhora a impressão. Materiais como ABS, ASA e policarbonato exigem cuidados específicos, pois resfriamento excessivo pode provocar deformações e prejudicar a adesão entre camadas.
Portanto, o ajuste deve respeitar o tipo de filamento e as condições de impressão. Um perfil adequado para PLA não deve ser automaticamente reproduzido em materiais com comportamento térmico diferente.
Diminuir velocidade e fluxo pode melhorar a ponte
Além da ventilação, a Prusa recomenda testar velocidades menores e reduzir o fluxo durante a primeira camada suspensa.
O objetivo é formar um fio de plástico capaz de atravessar o vão sem acumular material desnecessário. Com menos plástico sendo depositado, a linha pode apresentar menor tendência a ceder, desde que continue suficientemente unida aos pontos de apoio.
No PrusaSlicer, o usuário pode localizar parâmetros específicos de bridging nos ajustes avançados do objeto, incluindo Bridge flow ratio e a velocidade das pontes.
A fabricante não estabelece um valor universal para todos os equipamentos. A regulagem depende da impressora, do filamento e da geometria da peça.
Reduzir o fluxo excessivamente também pode gerar problemas. Se faltar material, as linhas suspensas podem ficar incompletas ou apresentar falhas de união com as regiões laterais.
Como fazer um teste de bridging sem desperdiçar filamento
Uma maneira prática de encontrar as melhores configurações é imprimir um modelo de calibração com pequenos vãos entre pilares.
A Prusa recomenda utilizar modelos de teste e preparar diferentes cópias no fatiador, aplicando configurações distintas de fluxo para comparar os resultados.
O procedimento permite verificar visualmente quais ajustes produzem linhas mais retas e uma superfície inferior com menos deformações.
Antes de iniciar, o usuário deve conferir se o perfil do filamento corresponde ao material instalado e se o ventilador de resfriamento funciona corretamente.
Depois, vale observar três características: quanto as linhas cedem, como se unem aos apoios e se conseguem sustentar as camadas seguintes.
Alterar apenas um parâmetro por tentativa facilita a identificação da causa das melhorias ou dos defeitos.
Girar o modelo pode eliminar a necessidade de suportes
Nem todo problema de bridging precisa ser resolvido modificando a configuração da impressora. Às vezes, mudar a posição do objeto na mesa elimina completamente o trecho suspenso.
A própria Prusa recomenda avaliar a orientação da peça antes de insistir em pontes difíceis de imprimir.
Um modelo com uma abertura horizontal longa, por exemplo, pode apresentar condições diferentes quando rotacionado. Dependendo da geometria, a nova orientação reduz o vão ou permite construir a região utilizando camadas apoiadas.
Entretanto, alterar a posição também modifica outros aspectos da fabricação, como necessidade de suporte, acabamento e resistência conforme a direção das camadas.
Por isso, a decisão deve considerar a função do objeto e não apenas a aparência de uma superfície.
Quando os suportes são a melhor solução?
As pontes curtas podem funcionar bem sem estruturas adicionais, mas distâncias maiores apresentam limitações físicas. Nenhum ajuste garante que o filamento consiga atravessar indefinidamente um espaço vazio sem deformação.
Quando o vão é longo demais, a Prusa sugere avaliar a inclusão de um apoio intermediário, utilizando recursos de suporte localizados no fatiador.
Essa alternativa reduz a distância que cada trecho suspenso precisa percorrer e pode melhorar a sustentação durante a impressão.
Entretanto, os suportes também apresentam custos: consomem material, aumentam o trabalho de remoção e podem deixar marcas na superfície de contato.
A escolha mais eficiente depende da geometria. Para peças pequenas, um ajuste de bridging pode ser suficiente. Em modelos com grandes aberturas, mudar a orientação ou incluir suporte pode trazer resultados mais consistentes.
O segredo do bridging não está em imprimir mais rápido ou aumentar o ventilador ao máximo. Está em equilibrar resfriamento, fluxo e velocidade para que o plástico consiga atravessar o espaço livre antes de perder a forma.