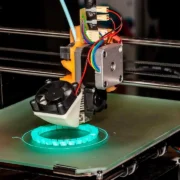
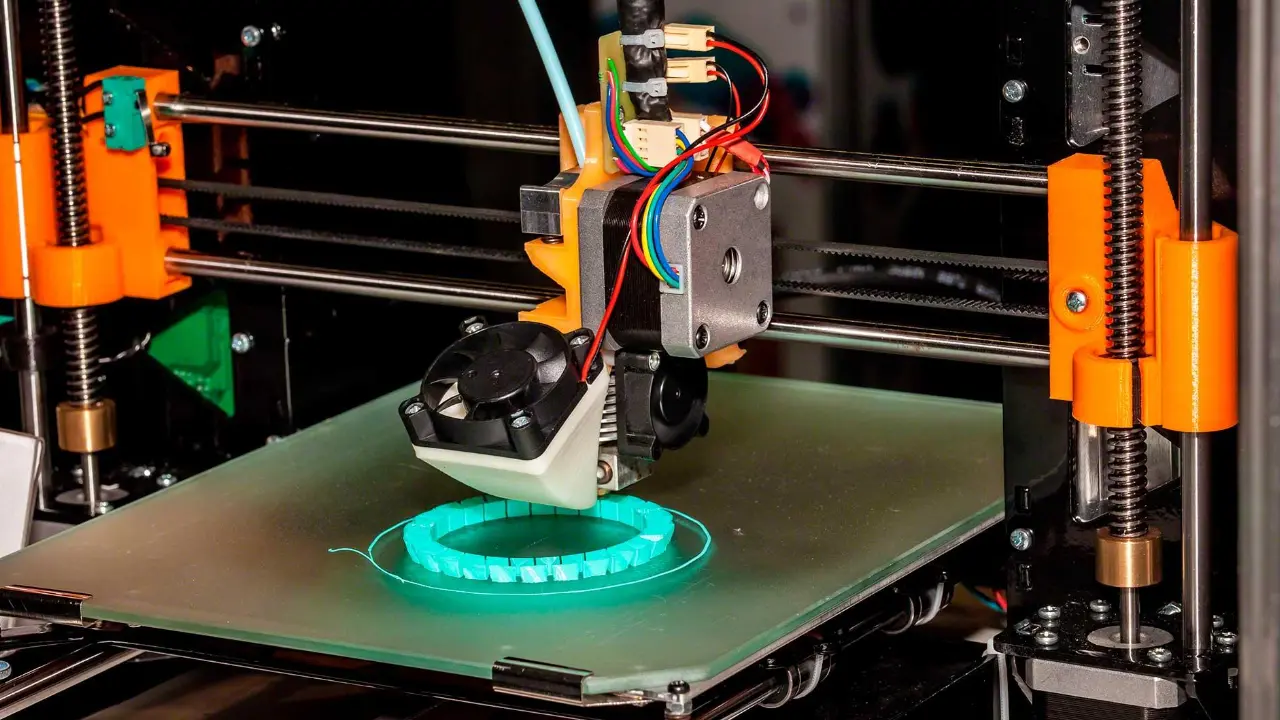
A altura de camada variável permite adaptar a espessura das camadas à geometria da peça, equilibrando acabamento e tempo de fabricação. | Foto: Jakub Żerdzicki/Unsplash
A altura de camada variável na impressão 3D permite fabricar uma peça utilizando diferentes espessuras ao longo de sua altura. Em vez de manter todas as camadas com 0,12 mm ou 0,20 mm, por exemplo, o fatiador pode reservar camadas finas para regiões curvas e utilizar camadas mais espessas em áreas de geometria simples.
A técnica também é conhecida como adaptive layer height, ou altura de camada adaptativa. Seu principal objetivo é encontrar um equilíbrio entre tempo de impressão e acabamento, evitando utilizar a resolução mais detalhada em regiões que não precisam dela.
Segundo a documentação oficial da Prusa Research, o PrusaSlicer permite configurar essas variações automaticamente, manualmente ou combinando os dois métodos. Entretanto, a fabricante não estabelece um percentual universal de economia: o resultado depende da geometria da peça, da impressora e dos limites de extrusão.
O que é altura de camada variável na impressão 3D?
Uma impressora 3D FDM constrói objetos depositando plástico aquecido em sucessivas camadas. A altura de cada camada determina a distância vertical entre os caminhos de material.
Quando essa medida permanece constante, todas as regiões são produzidas com a mesma resolução vertical.
Com a altura de camada variável, o fatiador pode utilizar diferentes espessuras em partes distintas do modelo.
Assim, uma região vertical simples pode receber camadas maiores, enquanto uma superfície inclinada exige camadas mais finas para preservar o contorno.
O recurso é especialmente útil em modelos que combinam paredes retas, curvas, chanfros e detalhes próximos ao topo.
Entretanto, a alteração ocorre ao longo da altura da peça, não de maneira independente para cada ponto de uma mesma camada.
Por que camadas mais finas melhoram o acabamento?
Em superfícies inclinadas e curvas, a impressão por camadas produz pequenas mudanças de nível, conhecidas como efeito escada.
Quanto maior a altura de cada camada, mais evidente esse efeito pode ficar em determinadas geometrias.
Ao utilizar camadas menores, a impressora consegue acompanhar a mudança de contorno em incrementos mais discretos.
O resultado costuma apresentar uma transição visual mais suave.
Entretanto, camadas finas não aumentam automaticamente a resolução horizontal do equipamento.
A própria Prusa ressalta que a altura de camada modifica principalmente a resolução vertical. Detalhes no plano XY continuam dependendo de fatores como o diâmetro do bico e a geometria do modelo.
Camadas grossas podem reduzir o tempo de fabricação
Uma camada mais espessa representa uma progressão vertical maior a cada passagem da impressora.
Por isso, para atingir determinada altura, o equipamento pode precisar executar menos camadas.
Isso reduz operações repetidas de contorno e preenchimento e pode diminuir o tempo total de fabricação.
Entretanto, imprimir com camadas maiores não significa necessariamente obter uma redução proporcional no tempo.
A impressora precisa depositar mais material por unidade de comprimento, o que aumenta a exigência sobre o sistema de extrusão.
Quando o hotend alcança seu limite de fluxo volumétrico, o fatiador pode reduzir a velocidade dos movimentos.
Assim, a economia depende tanto da quantidade de camadas quanto da capacidade real de derreter e depositar plástico.
Altura variável combina rapidez e acabamento na mesma peça
O principal benefício aparece quando o modelo reúne regiões com exigências diferentes de resolução.
Imagine uma peça com uma base vertical alta e uma cúpula arredondada.
A base pode apresentar acabamento aceitável com camadas relativamente espessas, porque suas paredes não mudam de inclinação.
Já a cúpula apresenta uma geometria na qual camadas grossas deixam degraus mais visíveis.
Com o ajuste adaptativo, o fatiador pode utilizar camadas maiores na base e reduzir progressivamente a altura ao alcançar a cúpula.
Isso evita imprimir toda a base com a mesma resolução fina necessária para o topo.
Em quais modelos a técnica oferece mais vantagens?
A altura variável costuma ser interessante em esculturas com bases retas, peças decorativas com curvas superiores, suportes com chanfros e objetos técnicos com diferentes inclinações.
Ela também pode ser útil em modelos com detalhes concentrados em determinadas faixas de altura.
Por outro lado, quando uma peça apresenta a mesma geometria e o mesmo nível de detalhe de baixo até o topo, existe menos espaço para alternar a espessura das camadas.
Em um cilindro com paredes verticais simples, por exemplo, o ajuste pode oferecer benefício diferente daquele obtido em uma peça com superfície esférica.
Por isso, a geometria deve orientar a escolha do perfil, não apenas o desejo de reduzir o tempo indicado pelo fatiador.
Como ativar altura de camada variável no PrusaSlicer?
No PrusaSlicer, o usuário deve importar o modelo e selecioná-lo na visualização tridimensional.
Depois, pode acessar a ferramenta Variable Layer Height, disponível na barra superior quando um objeto está selecionado.
Ao ativá-la, o programa apresenta uma pré-visualização das linhas de camada e um painel de ajustes.
O usuário pode escolher uma configuração automática ou editar manualmente as regiões do modelo.
Depois de concluir a alteração, é necessário refatiar o objeto e conferir a estimativa de tempo e a distribuição das camadas.
Os nomes e a organização visual dos controles podem variar conforme a versão e o idioma instalado.
Opção Adaptive calcula a distribuição automaticamente
O PrusaSlicer oferece o comando Adaptive, que calcula a distribuição das camadas conforme o formato do modelo e a relação desejada entre qualidade e velocidade.
O painel apresenta um controle de Quality / Speed, utilizado para orientar o comportamento do cálculo.
Ao priorizar a qualidade, o programa tende a reservar mais regiões para camadas finas.
Ao favorecer a velocidade, procura utilizar camadas maiores onde a geometria permite.
Entretanto, o cálculo automático não conhece todas as exigências funcionais da peça.
Por isso, componentes com encaixes precisos, superfícies críticas ou exigências específicas podem precisar de ajustes manuais adicionais.
Smooth suaviza as transições entre espessuras
Depois de aplicar a distribuição adaptativa, o PrusaSlicer permite utilizar a função Smooth.
O comando suaviza a transição entre regiões que receberam alturas diferentes.
Isso ajuda a evitar mudanças muito abruptas no perfil vertical das camadas.
O programa também apresenta um ajuste de raio, que controla a intensidade do suavizamento.
Segundo a documentação da Prusa, um raio maior produz uma transição mais gradual.
Entretanto, o suavizamento pode alterar parte das camadas finas calculadas inicialmente.
Por isso, existe a opção Keep min, destinada a preservar as alturas mínimas nas regiões em que o usuário deseja manter o maior detalhamento.
Também é possível ajustar a altura manualmente
Além do cálculo automático, o PrusaSlicer permite editar manualmente as faixas de altura do modelo.
Na visualização, o usuário pode trabalhar sobre o gráfico lateral para aumentar ou reduzir a espessura das camadas em determinadas regiões.
Esse recurso pode ser útil quando apenas um detalhe exige maior resolução.
Por exemplo, uma peça pode possuir uma longa parede vertical e uma região de encaixe com geometria inclinada próxima ao topo.
Nesse caso, o usuário pode aplicar camadas mais finas apenas à faixa onde a precisão vertical merece atenção.
Entretanto, o ajuste manual exige observar os limites de altura definidos para o extrusor.
Valores incompatíveis podem gerar problemas de fatiamento ou deposição.
Qual é a altura máxima para um bico de 0,4 mm?
A Prusa recomenda trabalhar com uma altura de camada inferior a aproximadamente 80% do diâmetro do bico.
Para um bico de 0,4 mm, isso corresponde a uma referência de aproximadamente 0,32 mm.
Entretanto, esse número representa um limite orientativo, e não a melhor configuração para todos os filamentos e equipamentos.
O perfil do fabricante pode estabelecer limites mais restritivos conforme a impressora, o material e o tipo de extrusor.
Por isso, não é recomendável selecionar automaticamente a maior altura possível apenas para economizar tempo.
O valor precisa permitir deposição consistente e adesão adequada entre as camadas.
Camadas de 0,12 mm e 0,28 mm podem coexistir?
Sim, desde que a impressora e o perfil utilizado permitam esses valores.
Um objeto pode utilizar camadas de 0,12 mm em uma região arredondada e de 0,28 mm em uma parede vertical mais simples.
Entretanto, isso não significa que toda peça obterá o mesmo benefício com essa combinação.
Os valores representam um exemplo de configuração possível para determinados sistemas FDM com bico de 0,4 mm.
O resultado depende da capacidade de extrusão, do filamento e da geometria.
Além disso, a transição entre espessuras precisa permanecer dentro das regras do fatiador e do firmware.
Como descobrir se houve economia de tempo?
A maneira mais prática é realizar duas simulações do mesmo modelo no fatiador.
Primeiro, selecione um perfil com altura constante e registre o tempo estimado de impressão.
Depois, ative a altura variável, refatie o objeto e compare os novos resultados.
Também vale observar o número total de camadas, a distribuição das espessuras e o tempo dedicado a cada tipo de movimento.
Essa comparação permite avaliar se a melhoria visual esperada justifica o tempo necessário.
Entretanto, as estimativas dependem da configuração correta de velocidade, aceleração e limites de fluxo da impressora.
Por isso, o tempo real poderá diferir daquele apresentado pelo programa.
É possível economizar 30% ou 50% do tempo?
Não existe um percentual garantido de redução.
A documentação da Prusa afirma que a altura variável pode proporcionar redução significativa do tempo de impressão com perda mínima de qualidade em determinadas peças.
Entretanto, a fabricante não estabelece uma economia fixa que possa ser aplicada a qualquer modelo.
Uma peça com grande parte da altura formada por paredes simples pode oferecer mais oportunidades de aceleração.
Já um objeto composto quase integralmente por curvas complexas pode exigir camadas finas em diversas regiões.
Portanto, afirmar que o recurso sempre economiza 30%, 40% ou 50% seria incorreto sem testes específicos.
Fluxo volumétrico pode limitar a velocidade
O fluxo volumétrico máximo representa a quantidade de plástico que o hotend consegue derreter e depositar de maneira confiável por segundo.
O PrusaSlicer permite configurar esse limite em mm³/s.
Quando uma camada fica mais espessa, a impressora precisa extrudar um volume maior de material para percorrer a mesma distância.
Se a exigência ultrapassar o limite definido, o fatiador reduz a velocidade.
Por isso, camadas mais altas nem sempre produzem movimentos mais rápidos no tempo total de impressão.
Segundo a Prusa, o controle de fluxo volumétrico funciona como um limitador de velocidade para preservar a capacidade real do conjunto de extrusão.
Altura variável também influencia a resistência?
A altura das camadas pode afetar as condições de deposição e a união entre elas.
Entretanto, não é possível afirmar que camadas mais grossas sempre produzem peças mais fortes.
A resistência depende de fatores como material, temperatura, largura de extrusão, orientação de impressão e geometria.
Em componentes sujeitos a esforço mecânico, é importante considerar a direção principal das cargas e a possibilidade de separação entre camadas.
Por isso, utilizar altura variável em uma peça funcional exige mais cuidado do que em um objeto exclusivamente decorativo.
Quando a resistência é crítica, o procedimento adequado inclui testes físicos com a configuração escolhida.
Peças de encaixe exigem atenção à precisão dimensional
Em objetos que precisam se ajustar a outros componentes, a resolução vertical pode influenciar o acabamento de superfícies inclinadas.
Entretanto, a altura variável não corrige automaticamente erros de calibração dimensional.
Um encaixe pode continuar apertado ou frouxo por fatores relacionados ao fluxo, à retração térmica e à geometria.
Por isso, não basta diminuir a espessura das camadas para garantir tolerâncias corretas.
O usuário deve verificar também os limites dimensionais previstos no projeto.
Quando necessário, pequenas peças de teste podem ajudar a validar a configuração antes da impressão definitiva.
Altura variável é diferente de ironing?
Sim. A altura variável modifica a espessura das camadas durante a construção do objeto.
Já o ironing realiza uma passagem adicional do bico sobre determinadas superfícies superiores para suavizar marcas de extrusão.
Por isso, as duas técnicas atuam em aspectos distintos do acabamento.
A altura adaptativa pode reduzir o efeito escada em curvas e inclinações.
O ironing pode melhorar o aspecto de superfícies horizontais planas.
Entretanto, nenhum desses recursos substitui o outro, e o uso conjunto não significa necessariamente maior qualidade em todas as peças.
Altura de camada variável é diferente de mudar o diâmetro do bico
O diâmetro do bico influencia a largura dos caminhos de extrusão e os limites de altura das camadas.
Já a altura variável modifica como essas camadas são distribuídas ao longo do eixo vertical.
Um bico de 0,4 mm pode trabalhar com diferentes alturas compatíveis, sem precisar ser trocado a cada região do modelo.
Entretanto, não é possível reproduzir todas as características de um bico menor apenas reduzindo a altura da camada.
Detalhes horizontais muito pequenos podem continuar dependendo de outros fatores, incluindo a largura de extrusão.
Por isso, a escolha do bico e a configuração de camadas devem considerar requisitos diferentes do projeto.
Como testar altura variável antes de imprimir uma peça grande?
Uma opção é utilizar um modelo pequeno com base reta e topo arredondado.
Primeiro, prepare uma versão com altura constante de 0,12 mm, utilizando um perfil que permita essa medida.
Depois, gere outra versão com altura variável, permitindo camadas maiores na base e menores no topo.
Compare as estimativas de tempo e visualize a distribuição das camadas.
Após imprimir as duas versões, observe o acabamento das curvas, a regularidade das paredes e as possíveis marcas de transição.
O resultado permitirá identificar se o recurso oferece vantagem concreta na impressora utilizada.
Altura de camada variável vale a pena?
Vale especialmente para peças que combinam regiões simples e superfícies que exigem mais detalhes.
O recurso permite reservar camadas finas para curvas e inclinações, utilizando espessuras maiores onde a geometria oferece essa possibilidade.
Entretanto, a economia depende da capacidade do hotend, dos limites da impressora e do próprio formato do objeto.
Também é importante lembrar que a técnica não aumenta automaticamente a resolução horizontal e não corrige defeitos de calibração.
Antes da fabricação, comparar duas simulações no fatiador é a maneira mais direta de verificar se a mudança realmente compensa.
Com os parâmetros corretos, a altura variável pode reduzir movimentos desnecessários e preservar o acabamento nas regiões mais visíveis, oferecendo um equilíbrio melhor entre tempo e qualidade.