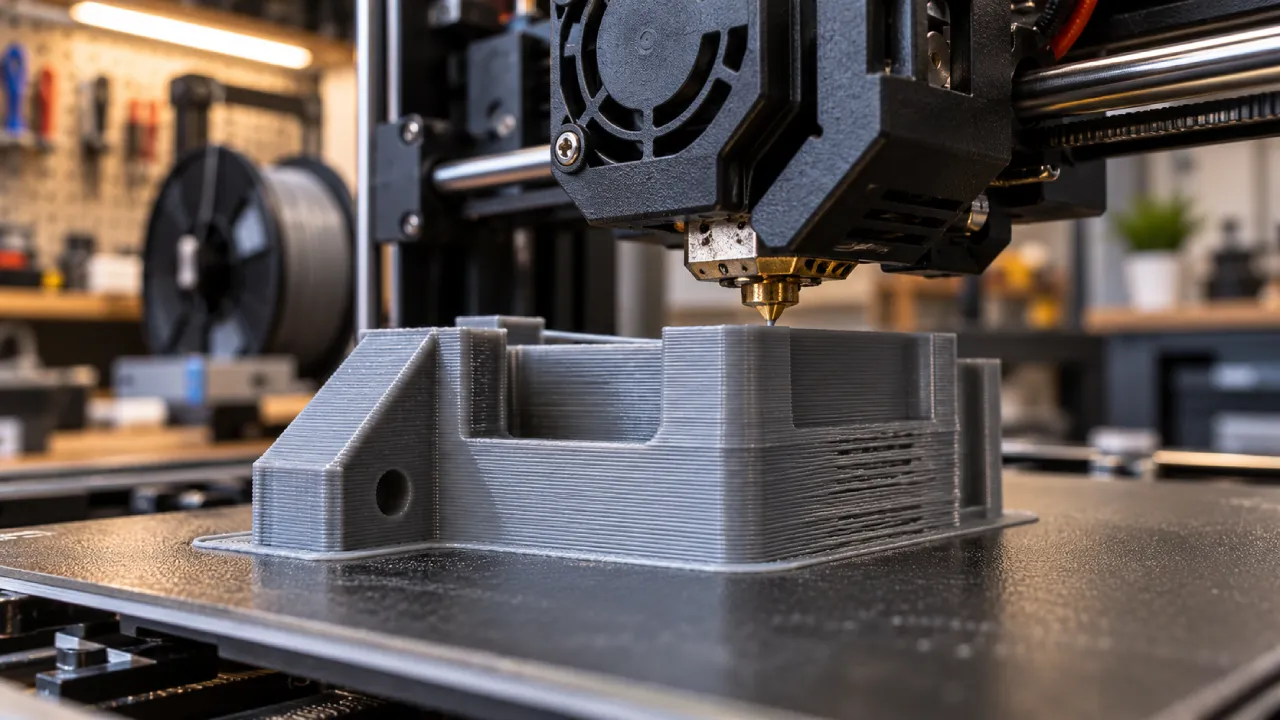
Impressora 3D rápida pode falhar por excesso de fluxo de filamento | Folha do Leste/Imagem ilustrativa gerada por IA
Aumentar a velocidade da impressora 3D nem sempre reduz o tempo de fabricação. Quando o hotend não consegue derreter filamento suficiente para acompanhar os movimentos, a máquina pode produzir paredes incompletas, falhas entre camadas e peças mais frágeis, mesmo com os motores funcionando dentro das velocidades configuradas.
O problema está relacionado à velocidade volumétrica máxima, também conhecida pela sigla MVS, de Maximum Volumetric Speed. O parâmetro estabelece quanto plástico o sistema de extrusão consegue processar por segundo, em milímetros cúbicos.
A Prusa Research explica que o PrusaSlicer utiliza esse limite para reduzir automaticamente a velocidade quando a quantidade de material exigida ultrapassa a capacidade configurada do hotend. O recurso considera a largura e a altura da extrusão, além da velocidade de deslocamento durante a deposição.
Isso significa que uma impressora configurada para trabalhar a 200 mm/s pode imprimir determinados trechos muito mais devagar, dependendo do bico, do filamento e da espessura das camadas. O objetivo não é desperdiçar desempenho, mas preservar a regularidade da extrusão.
O que é velocidade volumétrica na impressão 3D?
A velocidade volumétrica representa a quantidade de plástico que o sistema de extrusão precisa depositar por unidade de tempo.
Diferentemente da velocidade linear, medida em milímetros por segundo, esse indicador considera o volume de material.
Por isso, duas impressões executadas à mesma velocidade linear podem exigir quantidades muito diferentes de plástico.
Uma linha larga e alta exige mais material do que outra estreita e baixa.
O limite volumétrico ajuda o fatiador a reconhecer quando o conjunto de aquecimento pode se tornar o principal obstáculo ao aumento da velocidade.
Qual é a diferença entre mm/s e mm³/s?
Os dois indicadores medem grandezas diferentes.
Milímetros por segundo, ou mm/s, indicam a velocidade linear do movimento de impressão.
Já milímetros cúbicos por segundo, ou mm³/s, representam o volume de plástico depositado durante esse intervalo.
Imagine dois trajetos com a mesma velocidade de 100 mm/s. Se um deles exige o dobro da área de extrusão, também exigirá aproximadamente o dobro de material por segundo.
Por isso, a velocidade linear isolada não informa se o hotend consegue acompanhar a quantidade de filamento necessária.
Por que o hotend limita a velocidade de impressão?
O hotend é o conjunto responsável por aquecer o filamento até permitir sua extrusão pelo bico.
O material precisa receber calor suficiente enquanto atravessa a região aquecida.
Quando o fluxo solicitado aumenta, o filamento passa mais rapidamente pelo sistema.
Se a capacidade de transferência de calor não acompanhar essa demanda, o material poderá apresentar resistência excessiva à passagem ou não alcançar as condições adequadas de extrusão.
Entretanto, o limite depende tanto do projeto do hotend quanto do comportamento do filamento utilizado.
Um hotend mais potente sempre imprime mais rápido?
Não necessariamente. Um conjunto com maior capacidade de aquecimento pode permitir fluxos superiores, mas a velocidade final depende de outros componentes.
O extrusor precisa alimentar o filamento de maneira consistente.
Além disso, motores, correias, aceleração e resfriamento podem limitar o movimento.
Determinadas peças também exigem velocidades menores para preservar detalhes, pontes e superfícies externas.
Por isso, trocar apenas o hotend não garante uma redução proporcional no tempo de impressão.
Como o PrusaSlicer utiliza a velocidade volumétrica máxima?
O PrusaSlicer permite configurar um limite de fluxo para impedir que os trajetos exijam mais material do que o sistema consegue processar.
Quando determinada linha ultrapassaria esse limite, o fatiador reduz a velocidade de execução.
Entretanto, o ajuste não aumenta automaticamente a velocidade dos movimentos que já estão dentro do limite.
A Prusa ressalta que a velocidade volumétrica máxima funciona como um limitador, não como um acelerador universal.
Assim, estabelecer um valor maior não significa que todos os trajetos passarão a ser executados mais rapidamente.
Por que uma impressora de 200 mm/s trabalha a 80 mm/s?
Uma velocidade anunciada ou selecionada no fatiador não representa necessariamente a velocidade real de todos os movimentos.
Além do fluxo volumétrico, o programa considera limitações de aceleração, resfriamento e características específicas de cada trajetória.
Em peças pequenas, a impressora pode sequer atingir a velocidade máxima antes de precisar desacelerar.
Já em linhas largas, o limite de extrusão pode entrar em ação.
Por isso, reduzir a velocidade para 80 mm/s em determinado trecho não comprova defeito na impressora.
Como calcular a demanda de fluxo de plástico?
Uma aproximação útil consiste em multiplicar largura de extrusão, altura da camada e velocidade linear.
Considere uma linha com largura de 0,45 mm, altura de 0,20 mm e velocidade de 100 mm/s.
O cálculo aproximado produz 9 mm³/s.
Se a velocidade subir para 200 mm/s, mantendo as outras dimensões, a demanda aproximada alcançará 18 mm³/s.
Entretanto, o PrusaSlicer utiliza um modelo geométrico mais preciso para representar a seção transversal do filamento depositado.
Por isso, esses resultados servem como aproximação didática e não substituem os cálculos efetivos do fatiador.
Camadas mais altas exigem maior fluxo de filamento?
Sim, quando os demais parâmetros permanecem semelhantes.
Uma camada mais espessa exige maior quantidade de plástico para preencher determinado percurso.
Isso aumenta a demanda volumétrica sobre o hotend.
Por exemplo, elevar a altura de camada de 0,20 mm para 0,30 mm aumenta aproximadamente 50% a área retangular de extrusão quando a largura permanece constante.
Entretanto, o volume real depende da geometria da linha e dos ajustes do fatiador.
Assim, uma camada mais alta pode exigir redução da velocidade linear para respeitar o limite de fluxo.
Bicos maiores podem encontrar o limite mais cedo?
Bicos de maior diâmetro permitem produzir linhas mais largas.
Entretanto, essas linhas podem exigir um volume maior de filamento por segundo.
Se o hotend não tiver capacidade suficiente, o fatiador precisará reduzir a velocidade linear.
Por isso, instalar um bico de 0,6 mm ou 0,8 mm não garante que a impressora ficará proporcionalmente mais rápida.
Em contrapartida, bicos maiores também podem oferecer menor resistência mecânica à extrusão em determinadas condições.
O resultado depende da combinação entre geometria, temperatura, material e capacidade de aquecimento.
Imprimir com um bico de 0,8 mm economiza tempo?
Pode economizar, principalmente quando o sistema consegue sustentar o fluxo necessário.
Um bico maior permite utilizar camadas e linhas mais espessas, reduzindo a quantidade de trajetos.
Entretanto, quando o limite volumétrico é atingido, a velocidade precisa diminuir.
A Prusa explica que, nessas condições, reduzir a altura de camada pode produzir mais detalhes sem aumentar significativamente o tempo estimado.
Isso acontece porque o fatiador pode compensar a menor seção de extrusão com maior velocidade linear.
Entretanto, essa vantagem depende do modelo e das demais restrições de movimento e resfriamento.
PLA e PETG possuem o mesmo limite volumétrico?
Não. Os materiais apresentam características diferentes de viscosidade, aquecimento e fluxo.
A documentação da Prusa apresenta faixas típicas de referência de 12 a 20 mm³/s para PLA e 8 a 15 mm³/s para PETG.
Entretanto, esses números não representam limites garantidos para todas as impressoras.
O resultado depende do hotend, da marca do filamento e da temperatura utilizada.
Por isso, não é adequado copiar um valor de PLA para PETG sem confirmar a capacidade real do equipamento.
Por que TPU costuma exigir velocidades menores?
O TPU e outros filamentos flexíveis apresentam características que dificultam a alimentação em determinadas configurações.
Além do aquecimento, a flexibilidade pode interferir na transmissão da força aplicada pelo extrusor.
A Prusa apresenta uma faixa típica de aproximadamente 2 a 5 mm³/s para TPU.
Entretanto, filamentos flexíveis possuem diferentes níveis de dureza e formulações.
Por isso, alguns materiais e sistemas de extrusão poderão apresentar comportamento diferente.
O perfil específico do filamento continua sendo a referência inicial mais segura.
Qual é o limite de um hotend convencional?
Segundo a documentação da Prusa, conjuntos convencionais do tipo E3D V6 apresentam faixas típicas de aproximadamente 8 a 12 mm³/s.
Já configurações de maior fluxo podem alcançar valores superiores.
Entretanto, não existe uma capacidade fixa aplicável a todos os hotends classificados como convencionais.
A construção interna, o bico e as condições de aquecimento influenciam o resultado.
Por isso, a faixa divulgada deve ser utilizada como referência de comparação, não como garantia de desempenho.
Hotends de alto fluxo podem ultrapassar 30 mm³/s?
Sim, dependendo do projeto.
A Prusa apresenta faixas típicas de 20 a 35 mm³/s para determinados bicos de alto fluxo.
Também menciona configurações específicas de hotends capazes de alcançar aproximadamente 25 a 40 mm³/s.
Entretanto, a capacidade efetiva depende do material e das condições utilizadas nos testes.
Assim, um equipamento anunciado com fluxo elevado não necessariamente alcançará o valor máximo com qualquer filamento.
Subextrusão pode indicar fluxo acima do limite
Um dos sinais de demanda volumétrica excessiva é a subextrusão.
O defeito acontece quando a quantidade de plástico efetivamente depositada fica abaixo do necessário.
Isso pode produzir espaços entre linhas, paredes incompletas e superfícies irregulares.
Entretanto, a subextrusão também pode resultar de entupimentos, falhas de alimentação ou configurações inadequadas.
Por isso, não é correto atribuir toda falha de extrusão exclusivamente à velocidade volumétrica.
Estalos no extrusor merecem atenção
Quando o filamento encontra resistência excessiva, o extrusor pode apresentar dificuldade para manter a alimentação.
Em determinadas impressoras, isso se manifesta por estalos ou perda de passos do motor.
A Prusa relaciona esse comportamento a configurações de fluxo volumétrico acima da capacidade efetiva do sistema.
Entretanto, os mesmos sintomas também podem aparecer por outros problemas mecânicos.
É importante verificar o caminho do filamento e o estado do bico.
Continuar aumentando a velocidade apesar desses sinais pode agravar as falhas de impressão.
Excesso de velocidade pode enfraquecer as camadas?
Sim, quando prejudica a extrusão e a união entre as linhas depositadas.
Se o filamento não recebe calor suficiente ou não é depositado regularmente, podem surgir lacunas e interfaces deficientes.
Esses defeitos prejudicam a integridade da peça.
Entretanto, resistência mecânica também depende do material, da orientação e das condições de resfriamento.
Por isso, uma peça frágil não comprova, sozinha, que o limite volumétrico foi ultrapassado.
Como configurar o limite volumétrico no PrusaSlicer?
No PrusaSlicer, o parâmetro pode ser encontrado em Print Settings > Speed > Max volumetric speed.
Também existe uma configuração relacionada ao material em Filament Settings > Advanced > Max volumetric speed.
Esses controles permitem estabelecer limites para o perfil de impressão e para o filamento utilizado.
Entretanto, algumas opções podem depender do modo de interface selecionado.
Antes de modificar os valores, é recomendável salvar ou registrar o perfil original.
O que acontece quando existem dois limites configurados?
O PrusaSlicer permite definir a velocidade volumétrica máxima tanto no perfil de impressão quanto no perfil do filamento.
Segundo a Prusa, o programa aplica o menor limite ativo entre os dois.
Assim, um material configurado com fluxo inferior ao valor permitido pela impressora continuará respeitando a restrição mais conservadora.
Essa separação é útil porque diferentes filamentos podem exigir quantidades distintas de calor e apresentar comportamentos específicos.
Entretanto, alterar apenas um dos dois valores pode não produzir o efeito esperado se o outro continuar limitando o fluxo.
Colocar MVS em zero aumenta a velocidade?
Na configuração correspondente do PrusaSlicer, o valor zero desativa aquele limite volumétrico específico.
Entretanto, isso não significa que a impressora poderá extrudar plástico ilimitadamente.
Outras restrições continuam existindo, incluindo a capacidade física do hotend e eventuais limites do perfil de filamento.
Além disso, remover uma proteção de fluxo pode aumentar o risco de subextrusão quando as velocidades selecionadas exigem material demais.
Não é recomendável desativar o limite apenas para tentar reduzir o tempo de impressão.
Como visualizar o fluxo volumétrico no fatiador?
Depois de fatiar o modelo, abra a pré-visualização do PrusaSlicer.
Entre os modos de visualização disponíveis, selecione Volumetric flow rate, ou taxa de fluxo volumétrico.
O programa apresenta a distribuição da demanda de material ao longo dos trajetos.
Essa visualização ajuda a identificar regiões em que a impressora poderá trabalhar próxima do limite configurado.
Entretanto, a prévia representa os cálculos do fatiador e não uma medição direta da extrusão durante a fabricação.
Por que o infill pode ficar mais lento que o esperado?
O preenchimento interno costuma utilizar velocidades superiores às das paredes externas em muitos perfis.
Entretanto, quando as linhas de infill exigem fluxo elevado, o limite volumétrico pode reduzir a velocidade.
Isso acontece especialmente em configurações com camadas mais altas e caminhos largos.
Assim, aumentar a velocidade nominal do infill pode deixar de produzir redução significativa no tempo estimado.
O fatiador precisa respeitar a quantidade de plástico que o hotend consegue processar.
Resfriamento também pode limitar a velocidade?
Sim. O PrusaSlicer considera restrições relacionadas ao resfriamento de determinadas regiões.
Camadas pequenas podem exigir tempo adicional para que o material depositado estabilize antes da próxima passagem.
Também existem ajustes específicos para paredes inclinadas e saliências.
Por isso, mesmo quando existe capacidade volumétrica disponível, a impressora pode precisar diminuir a velocidade.
Entretanto, aumentar o limite MVS não elimina restrições necessárias ao resfriamento da peça.
Velocidade volumétrica é diferente de aceleração?
Sim. A aceleração determina a rapidez com que o sistema modifica sua velocidade de movimento.
Já a velocidade volumétrica representa a quantidade de material exigida por segundo.
Uma impressora pode possuir aceleração elevada e, ainda assim, estar limitada pelo fluxo do hotend.
Da mesma forma, um sistema com excelente capacidade de extrusão pode perder tempo em modelos que exigem muitos movimentos curtos.
Por isso, velocidade, aceleração e fluxo volumétrico precisam ser avaliados como limitações diferentes.
Vale aumentar a temperatura para imprimir mais rápido?
Em determinadas condições, pode ajudar. Aumentar moderadamente a temperatura pode facilitar a extrusão de determinados filamentos.
Entretanto, o ajuste também pode provocar excesso de fluidez, formação de fios e perda de qualidade.
O resultado depende do material e do hotend.
Por isso, qualquer alteração deve considerar as recomendações de temperatura do fabricante e os limites do equipamento.
Não é adequado aumentar indefinidamente a temperatura para compensar um fluxo que o sistema não consegue sustentar.
Como descobrir o limite real da impressora 3D?
O procedimento começa pelo perfil oficial do equipamento e do filamento.
Depois, podem ser realizados testes controlados de extrusão, aumentando gradualmente a demanda de material.
Durante os testes, observe sinais de subextrusão, estalos no extrusor e problemas de união entre camadas.
Quando esses sintomas aparecem, vale interromper o aumento e revisar os parâmetros.
Entretanto, um teste isolado não garante que o mesmo limite funcione em todas as temperaturas, geometrias e velocidades.
Por que mudar um parâmetro por vez?
Se o usuário aumentar simultaneamente temperatura, velocidade e fluxo volumétrico, ficará difícil identificar qual alteração provocou determinado resultado.
Por isso, uma calibração organizada deve manter as demais variáveis tão constantes quanto possível.
Também é importante registrar os valores utilizados em cada tentativa.
Essa estratégia ajuda a comparar tempo estimado, acabamento e consistência da extrusão.
O objetivo é encontrar uma configuração estável, e não apenas alcançar o maior número exibido no fatiador.
Como ganhar velocidade sem ultrapassar o fluxo máximo?
Quando o limite volumétrico é atingido, existem diferentes caminhos para otimizar a impressão.
Um deles consiste em avaliar a altura de camada e a largura dos trajetos.
Em determinadas geometrias, reduzir a altura pode permitir velocidade linear maior sem elevar o volume total de plástico por segundo.
Também vale verificar se existem deslocamentos desnecessários ou configurações excessivamente conservadoras fora das regiões críticas.
Entretanto, as alterações precisam preservar a qualidade e a função da peça.
Velocidade máxima anunciada não garante impressão mais rápida
Fabricantes podem divulgar velocidades lineares elevadas para suas impressoras.
Entretanto, esses números não representam necessariamente a velocidade sustentada durante todo o processo.
Modelos pequenos, camadas espessas e materiais difíceis de extrudar podem apresentar limitações distintas.
Por isso, comparar equipamentos exige observar também a capacidade volumétrica, a aceleração e as condições dos testes.
Uma máquina anunciada com velocidade linear maior não necessariamente terminará qualquer peça antes de outra impressora.
Como ajustar a velocidade volumétrica máxima sem perder qualidade?
O caminho mais seguro consiste em começar pelos perfis oficiais de impressora e filamento.
Depois, examine a pré-visualização do fluxo volumétrico e identifique se a configuração está realmente limitando as velocidades.
Se houver margem para aumentar o desempenho, realize testes graduais e observe o comportamento da extrusão.
Entretanto, subextrusão, ruídos no extrusor e falhas entre camadas indicam que é necessário reavaliar os ajustes.
Na impressão 3D, aumentar o número de milímetros por segundo não adianta quando o hotend não consegue fornecer a quantidade de plástico necessária.
A velocidade volumétrica máxima ajuda a encontrar justamente esse equilíbrio: produzir peças mais rapidamente sem exigir do sistema de extrusão mais do que ele pode entregar.