Pé de elefante na impressão 3D: por que a base fica maior e como corrigir | Folha do Leste/Imagem ilustrativa gerada por IA
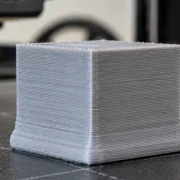
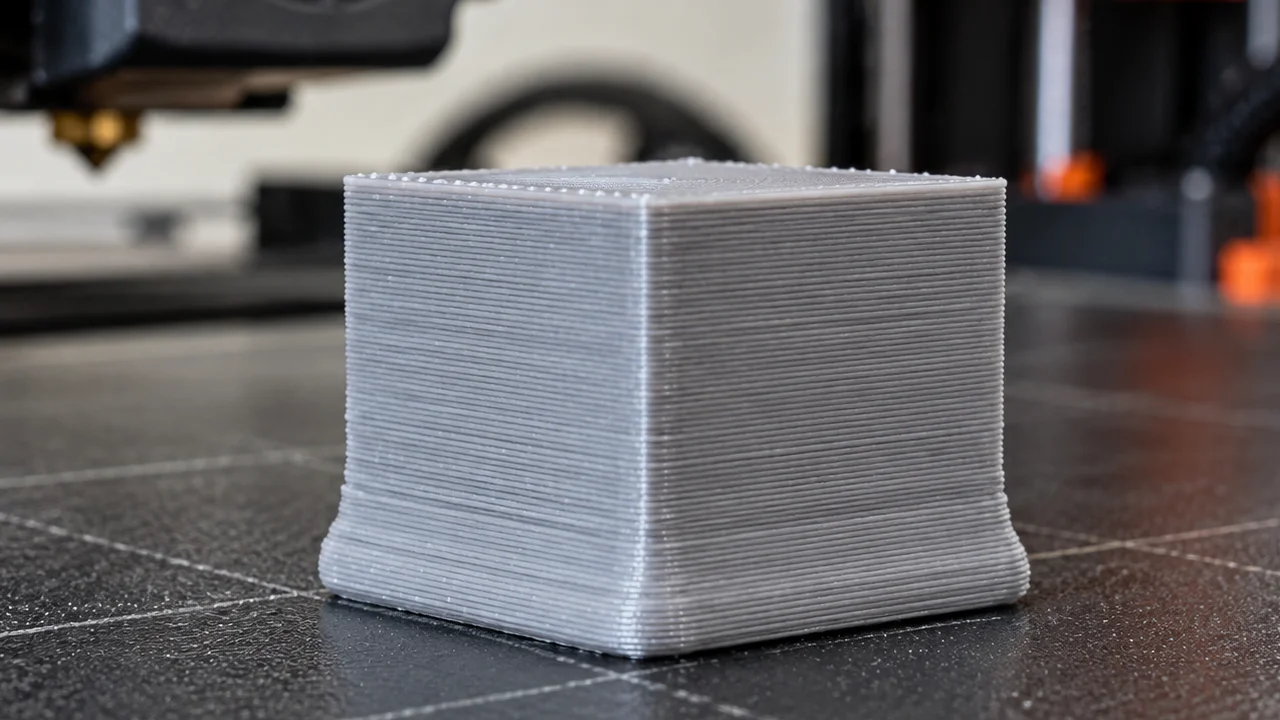
O pé de elefante na impressão 3D aparece quando as primeiras camadas de uma peça ficam mais largas do que as dimensões previstas no projeto. O defeito cria uma pequena borda saliente na base, geralmente visível nas laterais de objetos produzidos por impressoras FDM.
Embora pareça apenas um problema estético, a deformação pode impedir o encaixe de componentes, prejudicar medidas externas e comprometer mecanismos que exigem tolerâncias pequenas. Em situações mais acentuadas, a base fica perceptivelmente maior do que o restante da peça.
A Prusa Research explica que a compressão do plástico contra a mesa aquecida provoca parte desse alargamento. Por isso, o fatiador oferece um recurso específico de compensação dimensional, capaz de reduzir a extensão da primeira camada sem alterar todo o objeto.
Entretanto, o defeito nem sempre se resolve aumentando a compensação. Uma distância incorreta entre o bico e a mesa, excesso de material e condições térmicas inadequadas também precisam ser investigados.
O que é o pé de elefante na impressão 3D?
O nome elephant foot, ou pé de elefante, descreve uma deformação na qual a parte inferior do objeto fica mais larga do que as camadas superiores.
O efeito lembra um pé que se espalha sobre o chão, formando uma borda saliente ao redor da base.
Na impressão por deposição de filamento, o material sai aquecido pelo bico e precisa aderir à superfície da mesa. Para garantir essa fixação, a primeira camada recebe uma compressão controlada.
Entretanto, quando o plástico se espalha além do necessário, pode ultrapassar o contorno previsto no arquivo.
Em peças decorativas, a diferença pode passar despercebida. Já em componentes mecânicos, caixas com tampas e peças de encaixe, frações de milímetro podem provocar dificuldades na montagem.
Bico muito próximo da mesa pode aumentar a deformação
Uma das causas que merecem atenção é a distância entre o bico da impressora e a superfície de impressão.
Quando o bico fica excessivamente próximo, o filamento pode sofrer uma compressão maior do que a necessária.
Em vez de formar linhas com largura adequada, o plástico se espalha lateralmente, aumentando as dimensões da base.
O fenômeno pode aparecer em equipamentos que utilizam ajuste manual de altura ou configuração de Z-offset.
A documentação da Prusa sobre calibração da primeira camada recomenda encontrar uma altura que produza boa aderência, com compressão moderada do material.
Entretanto, afastar demais o bico também provoca problemas. As linhas podem deixar espaços entre si ou perder aderência à mesa.
Por isso, a solução não consiste simplesmente em aumentar a altura sem verificar o resultado.
Mesa muito quente também merece investigação
O controle térmico influencia o comportamento das primeiras camadas.
Uma mesa aquecida ajuda o plástico a aderir durante o início da impressão. Entretanto, dependendo do material e da configuração, o excesso de calor pode manter a base amolecida por mais tempo.
Essa condição pode favorecer deformações, principalmente quando as camadas superiores continuam depositando material sobre uma região ainda quente.
Entretanto, não existe uma temperatura única que cause pé de elefante em qualquer impressora.
PLA, PETG, ABS e outros filamentos possuem comportamentos diferentes. A superfície utilizada e a temperatura ambiente também influenciam o resultado.
Antes de reduzir o aquecimento, o usuário deve consultar o perfil recomendado pelo fabricante do filamento.
Temperaturas inadequadamente baixas podem prejudicar a aderência e provocar outros defeitos, incluindo o desprendimento da peça.
Como reconhecer o problema antes de imprimir uma peça grande?
O diagnóstico pode começar com um pequeno cubo de calibração ou uma peça simples de paredes retas.
Depois de imprimir e deixar o objeto esfriar, o usuário deve observar a região próxima à mesa.
Se as primeiras camadas formarem uma borda mais larga, enquanto as paredes superiores permanecerem regulares, existe um sinal compatível com pé de elefante.
Um paquímetro permite comparar as dimensões em diferentes alturas.
Entretanto, é importante medir sem comprimir excessivamente a peça e considerar a resolução do instrumento utilizado.
Também vale observar se a deformação aparece em todo o perímetro ou apenas em um lado.
Quando o defeito fica concentrado em determinada região, desníveis da mesa e diferenças de altura da primeira camada passam a merecer atenção especial.
PrusaSlicer oferece correção específica para pé de elefante
O PrusaSlicer possui uma função chamada Elephant foot compensation, destinada a compensar o alargamento da primeira camada.
O recurso reduz horizontalmente o contorno inicial do objeto, procurando neutralizar o espalhamento provocado pela compressão do plástico.
Segundo a Prusa, o ajuste está disponível em Print Settings > Advanced > Elephant foot compensation.
Para encontrá-lo, é necessário utilizar o modo Advanced ou Expert do fatiador.
A fabricante informa que valores próximos de 0,2 mm costumam funcionar com bicos de 0,4 mm, nos perfis e condições descritos em sua documentação.
Entretanto, esse número representa uma referência, não uma configuração universal.
O ajuste ideal depende da impressora, do material, do perfil e da deformação realmente observada.
Compensação de 0,2 mm não significa reduzir toda a peça
Uma dúvida frequente envolve o efeito da compensação sobre as dimensões do modelo.
No PrusaSlicer, o recurso atua sobre a primeira camada, e não sobre a escala geral do objeto.
Isso permite corrigir uma saliência localizada sem diminuir indiscriminadamente todas as paredes.
O programa também utiliza um algoritmo adaptativo que procura preservar elementos finos.
Segundo a documentação oficial, essa identificação está presente desde o PrusaSlicer 2.2.
Entretanto, uma compensação elevada pode distorcer detalhes próximos da base ou prejudicar o contato de determinadas estruturas.
Por isso, o valor deve ser ajustado gradualmente, com novas verificações dimensionais.
Compensação excessiva pode prejudicar o brim
O brim é uma borda temporária acrescentada ao redor da primeira camada para aumentar a área de aderência à mesa.
Em determinados projetos, ele ajuda a manter objetos pequenos ou altos fixados durante a impressão.
Entretanto, a Prusa explica que a compensação do pé de elefante pode produzir um espaço aparente entre o brim e a peça na prévia do fatiador.
Parte desse espaço existe porque o programa considera a expansão do plástico durante a impressão real.
Porém, quando o ajuste fica elevado demais, o brim pode apresentar uma conexão fraca com o objeto.
Se a estrutura não estiver se conectando adequadamente, vale revisar o valor de compensação antes de modificar outras configurações.
Não confunda pé de elefante com warping
Embora ambos apareçam na base, pé de elefante e warping são defeitos diferentes.
No pé de elefante, a região inferior fica mais larga devido ao espalhamento do material ou à deformação das primeiras camadas.
No warping, partes da peça tendem a se levantar ou se curvar, geralmente por tensões associadas ao resfriamento e à contração do plástico.
Por isso, os procedimentos de correção não são necessariamente iguais.
Reduzir indiscriminadamente a temperatura da mesa, por exemplo, pode piorar problemas de aderência em determinadas condições.
O diagnóstico correto começa pela identificação da geometria da deformação.
Base alargada e cantos levantados exigem investigações distintas, mesmo quando aparecem na mesma impressão.
Como corrigir o defeito sem perder aderência?
O procedimento mais eficiente começa pela verificação da primeira camada.
O usuário deve observar se as linhas estão bem unidas, sem espaços, mas também sem excesso evidente de plástico acumulado nas laterais.
Depois, precisa conferir o Z-offset ou a calibração de altura, utilizando o procedimento recomendado para o modelo da impressora.
Se a primeira camada estiver adequada e a borda continuar saliente, vale avaliar o recurso de compensação do fatiador.
Em seguida, podem ser investigadas as temperaturas da mesa e do bico, sempre respeitando a faixa indicada para o filamento.
O ideal é alterar uma variável por vez e repetir uma impressão pequena.
Essa prática permite identificar qual modificação trouxe resultado, sem desperdiçar material em sucessivas tentativas com peças grandes.
Vale a pena lixar a borda depois da impressão?
Em determinadas peças, uma pequena saliência pode ser retirada por meio de acabamento mecânico cuidadoso.
Entretanto, lixar a base não corrige a causa do defeito.
Além disso, o procedimento pode alterar outras dimensões ou produzir acabamento irregular, especialmente em componentes com tolerâncias apertadas.
Em peças funcionais, o melhor caminho costuma ser corrigir o processo antes da impressão definitiva.
Quando o defeito é pequeno e a peça já está pronta, a remoção manual pode ser considerada, desde que não comprometa a função do objeto.
É importante trabalhar com ferramentas adequadas e evitar a inalação do pó produzido durante o acabamento.
Peças de encaixe exigem atenção especial à primeira camada
O pé de elefante pode provocar problemas em tampas, caixas, conectores, engrenagens e componentes que precisam deslizar ou encaixar.
Uma peça pode apresentar medidas corretas na maior parte de sua altura e, ainda assim, não entrar no espaço previsto por causa da borda inferior.
Por isso, medir apenas o centro ou o topo de um cubo não é suficiente para avaliar a precisão.
O usuário deve comparar as dimensões em diferentes alturas e observar as regiões responsáveis pelo encaixe.
Quando o projeto permite, um pequeno chanfro na borda inferior também pode ajudar a acomodar desvios de fabricação.
Entretanto, modificar a geometria não substitui a calibração da impressora quando o objetivo é produzir componentes fiéis ao desenho original.
Como evitar que o pé de elefante volte?
Depois de corrigir a deformação, vale preservar um perfil de impressão testado para cada material.
As condições ideais para PLA podem não ser adequadas para PETG ou outros filamentos.
Também é importante verificar a primeira camada após mudanças de bico, superfície de impressão, manutenção ou atualização de configurações.
Em impressoras que oferecem calibração automática, convém respeitar os procedimentos previstos pelo fabricante e não presumir que toda compensação dispense verificações.
O objetivo é manter aderência suficiente sem comprimir o filamento além do necessário.
Se a peça continuar maior apenas na base, a compensação dimensional poderá ser ajustada a partir das medidas reais.
O pé de elefante na impressão 3D não exige necessariamente trocar filamento ou equipamento. Muitas vezes, a solução está na combinação de uma primeira camada bem calibrada com os ajustes corretos do fatiador.