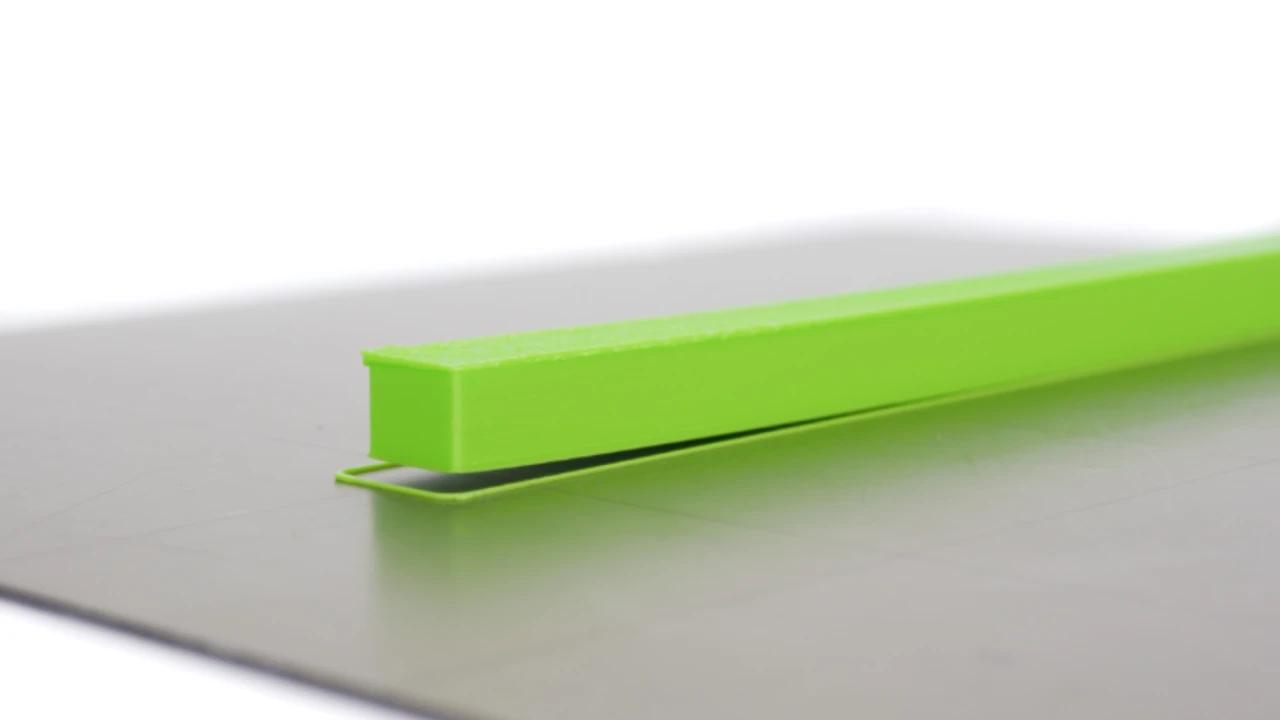
Peça 3D descolando da mesa? O problema pode não ser a cola | Reprodução/Prusa 3D
A peça começou a ser impressa normalmente, mas depois de algumas camadas um dos cantos levantou. O bico continuou trabalhando, a base ficou deformada e, em alguns casos, o objeto acabou se soltando completamente. Esse problema, conhecido como warping na impressão 3D, costuma levar muitos usuários a uma solução imediata: passar mais cola na mesa.
Entretanto, a falta de cola nem sempre é a causa do descolamento. Temperatura inadequada, resíduos de gordura, primeira camada mal ajustada e correntes de ar podem produzir sintomas semelhantes. Além disso, a própria geometria da peça influencia a intensidade das forças que tentam separá-la da superfície.
O problema aparece especialmente em peças grandes, com bases extensas ou cantos pronunciados. Materiais como ABS, ASA e determinadas poliamidas também exigem maior controle das condições térmicas.
Antes de aumentar a quantidade de adesivo, vale identificar em que momento a peça começa a levantar e como a deformação acontece. Essas observações ajudam a escolher a correção adequada, evitando novas tentativas sem resultado.
Por que os cantos da peça 3D começam a levantar?
O warping acontece quando a contração do material durante o resfriamento produz forças capazes de deformar a peça ou superar sua aderência à mesa.
Em uma impressora FDM/FFF, o filamento passa pelo hotend, é depositado aquecido e começa a perder temperatura. Durante esse processo, suas dimensões podem diminuir.
Quando diferentes regiões esfriam em velocidades distintas, surgem tensões internas. Dependendo do material e da geometria, essas tensões puxam as extremidades da peça para cima.
O problema pode começar de maneira quase imperceptível, com uma pequena separação em um dos cantos. Entretanto, a deformação tende a comprometer as camadas seguintes, especialmente quando o bico encontra uma região que deveria permanecer plana.
Se a peça continuar levantando, o cabeçote pode atingir o objeto durante os deslocamentos, provocando falhas ou soltando completamente a impressão.
Por isso, warping não deve ser confundido com qualquer problema de aderência. Uma peça que nunca gruda na mesa pode apresentar uma falha inicial de deposição, enquanto outra pode aderir perfeitamente e deformar somente depois de várias camadas.
1. Mesa suja pode impedir a primeira camada de aderir
Uma das causas mais simples está na contaminação da superfície de impressão.
Marcas de dedos, gordura e resíduos de impressões anteriores podem prejudicar a fixação do plástico. Mesmo quando a mesa parece visualmente limpa, uma película oleosa pode interferir na aderência.
A Prusa recomenda a utilização de álcool isopropílico com concentração de aproximadamente 90% ou superior para a limpeza de diversas superfícies compatíveis.
Em determinadas situações, também recomenda água morna e algumas gotas de detergente para remover resíduos que não saem facilmente com álcool.
Entretanto, nem todos os métodos de limpeza servem para qualquer mesa. Superfícies texturizadas, acetinadas ou revestidas podem apresentar restrições específicas.
O uso de acetona, por exemplo, pode danificar determinados revestimentos. Portanto, o procedimento deve seguir a orientação do fabricante.
Outro cuidado importante é evitar tocar constantemente na região central da mesa depois da limpeza.
2. Primeira camada alta demais deixa o filamento solto
Mesmo com a superfície limpa, uma impressão pode apresentar problemas quando a distância entre o bico e a mesa está incorreta.
Se o bico estiver muito alto, o filamento pode ser depositado sem pressão suficiente para formar uma base contínua e aderente.
O resultado aparece em linhas arredondadas, espaços entre os caminhos de extrusão e trechos que se soltam com facilidade.
Por outro lado, um bico excessivamente próximo da mesa também pode causar problemas. O material fica comprimido além do necessário, podendo prejudicar o fluxo e produzir irregularidades.
Em equipamentos que utilizam ajuste manual do eixo Z, vale conferir o Z-offset e observar o aspecto da primeira camada.
Nas impressoras com nivelamento automático, é importante verificar se os sensores, a superfície e os parâmetros de calibração estão funcionando corretamente.
Nivelamento automático não corrige obrigatoriamente uma mesa mal instalada, deformada ou contaminada.
3. Temperatura incorreta pode provocar descolamento
A temperatura da mesa influencia a aderência porque altera as condições térmicas do material durante a deposição e o resfriamento.
Se estiver muito baixa para determinado filamento, a primeira camada poderá perder temperatura rapidamente e apresentar dificuldades de fixação.
Entretanto, aumentar indiscriminadamente a temperatura não é uma solução universal.
O comportamento depende do polímero, da superfície utilizada e da configuração da impressora.
Materiais como PLA e PETG possuem exigências diferentes. ABS e ASA, por sua vez, podem exigir temperaturas mais elevadas e maior estabilidade do ambiente.
A melhor referência inicial são os perfis de impressão indicados pelo fabricante do filamento e pela desenvolvedora do fatiador.
Depois disso, ajustes graduais podem ajudar a identificar uma configuração mais adequada ao equipamento.
Também é importante considerar a temperatura do bico, pois a deposição de material insuficientemente aquecido pode comprometer a formação da primeira camada.
4. Ventilador forte demais pode levantar os cantos
O resfriamento é necessário para controlar a solidificação do plástico e preservar determinados detalhes da impressão.
Entretanto, o excesso de ventilação pode intensificar diferenças de temperatura, especialmente em peças grandes ou fabricadas com materiais sujeitos a contração significativa.
Por isso, os perfis de impressão frequentemente utilizam configurações específicas para a ventilação das primeiras camadas.
No caso de ABS e ASA, o controle do ambiente costuma ser especialmente importante. Correntes de ar podem contribuir para a contração desigual e o levantamento das extremidades.
Para esses materiais, impressoras com câmara fechada podem ajudar a manter condições térmicas mais estáveis.
Já o PLA pode precisar de resfriamento adequado para evitar deformações em determinadas geometrias.
Desligar todos os ventiladores sem considerar o material também pode prejudicar a impressão. O ajuste deve respeitar as características do filamento e as recomendações do perfil utilizado.
5. Brim aumenta a área de contato com a mesa
Quando a peça possui uma base pequena ou extremidades propensas ao levantamento, uma alternativa é utilizar o brim.
Esse recurso acrescenta linhas de filamento ao redor da primeira camada, ampliando a área aderida à superfície.
O brim funciona como uma borda temporária, que normalmente é removida após a impressão.
No PrusaSlicer, por exemplo, é possível escolher a largura dessa borda e aplicá-la somente a determinados objetos.
A documentação recomenda considerar pelo menos 3 milímetros de brim como referência inicial em situações que exigem maior aderência.
Entretanto, um brim maior não garante a solução de todos os casos de warping. Se a temperatura estiver inadequada ou houver contaminação na mesa, a borda adicional também poderá se soltar.
O recurso é especialmente útil para objetos altos com bases pequenas e várias peças pequenas impressas simultaneamente.
6. Geometria da peça também influencia o warping
Duas peças fabricadas com o mesmo filamento e as mesmas temperaturas podem apresentar resultados diferentes por causa do formato.
Objetos grandes, com cantos pronunciados e regiões extensas de material, podem acumular tensões de contração.
Já peças menores ou com geometrias diferentes podem distribuir essas tensões de outra maneira.
Por isso, modificar a orientação do modelo sobre a mesa pode alterar o comportamento da impressão.
Em determinadas situações, também vale considerar mudanças no desenho, como cantos arredondados ou divisão de peças grandes em componentes menores.
Essas alterações, porém, precisam respeitar a finalidade do objeto.
Uma peça funcional não deve perder resistência ou precisão apenas para facilitar sua fabricação.
Da mesma forma, aumentar o preenchimento interno não representa uma solução automática. Dependendo da geometria, adicionar material pode aumentar as tensões térmicas e o tempo necessário para fabricar o objeto.
7. Cola pode ajudar, mas também pode danificar a superfície
Adesivos continuam tendo aplicações legítimas na impressão 3D.
Entretanto, cola não deve ser tratada como substituta de limpeza, calibração ou controle de temperatura.
Em determinadas superfícies, uma camada fina de cola PVA pode melhorar a aderência ou funcionar como uma barreira de separação.
Isso é especialmente importante porque alguns filamentos podem aderir fortemente a determinados revestimentos.
O PETG sobre uma chapa lisa de PEI, por exemplo, pode apresentar aderência excessiva e provocar danos durante a retirada da peça.
Nessa situação, a cola pode funcionar justamente como agente separador, e não apenas como substância para aumentar a fixação.
A Prusa recomenda superfícies acetinadas ou texturizadas para determinadas aplicações com PETG.
Portanto, a escolha do adesivo e da chapa deve considerar o conjunto formado por filamento, revestimento e temperatura de operação.
Adesivos instantâneos, solventes inadequados e produtos sem recomendação técnica não devem ser utilizados indiscriminadamente na mesa.
Como descobrir a causa antes de perder outra impressão?
O caminho mais eficiente é observar quando e onde o descolamento acontece.
Se o filamento não adere desde os primeiros movimentos, a investigação deve começar pela limpeza da superfície, altura da primeira camada e temperaturas.
Quando a peça imprime corretamente no início, mas apresenta cantos levantados depois de algum tempo, o diagnóstico deve considerar contração térmica, ventilação, geometria e material utilizado.
Se o problema acontece apenas em uma região específica da mesa, também vale verificar sua planicidade, instalação e distribuição de temperatura.
Outra estratégia é realizar uma impressão pequena de teste, modificando apenas um parâmetro por vez.
Alterar temperatura, velocidade, ventilação e altura do bico simultaneamente dificulta descobrir qual mudança realmente resolveu o problema.
O procedimento também ajuda a evitar o desperdício de peças grandes durante tentativas de correção.
Qual filamento apresenta menos problemas de descolamento?
Não existe um material universalmente livre de warping, mas alguns filamentos costumam ser mais fáceis de trabalhar em impressoras domésticas.
O PLA geralmente apresenta boa facilidade de impressão e menor exigência de controle térmico do ambiente.
O PETG também pode oferecer bons resultados em peças grandes, embora sua aderência exija atenção à superfície utilizada.
Já ABS, ASA e determinadas poliamidas frequentemente necessitam de maior controle de temperatura, ventilação e condições da câmara.
A escolha do filamento, entretanto, não deve considerar apenas a facilidade de impressão.
Resistência térmica, propriedades mecânicas, exposição ao ambiente e finalidade da peça continuam sendo critérios importantes.
Trocar ABS por PLA apenas para evitar warping pode resolver a fabricação, mas tornar a peça inadequada ao uso pretendido.
Descolamento da peça não significa defeito na impressora
O warping pode acontecer até em equipamentos sofisticados, com nivelamento automático e controle eletrônico da temperatura.
Esses recursos ajudam a reduzir determinadas fontes de erro, mas não eliminam a contração natural dos materiais.
Também não garantem que a superfície esteja perfeitamente limpa ou que o perfil de impressão escolhido seja adequado à peça.
Por isso, não é necessário trocar a mesa, o hotend ou a impressora inteira diante dos primeiros sinais de descolamento.
O diagnóstico deve começar pelas variáveis mais simples e avançar para questões mecânicas somente quando houver evidências.
Na prática, o segredo não está em descobrir uma cola milagrosa, mas em equilibrar aderência, temperatura, geometria e resfriamento.
Quando esses fatores trabalham juntos, as chances de terminar uma impressão com a base plana e os cantos no lugar aumentam consideravelmente.