Sua peça impressa em 3D pode ser muito mais forte do que a simulação prevê | Divulgação/Stratasys
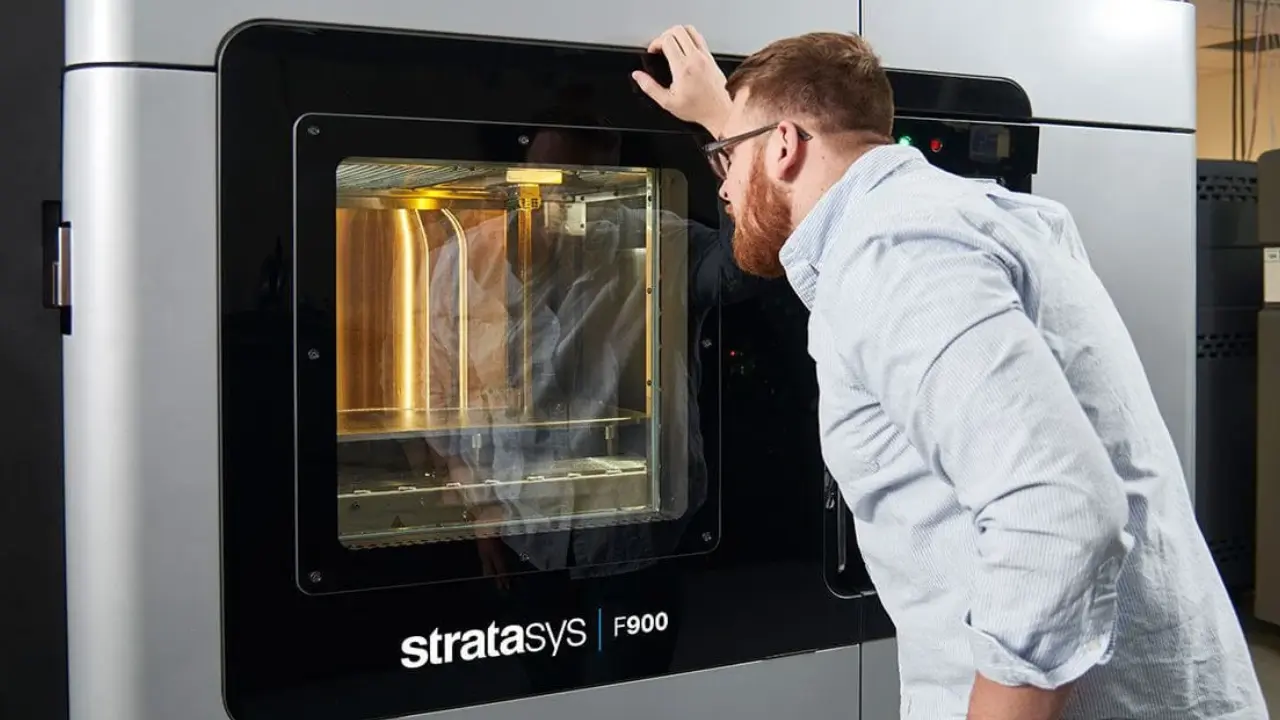
Uma peça impressa em 3D pode suportar muito mais carga do que a simulação usada para projetá-la consegue prever, especialmente quando o software ignora a maneira como uma impressora FDM realmente deposita o material.
O problema aparece porque análises estruturais convencionais frequentemente tratam o componente como se ele fosse um bloco homogêneo de plástico. Uma peça FDM, porém, nasce de cordões depositados em trajetórias específicas, unidos camada após camada e orientados de maneiras que alteram profundamente seu comportamento mecânico.
Em um caso técnico apresentado pela Stratasys e pela empresa de engenharia Novineer, uma simulação convencional chegou a apresentar erro de 120%. Quando a análise passou a considerar os trajetos reais utilizados pela impressora, a diferença caiu para menos de 18%.
O mesmo estudo permitiu reduzir em 40% o peso da peça otimizada, segundo as empresas.
Isso não significa que toda simulação de impressão 3D esteja errando 120%. O número pertence a um caso apresentado pelas companhias e mostra, sobretudo, por que ignorar as camadas pode produzir previsões muito distantes do comportamento real.
Uma peça FDM não é um bloco de plástico
Imagine uma peça produzida por usinagem a partir de uma chapa sólida.
Dependendo do material, determinadas simulações podem representá-la como um corpo relativamente homogêneo, utilizando propriedades mecânicas definidas para aquele material.
Na impressão FDM, a situação muda.
A peça é formada por milhares de linhas de polímero depositadas em sequência. Cada cordão possui direção própria e precisa se unir aos que ficam ao lado e abaixo dele.
Isso cria uma estrutura interna cujo comportamento depende não apenas do plástico escolhido, mas também de como ele foi colocado no espaço.
Ignorar essa informação pode ser equivalente a calcular a resistência de uma parede sabendo qual tijolo foi usado, mas sem considerar como os tijolos foram assentados.
A orientação dos cordões muda a resistência
Uma carga aplicada no mesmo sentido das linhas impressas pode produzir um comportamento bastante diferente daquela que tenta separar sucessivas camadas.
Esse fenômeno recebe o nome de anisotropia.
É o mesmo material, porém com resultados bastante diferentes dependendo da direção da carga.
Se uma simulação utiliza apenas um único conjunto de propriedades e presume que a peça se comporta igualmente em todas as direções, parte importante da realidade desaparece do modelo.
Camadas também criam interfaces
A orientação não é a única variável.
Entre uma camada e outra existem interfaces formadas quando um novo cordão quente se une ao material depositado anteriormente.
Temperatura, material, altura de camada, velocidade, geometria e condições de fabricação podem influenciar essa adesão.
A resistência da região entre camadas não precisa ser igual à resistência do polímero dentro de um cordão contínuo.
Portanto, duas peças com exatamente o mesmo formato externo podem apresentar comportamentos mecânicos distintos caso tenham sido impressas com trajetórias ou orientações diferentes.
O slicer já sabe como a peça será construída
Existe uma informação valiosa que uma análise convencional pode ignorar: o caminho que a impressora realmente percorrerá.
Antes da fabricação, o slicer transforma o modelo tridimensional em movimentos.
Ele define perímetros, preenchimento, camadas, direções e trajetórias que posteriormente serão executadas pela máquina.
Esses dados descrevem muito melhor a estrutura interna do objeto que apenas o arquivo CAD original.
A abordagem apresentada por Stratasys e Novineer utiliza justamente essa informação para aproximar o modelo computacional da peça física que sairá da impressora.
NoviPath importa a trajetória real da impressão
A solução demonstrada utiliza o NoviPath, da Novineer, integrado ao GrabCAD Print Pro, software da Stratasys.
Em vez de receber somente a geometria externa da peça, o sistema importa os toolpaths, ou trajetórias reais calculadas para a fabricação.
A análise consegue então considerar onde os cordões serão depositados e em qual direção estarão orientados.
Essas informações são combinadas com modelos de materiais validados experimentalmente.
A proposta é fazer com que a simulação represente a peça como ela será efetivamente impressa, e não como um volume uniforme que apenas possui o mesmo formato externo.
A diferença chegou a 120% num caso apresentado
No estudo mostrado pelas empresas, a análise convencional apresentava erro de aproximadamente 120% em relação ao comportamento observado.
Depois da adoção da simulação orientada pela trajetória, a diferença caiu para menos de 18%.
Esse resultado é significativo, mas precisa ser interpretado corretamente.
Não significa que qualquer FEA tradicional possua erro de 120%, nem que qualquer análise baseada em toolpath ficará automaticamente abaixo de 18%.
Os números pertencem ao caso apresentado pela Stratasys e Novineer.
O valor jornalístico está em demonstrar a magnitude que o problema pode alcançar quando características específicas da fabricação FDM são ignoradas.
Errar para o lado conservador também custa dinheiro
Uma simulação que prevê uma peça mais fraca do que ela realmente é pode parecer um problema relativamente seguro.
Afinal, o componente real suportaria mais carga do que o software indicava.
Na indústria, porém, esse excesso de segurança pode produzir outro desperdício: sobredimensionamento.
O engenheiro aumenta paredes, acrescenta material ou reforça regiões porque a análise afirma que o componente não sobreviverá.
A peça fica mais pesada.
O consumo de polímero cresce.
O tempo de máquina aumenta.
Em aplicações repetidas centenas ou milhares de vezes, esse excesso deixa de ser desprezível.
A peça otimizada ficou 40% mais leve
No caso apresentado no webinar, a maior precisão permitiu chegar a uma peça final 40% mais leve, segundo Stratasys e Novineer.
A lógica é simples.
Se o software consegue indicar com maior confiança onde a estrutura realmente precisa de material, o engenheiro pode remover massa das áreas nas quais aquele excesso existia apenas para compensar incerteza.
Esse princípio é especialmente relevante na manufatura aditiva, porque liberdade geométrica permite criar paredes, nervuras e estruturas internas que seriam difíceis de produzir por processos convencionais.
Uma simulação ruim desperdiça justamente essa vantagem.
Imprimir e quebrar funciona, mas custa tempo
Existe uma maneira bastante direta de descobrir se uma peça aguenta determinada carga: fabricar e testar até a falha.
Esse procedimento continua sendo indispensável em muitas aplicações críticas, mas não significa que todas as decisões precisem depender exclusivamente de ciclos sucessivos de tentativa.
Quando a simulação é pouco confiável, o processo pode virar uma sequência de:
projetar;
imprimir;
testar;
quebrar;
redesenhar;
imprimir novamente.
Quanto mais cara e lenta for a peça, maior fica o custo desse ciclo.
Uma análise mais próxima do comportamento real não elimina testes físicos, mas pode reduzir o número de iterações necessárias para chegar a um projeto aceitável.
Simulação não substitui validação real
Esse cuidado merece destaque.
Mesmo uma análise que considere trajetórias de impressão continua sendo um modelo computacional.
Peças reais podem sofrer variações de fabricação, umidade, temperatura, envelhecimento, defeitos, diferença entre máquinas e alterações de lote do material.
Aplicações críticas continuam exigindo ensaios e validação adequados.
A vantagem da simulação é ajudar o engenheiro a chegar ao teste físico com um projeto mais bem fundamentado.
Ela reduz incerteza; não transforma previsão em garantia.
O erro pode ocorrer nos dois sentidos
Uma análise inadequada não precisa necessariamente concluir que a peça é mais fraca.
Dependendo das hipóteses utilizadas, também pode superestimar resistência e produzir uma falsa sensação de segurança.
Esse cenário é mais perigoso porque o componente pode chegar à aplicação real acreditando-se que suporta uma carga que, na prática, excede sua capacidade.
Por isso, conhecer o comportamento anisotrópico não serve apenas para fabricar peças mais leves.
Também ajuda a evitar projetos aparentemente aprovados por uma simulação que não representa adequadamente a fabricação.
O formato externo conta apenas metade da história
Dois objetos podem compartilhar exatamente o mesmo arquivo CAD e ainda assim se comportar de maneiras diferentes.
Basta alterar a orientação na mesa.
Uma peça impressa deitada pode colocar suas linhas principais na mesma direção das cargas esperadas.
A mesma geometria impressa em pé pode transferir o esforço para as interfaces entre camadas.
Visualmente, ambas continuam iguais.
Mecanicamente, podem ser bastante diferentes.
Por isso, a orientação escolhida no slicer faz parte do projeto estrutural, mesmo quando o modelo tridimensional não mudou um único milímetro.
Infill também participa do comportamento
Outro elemento importante é o preenchimento interno.
Porcentagem, padrão e orientação do infill interferem na distribuição de material e podem modificar rigidez, massa e resposta a determinadas cargas.
Uma simulação que trata toda a região interna como um bloco homogêneo precisa recorrer a aproximações para representar aquilo que, fisicamente, é uma estrutura cheia de vazios e trajetórias.
Em peças funcionais, essas diferenças podem se tornar importantes o suficiente para justificar modelos mais sofisticados.
Mais perímetros não resolvem todo problema
Quando uma peça quebra, uma reação comum consiste em simplesmente aumentar o número de paredes ou elevar o preenchimento.
Isso pode funcionar.
Também pode adicionar grande quantidade de material numa região que não estava causando a falha.
Se o problema está na orientação das camadas, por exemplo, engrossar toda a peça pode ser uma maneira cara de evitar uma decisão mais inteligente de projeto.
Uma boa análise ajuda justamente a distinguir onde reforçar, onde alterar orientação e onde material adicional não está trazendo retorno proporcional.
Fibra de carbono torna a discussão ainda mais interessante
Materiais reforçados amplificam a importância da orientação.
Fibras curtas tendem a se alinhar parcialmente com o fluxo durante a extrusão, aumentando determinadas propriedades ao longo das linhas depositadas.
Isso pode gerar diferenças ainda maiores entre direções.
Por esse motivo, o simples rótulo “nylon com fibra de carbono” não informa tudo aquilo que o engenheiro precisa saber.
O comportamento depende da matriz polimérica, porcentagem e tipo de fibra, parâmetros de processamento e orientação final.
A análise precisa acompanhar essa complexidade.
NoviPath começa por três materiais industriais
A integração apresentada pelas empresas lista inicialmente três materiais compatíveis:
Nylon 12CF;
Antero 800NA;
ULTEM 9085.
São materiais de perfil industrial, bem diferentes do PLA normalmente utilizado em impressoras domésticas.
O Nylon 12CF possui reforço de fibra de carbono, enquanto Antero 800NA e ULTEM 9085 atendem aplicações de engenharia que podem exigir desempenho térmico, químico ou mecânico elevado.
Isso também mostra onde a tecnologia está sendo posicionada inicialmente: peças funcionais cujo custo e responsabilidade justificam uma simulação mais sofisticada.
Isso não significa que o maker precise abandonar o PLA
A discussão técnica continua útil mesmo para quem utiliza uma impressora de bancada.
Um usuário doméstico talvez não tenha NoviPath, modelos de material validados ou software profissional de elementos finitos.
Ainda assim, o princípio permanece valioso.
Orientação importa.
Camadas importam.
Perímetros importam.
A direção da carga importa.
É por isso que uma peça aparentemente robusta pode quebrar facilmente numa direção e resistir surpreendentemente bem em outra.
Entender isso já melhora o projeto mesmo sem executar qualquer FEA.
A peça precisa ser orientada pensando na carga
Antes de fatiar um componente funcional, vale imaginar onde aparecerão os principais esforços.
Se uma aba será constantemente dobrada, colocar a interface entre camadas exatamente na direção que tende a abri-la pode criar uma região vulnerável.
Se um gancho suportará peso, a orientação das linhas pode determinar se a carga percorre material contínuo ou tenta separar camadas.
A melhor posição para imprimir nem sempre é aquela que:
usa menos suporte;
termina mais rápido;
produz a superfície mais bonita.
Para uma peça estrutural, resistência pode precisar vencer essas três prioridades.
A peça mais bonita pode estar orientada da pior maneira
Esse é um conflito comum.
Uma orientação pode esconder marcas de suporte, melhorar acabamento e reduzir tempo de impressão, mas deixar a estrutura desfavorável para o esforço real.
Outra pode produzir aparência menos limpa e exigir mais pós-processamento, porém distribuir melhor as cargas.
Não existe resposta universal.
O projeto precisa definir qual propriedade possui maior importância.
Em objeto decorativo, acabamento provavelmente vence.
Num suporte que receberá dezenas de quilos, a resposta pode ser completamente diferente.
Software tradicional não é necessariamente “ruim”
Também seria injusto concluir que FEA convencional não serve para peças impressas em 3D.
Análises tradicionais podem produzir resultados úteis quando o modelo de material, hipóteses e simplificações são adequados ao objetivo.
O problema aparece quando uma ferramenta criada para representar material homogêneo recebe propriedades inadequadas e é utilizada como se FDM tivesse comportamento idêntico em todas as direções.
Uma simulação é tão boa quanto aquilo que o modelo consegue representar.
O avanço da abordagem orientada por toolpath está justamente em acrescentar informações que antes eram simplificadas ou ignoradas.
85% menos prazo é outra alegação do fornecedor
Stratasys e Novineer também apresentam resultados mais amplos obtidos com a solução.
Segundo as empresas, usuários do fluxo observaram redução de até 85% no prazo de desenvolvimento, 40% nos custos de produção e aumento de 35% no número de aplicações FDM viáveis.
Esses números devem ser entendidos como resultados apresentados pelos próprios fornecedores, e não como desempenho garantido para qualquer empresa.
Geometria, volume de produção, material e processo anterior influenciam profundamente o retorno obtido.
Ainda assim, eles ajudam a mostrar o objetivo comercial da tecnologia: reduzir a dependência de ciclos físicos de tentativa e erro.
Simular a trajetória também pode ajudar a escolher orientação
Uma das aplicações mais interessantes não está apenas em dizer se a peça vai quebrar.
Se o software consegue representar diferentes trajetórias, o engenheiro pode comparar virtualmente maneiras distintas de fabricar a mesma geometria.
Imprimir na horizontal.
Girar 90 graus.
Mudar parâmetros.
Alterar caminhos.
Reforçar apenas determinada região.
A simulação passa a ajudar não apenas no projeto do objeto, mas também no projeto do processo de fabricação.
Essa diferença é fundamental para manufatura aditiva.
O arquivo CAD deixa de ser o projeto completo
Na fabricação convencional, o desenho tridimensional costuma carregar grande parte da definição da peça.
Em FDM, existe outra camada de projeto entre CAD e objeto.
O slicer decide como aquela geometria será convertida em matéria física.
Duas pessoas podem receber o mesmo STL e produzir objetos com propriedades distintas utilizando orientações, perímetros e parâmetros diferentes.
Por isso, tratar apenas o CAD como representação completa da peça esconde uma etapa crucial.
O toolpath é praticamente uma segunda definição do produto.
Isso aproxima software e fabricação
O fluxo apresentado pela Stratasys integra GrabCAD Print Pro e NoviPath justamente para evitar que fatiamento e análise estrutural permaneçam completamente separados.
A trajetória criada para fabricação entra diretamente na simulação.
Se o engenheiro modifica a maneira de imprimir, pode reavaliar como essa mudança afeta o componente.
Essa integração é particularmente importante para setores em que repetir testes físicos custa caro ou consome dias de máquina.
A fabricação começa a ser otimizada antes de o primeiro cordão de polímero ser depositado.
O objetivo não é acertar um número perfeito
Nenhuma simulação reproduz integralmente a realidade.
O objetivo é reduzir a distância entre previsão e comportamento observado até um nível útil para tomada de decisão.
No caso apresentado, sair de um erro de 120% para menos de 18% mudou significativamente a confiança no modelo e permitiu reduzir massa.
Em outro componente, valores e benefícios podem ser completamente diferentes.
A questão principal é metodológica: quanto mais a análise conhece o processo real, menor tende a ser a necessidade de compensar desconhecimento com excesso de material.
Impressão 3D já não pode ser tratada apenas como geometria
Durante muito tempo, uma das maiores vantagens atribuídas à manufatura aditiva foi a liberdade de produzir formas complexas.
Isso continua verdadeiro.
Mas peças funcionais exigem outra pergunta.
Não basta descobrir se aquela forma pode ser impressa.
É preciso entender como a maneira de imprimi-la altera aquilo que ela conseguirá suportar.
O Folha do Leste já mostrou que até dividir um modelo grande exige pensar em direção de esforços, orientação, encaixes e posição das emendas. A mesma lógica aparece agora em escala de engenharia estrutural.
Cada decisão tomada antes de apertar “imprimir” pode reaparecer quando a peça recebe carga no mundo real.
A peça pode estar certa e a simulação, errada
Esse é o aspecto mais provocador do caso apresentado.
Quando um teste físico supera muito aquilo que a análise previa, a reação inicial pode ser imaginar que a peça ficou excepcionalmente boa.
Talvez não.
Talvez o modelo utilizado para prever seu comportamento simplesmente não soubesse como aquela peça havia sido fabricada.
Em impressão FDM, linhas, camadas e trajetórias não são marcas deixadas depois da produção.
Elas são parte da estrutura.
Quando a simulação finalmente passa a enxergá-las, o computador deixa de analisar apenas um bloco com determinado formato e começa a analisar algo muito mais próximo daquilo que realmente sairá da impressora.
E essa diferença pode determinar se uma peça será superdimensionada, otimizada ou, no pior cenário, aprovada com uma confiança que nunca deveria ter existido.