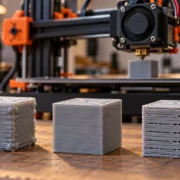
Plástico demais também estraga a impressão 3D; veja como corrigir | Folha do Leste/Imagem ilustrativa gerada por IA
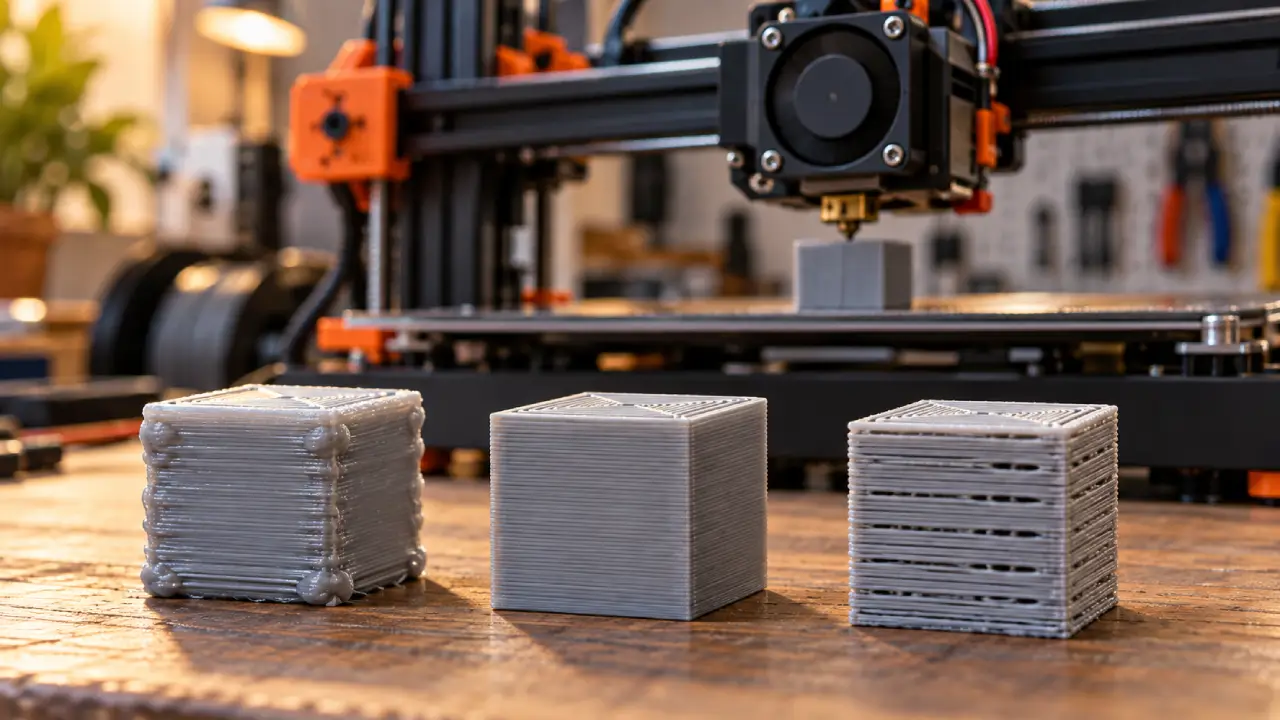
Plástico demais também pode estragar uma impressão 3D. Quando a impressora deposita mais filamento do que a peça necessita, surgem acúmulos de material, marcas na superfície e irregularidades que prejudicam o acabamento. O problema, conhecido como sobre-extrusão, pode ser corrigido com o ajuste do Extrusion Multiplier, recurso disponível em fatiadores como o PrusaSlicer.
Entretanto, reduzir indiscriminadamente a quantidade de plástico também provoca defeitos. Quando a extrusão fica abaixo do necessário, pequenas aberturas podem surgir entre as linhas e os perímetros da peça. O desafio, portanto, está em encontrar o equilíbrio entre excesso e falta de material.
A Prusa Research explica que o multiplicador de extrusão é uma calibração avançada, indicada principalmente para aplicações e filamentos específicos. A fabricante não recomenda alterar esse parâmetro automaticamente em impressoras novas que já utilizam perfis adequados.
Como identificar excesso de plástico na impressão 3D
A sobre-extrusão acontece quando a impressora deposita uma quantidade de material maior do que a necessária para formar as linhas programadas pelo fatiador.
Um dos sinais aparece nas superfícies superiores. Em vez de um acabamento regular, o plástico pode formar pequenas elevações, marcas e acúmulos próximos aos perímetros.
O defeito também pode comprometer peças que precisam ser encaixadas ou coladas. Quando a superfície apresenta material excedente, dois componentes podem deixar de se unir corretamente, exigindo acabamento posterior.
Por outro lado, a subextrusão produz o problema inverso. A quantidade insuficiente de filamento pode deixar espaços entre linhas adjacentes e provocar pequenas falhas nas superfícies.
Esses sinais ajudam a orientar o diagnóstico, mas não significam que todo defeito semelhante seja causado pelo multiplicador. Problemas de temperatura, alimentação do filamento e funcionamento do extrusor também precisam ser considerados.
O que é Extrusion Multiplier e como funciona?
O Extrusion Multiplier, chamado de multiplicador de extrusão, é um parâmetro que ajusta a quantidade de material enviada ao bico durante a impressão.
No PrusaSlicer, o valor 1,00 corresponde a 100% do fluxo calculado pelo programa. Se o usuário alterar a configuração para 0,95, o software passa a comandar 95% da quantidade originalmente prevista. Um valor de 1,05 representa 105%.
Isso não significa que 95% ou 105% sejam valores corretos para qualquer impressora. A Prusa explica que o ajuste ideal pode variar conforme o tipo de material, a cor e até a bobina utilizada.
O fabricante também distingue o multiplicador definido no fatiador do controle de fluxo disponível no firmware da impressora. Embora ambos influenciem a extrusão, modificar um deles não altera automaticamente a configuração do outro.
Como ajustar o multiplicador de extrusão no PrusaSlicer
No PrusaSlicer, o usuário pode acessar Filament Settings → Filament → Extrusion Multiplier, utilizando o modo de configurações apropriado para visualizar o parâmetro.
Antes de alterar qualquer valor, é importante confirmar que o perfil selecionado corresponde ao filamento e à impressora utilizados.
A Prusa documenta dois procedimentos de calibração: um baseado na aparência das peças e outro na medição da espessura das paredes de um modelo de teste.
No método visual, o usuário imprime um pequeno cubo de calibração e examina sua superfície superior. Se houver excesso de material próximo aos perímetros, a orientação é reduzir gradualmente o multiplicador.
Quando aparecem aberturas visíveis entre as linhas, o procedimento prevê aumentar o valor. A fabricante recomenda realizar ajustes pequenos, geralmente de 1% a 2% por tentativa, repetindo a impressão para observar o resultado.
O objetivo não é simplesmente deixar a peça com aparência mais lisa. É alcançar uma deposição equilibrada, sem excesso perceptível de material e sem espaços inadequados entre as linhas.
Calibração com paquímetro exige medir a parede da peça
O segundo procedimento descrito pela Prusa utiliza um cubo impresso com uma única parede, permitindo comparar a espessura obtida com a largura de extrusão configurada no fatiador.
No exemplo oficial, a fabricante considera um bico de 0,4 mm e largura de extrusão de 0,45 mm. Depois de imprimir o modelo, o usuário realiza várias medições e calcula a espessura média da parede.
A relação entre a largura programada e a espessura medida ajuda a determinar o ajuste necessário. Entretanto, o resultado depende do perfil utilizado e da qualidade dos instrumentos de medição.
A própria Prusa alerta que paquímetros digitais de baixa precisão podem não ser adequados para medir com segurança uma parede tão fina.
Por isso, quem não dispõe de ferramentas confiáveis pode utilizar o método visual documentado pela fabricante, desde que realize os testes cuidadosamente.
Um mesmo ajuste funciona para PLA, PETG e ABS?
Não necessariamente. A calibração do fluxo pode variar entre PLA, PETG, ABS e outros materiais, além de apresentar diferenças entre marcas, cores e lotes.
Isso significa que copiar o multiplicador de extrusão utilizado por outra pessoa não garante um resultado adequado. O valor precisa fazer sentido para a combinação específica de impressora, filamento e perfil de impressão.
A Prusa informa que valores ajustados costumam aparecer na faixa de 0,90 a 1,10, mas isso representa uma referência de calibração, não uma recomendação para testar indiscriminadamente os extremos.
Se uma impressão apresenta falhas frequentes, o ideal é verificar primeiro a condição do material, o funcionamento da máquina e as configurações utilizadas. Alterar o multiplicador não corrige automaticamente problemas mecânicos ou obstruções do bico.
Quando vale a pena mexer no Extrusion Multiplier?
O ajuste ganha importância quando a impressora funciona corretamente, mas determinados filamentos apresentam excesso ou pequenas faltas de material durante a deposição.
Também pode ser útil na fabricação de componentes que precisam se encaixar com precisão, já que irregularidades nas superfícies dificultam a união de peças.
Entretanto, a configuração não deve ser tratada como solução universal para qualquer defeito de impressão. Em muitos casos, utilizar um perfil confiável e verificar as condições do filamento pode ser mais adequado do que modificar o fluxo.
O princípio é simples: mais plástico não significa uma peça melhor. A qualidade depende de depositar a quantidade correta de material no lugar certo, mantendo equilíbrio entre acabamento, preenchimento e características do objeto impresso.