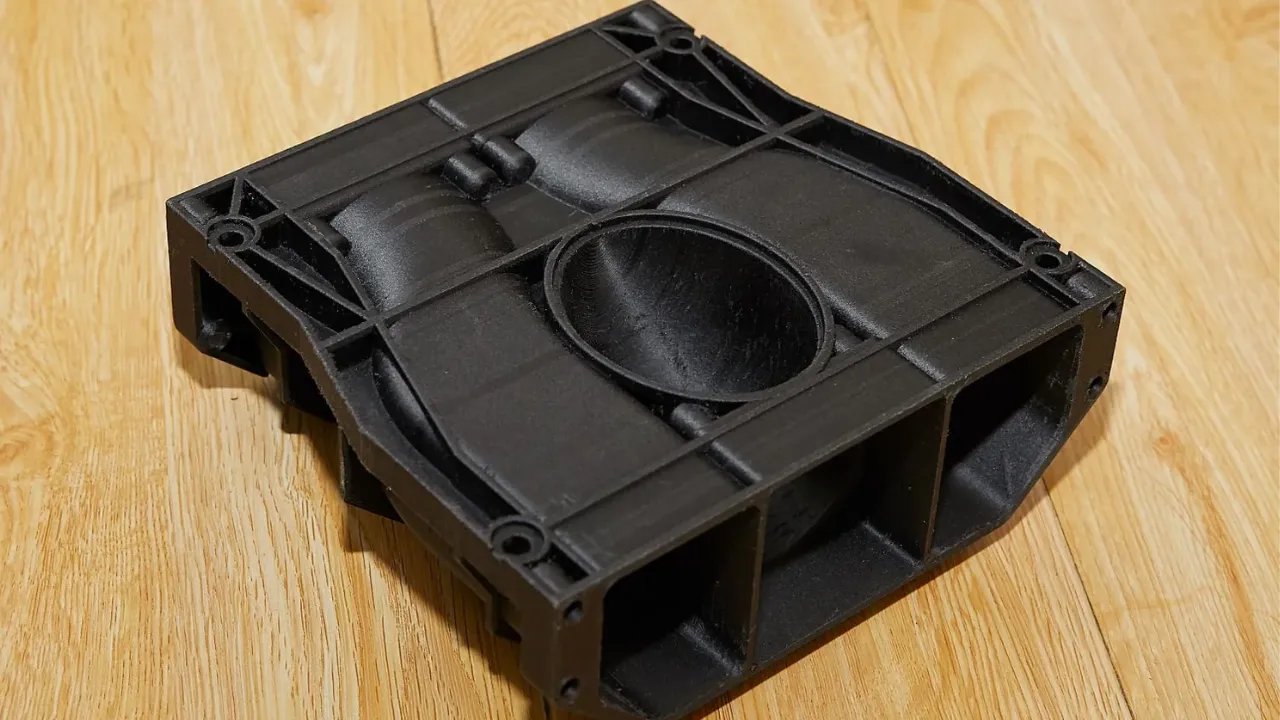
Filamento com fibra de carbono deixa a peça mais forte? A resposta depende de onde a força vem | Divulgação
Filamento com fibra de carbono virou sinônimo de material premium na impressão 3D, aparecendo em bobinas de PLA, PETG, PET, nylon, policarbonato e outros polímeros destinados a peças funcionais.
A associação parece simples: fibra de carbono é usada em carros de competição, bicicletas, aeronaves e estruturas de alta performance; portanto, misturá-la ao filamento deveria produzir automaticamente uma peça mais forte.
Na prática, a resposta é bem mais interessante.
A fibra de carbono picada utilizada na maioria dos filamentos FDM pode aumentar muito a rigidez, estabilidade dimensional e resistência a determinadas cargas, mas também pode reduzir alongamento antes da ruptura, aumentar fragilidade e tornar a orientação das camadas ainda mais importante.
Por isso, perguntar apenas se “fibra de carbono deixa a peça mais forte” mistura propriedades mecânicas diferentes dentro de uma única palavra.
Uma peça pode ficar mais rígida e, ao mesmo tempo, menos tolerante a uma pancada.
Primeiro: rigidez e resistência não são a mesma coisa
Esse é o ponto que explica boa parte da confusão.
Rigidez indica quanto um material resiste a deformar quando recebe uma carga. Quanto maior o módulo, menos ele flexiona antes de recuperar sua forma ou romper.
Resistência descreve quanto esforço o material consegue suportar antes de falhar.
Já tenacidade está ligada à quantidade de energia que uma peça consegue absorver antes de quebrar.
Um material pode ser extremamente rígido, mas relativamente frágil.
Outro pode flexionar bastante sem romper e, portanto, sobreviver melhor a impactos.
Quando fibras de carbono são adicionadas a um termoplástico, a mudança mais evidente costuma aparecer justamente na rigidez.
A fibra impede parte da deformação do polímero
Num filamento convencional, o polímero consegue deformar dentro dos limites próprios de sua estrutura.
Ao adicionar pequenas fibras rígidas à matriz, parte desse movimento fica restrita.
O resultado pode ser uma peça que:
- flexiona menos;
- mantém melhor as dimensões;
- sofre menos deformação térmica;
- empena menos durante a impressão;
- suporta melhor determinadas cargas estruturais.
Isso explica por que materiais reforçados aparecem tanto em gabaritos, suportes, braços mecânicos, componentes de máquinas e peças funcionais.
Mas também explica por que simplesmente dobrar um pedaço de PLA-CF ou ASA-CF pode produzir uma surpresa desagradável.
Mais rígido pode significar mais quebradiço
A própria Bambu Lab alerta, por exemplo, que seu ASA-CF é mais quebradiço que o ASA convencional, apesar do grande aumento de rigidez proporcionado pelas fibras.
Isso não é contradição.
A peça pode resistir melhor a deformações graduais e ainda assim quebrar mais facilmente quando submetida a uma flexão excessiva ou impacto rápido.
É semelhante à diferença entre uma régua rígida e um material flexível: o primeiro mantém melhor a geometria, enquanto o segundo consegue absorver deformação maior antes da ruptura.
Portanto, escolher CF apenas porque “é mais forte” pode levar ao material errado para a aplicação.
O polímero continua sendo parte fundamental da peça
Outro erro comum é comparar apenas a presença da fibra.
PLA-CF, PETG-CF, PET-CF, PA-CF e PC-CF não são o mesmo material.
A fibra modifica a matriz, mas as características fundamentais do polímero continuam importando.
Um nylon reforçado continua tendo comportamento muito diferente de um PLA reforçado. Um policarbonato com carbono também possui propriedades térmicas, mecânicas e químicas distintas de um PET-CF.
Isso significa que a pergunta correta não é apenas “tem fibra de carbono?”.
É preciso perguntar fibra de carbono dentro de qual plástico?
Nylon com carbono pode alcançar números muito altos
Um bom exemplo aparece no Fiberon PA6-CF20, da Polymaker, produzido com nylon 6 e aproximadamente 20% de fibra de carbono.
Nos corpos de prova secos divulgados pela fabricante, a resistência à tração chega a aproximadamente 109 MPa no plano XY, enquanto o módulo de Young ultrapassa 8,6 GPa.
Esses números mostram uma peça extremamente rígida para os padrões da impressão FDM.
O material também possui alta resistência térmica e foi desenvolvido para componentes funcionais, ferramentas industriais e aplicações em que estabilidade dimensional importa.
Mas existe outro número tão importante quanto os 109 MPa.
Na direção Z, o mesmo material é muito mais fraco
Quando o mesmo PA6-CF20 é testado no eixo Z, atravessando as interfaces entre camadas, a resistência à tração cai para aproximadamente 54 MPa.
Ou seja, mesmo num filamento de engenharia muito avançado, a orientação continua exercendo enorme influência.
No plano das linhas depositadas, as fibras e o polímero trabalham numa direção muito favorável.
Entre uma camada e outra, a peça depende fortemente da qualidade da fusão entre as superfícies extrudadas.
Isso é a chamada anisotropia da impressão 3D.
A mesma peça não possui necessariamente a mesma resistência em todas as direções.
A orientação pode importar mais que o nome do filamento
Imagine um suporte em forma de “L” preso por dois parafusos.
Se a principal força tentar separar as camadas exatamente como folhas empilhadas, até um material sofisticado pode falhar mais cedo que o esperado.
Girando a peça no slicer, essa mesma carga pode passar a atuar ao longo das linhas de extrusão, onde a resistência é muito maior.
Por isso, engenharia de uma peça impressa não começa na escolha da bobina.
Ela também envolve:
orientação;
número de perímetros;
espessura das paredes;
geometria;
temperatura;
adesão entre camadas;
tipo de carga.
Em muitos casos, corrigir orientação produz ganho maior que simplesmente trocar PLA por uma versão CF.
Fibra curta não funciona como uma chapa de carbono
Existe ainda uma diferença fundamental entre filamento reforçado com fibras picadas e os laminados de fibra de carbono usados em automóveis, bicicletas ou aeronaves.
Num filamento FDM comum, as fibras são curtas e ficam dispersas dentro do polímero para conseguir atravessar o hotend.
Já uma estrutura de carbono tradicional pode utilizar fibras contínuas formando tecidos ou camadas orientadas especificamente para suportar determinados esforços.
São arquiteturas completamente diferentes.
Por isso, imprimir PA-CF não equivale a fabricar uma peça de carbono laminado.
O nome “fibra de carbono” aparece nos dois casos, mas a forma como o reforço trabalha muda radicalmente.
Existem impressoras que usam fibra contínua
A fabricação aditiva também possui sistemas capazes de depositar fibra contínua junto ao polímero.
Nessa configuração, longos filamentos de carbono podem seguir trajetórias planejadas dentro da peça, criando reforços muito mais próximos da lógica de um compósito estrutural tradicional.
Isso pode produzir ganhos enormes em determinadas direções.
Entretanto, é uma tecnologia diferente daquela usada por uma impressora doméstica alimentada com uma bobina comum de PLA-CF ou PA-CF.
Quando o fabricante vende “CF filament” para FDM convencional, normalmente estamos falando de fibras curtas misturadas ao plástico.
Fibra também ajuda a controlar empenamento
Um dos benefícios mais interessantes aparece antes mesmo de a peça ficar pronta.
As fibras podem reduzir a tendência de determinados polímeros se contraírem e empenarem durante o resfriamento.
A geometria fica mais estável e peças grandes podem manter dimensões com maior facilidade.
A Prusa destaca justamente essa característica em seu PC Blend Carbon Fiber, descrevendo alta rigidez, boa estabilidade dimensional e possibilidade de imprimir peças grandes com menor tendência ao warping.
Esse comportamento pode ser tão importante quanto a resistência mecânica final.
Uma peça extremamente forte não serve para muita coisa se sair da mesa torta.
Acabamento também costuma melhorar
Filamentos CF frequentemente produzem uma superfície fosca e visualmente uniforme, capaz de esconder linhas de camada melhor que versões brilhantes do mesmo polímero.
Isso ocorre porque as fibras alteram a maneira como a superfície reflete a luz.
O resultado pode parecer mais profissional mesmo sem pós-processamento.
Para componentes técnicos, gabinetes, suportes e peças de uso final, essa estética virou parte do apelo comercial dos materiais reforçados.
Mas aparência de peça industrial não significa automaticamente desempenho industrial.
Carbono também pode reduzir a ductilidade
Os dados mecânicos mostram outra consequência.
O PA6-CF20 citado anteriormente possui alongamento antes da ruptura de apenas alguns pontos percentuais.
Isso significa que ele não foi projetado para dobrar muito antes de falhar.
Esse comportamento é desejável quando a função exige manter alinhamento e geometria sob carga.
Pode ser indesejável em presilhas, dobradiças flexíveis, clips e peças que precisam deformar repetidamente.
Nessas aplicações, um material menos rígido e mais dúctil pode sobreviver por muito mais tempo.
Impacto merece olhar separado
Outro erro é utilizar resistência à tração como medida universal.
Uma peça submetida a impacto enfrenta uma carga completamente diferente daquela aplicada lentamente numa máquina de ensaio.
O próprio catálogo da Bambu Lab mostra diferenças importantes entre materiais reforçados.
Seu PET-CF, por exemplo, apresenta módulo de flexão elevado, enquanto outros compostos podem oferecer desempenho melhor em impacto ou adesão entre camadas.
Não existe um campeão universal.
A escolha muda conforme o componente precisa resistir a torção, flexão, impacto, calor, fadiga ou carga estática.
Mais fibra também não significa automaticamente melhor material
Parece intuitivo imaginar que 30% de carbono sempre deveria ser superior a 15%.
Mas aumentar a quantidade de fibras altera:
- viscosidade;
- fluxo;
- adesão entre camadas;
- fragilidade;
- qualidade superficial;
- dificuldade de extrusão.
Existe um equilíbrio entre o reforço e a quantidade de polímero capaz de envolver e unir essas fibras.
Além disso, fabricantes podem utilizar comprimentos, tratamentos superficiais e formulações diferentes.
Por isso, comparar filamentos apenas pela porcentagem de CF é insuficiente.
Adesão entre fibra e polímero é decisiva
A fibra só ajuda se conseguir transferir carga adequadamente para a matriz que a envolve.
Se a ligação entre fibra e polímero for ruim, ela pode até criar pontos de concentração de tensão e prejudicar determinadas propriedades.
A Polymaker desenvolveu uma tecnologia chamada Fiber Adhesion justamente para modificar a química superficial das fibras e melhorar sua ligação com a poliamida.
Segundo os dados da própria fabricante, esse tratamento permite preservar e até aumentar a resistência entre camadas em determinadas formulações.
Isso é importante porque materiais reforçados convencionais nem sempre apresentam o mesmo comportamento.
Alguns compósitos perdem resistência no eixo Z
A própria documentação técnica da Polymaker mostra comparações nas quais materiais reforçados de outros fabricantes apresentaram redução da resistência entre camadas depois da adição de fibras.
Esse efeito ajuda a derrubar outra simplificação comum.
Adicionar carbono pode melhorar muito o comportamento no plano XY e, dependendo da formulação, piorar justamente o ponto em que uma impressão FDM já costuma ser mais vulnerável.
Por isso, uma ficha técnica que informe apenas “tensile strength” sem dizer em qual orientação o ensaio foi feito conta apenas metade da história.
Leia XY e Z separadamente
Quando uma ficha técnica fornece os dois valores, eles deveriam ser tratados quase como propriedades diferentes.
XY representa normalmente uma carga mais alinhada ao plano das linhas impressas.
Z mede o comportamento atravessando as camadas.
Quanto maior a diferença entre esses números, mais anisotrópica é a peça.
No Fiberon PA6-CF20 atual, por exemplo, a fabricante declara aproximadamente 109 MPa em XY e 54 MPa em Z para resistência à tração em sua tabela de produto.
A diferença é grande demais para ser ignorada no projeto.
Temperatura pode mudar a resistência entre camadas
Adesão também depende de processamento.
Se o hotend estiver frio demais, a nova linha de plástico pode não fundir corretamente com a camada anterior.
Se a ventoinha estiver forte demais, a superfície pode resfriar antes de formar uma ligação adequada.
Isso pode transformar um material teoricamente resistente numa peça fraca.
A Bambu Lab chega a alertar que resfriamento excessivo pode reduzir a adesão das camadas em determinados filamentos CF.
Portanto, copiar um perfil genérico pode desperdiçar boa parte da vantagem mecânica comprada na bobina.
Material úmido também destrói parte da vantagem
Nylon reforçado com carbono continua sendo nylon e continua absorvendo umidade.
Quando há água demais no material, a extrusão pode produzir bolhas, irregularidades e adesão pior entre camadas.
Num componente estrutural, isso é especialmente problemático.
Não adianta comprar um filamento de engenharia caro e depois imprimir uma matriz cheia de defeitos provocados por armazenamento inadequado.
A secagem pode chegar a 100 °C em PA6-CF
No caso do Fiberon PA6-CF20, a Polymaker recomenda uma secagem de 100 °C por aproximadamente oito horas antes de imprimir quando necessário.
Isso já mostra a distância entre esse tipo de material e um PLA doméstico comum.
O secador precisa suportar temperaturas elevadas de maneira controlada, enquanto a impressora também precisa trabalhar com hotend apropriado.
Ou seja, a bobina pode caber fisicamente numa máquina doméstica e ainda assim exigir preparação que vai muito além de selecionar o material no slicer.
Fibra de carbono desgasta bicos comuns
Existe outro custo escondido.
Fibras são abrasivas e podem desgastar rapidamente bicos de latão.
Conforme o nozzle se desgasta, o diâmetro muda gradualmente e prejudica precisão de extrusão.
Por isso, fabricantes recomendam bicos endurecidos para uso frequente de materiais CF.
O Folha do Leste já mostrou essa exigência ao explicar o hotend de 400 °C da Prusa, preparado para polímeros de engenharia como PEKK-CF, PPS-CF e PPA-CF.
A temperatura pode variar enormemente entre esses materiais, mas o desgaste provocado pelos reforços continua sendo uma preocupação comum.
Bico maior pode reduzir risco de entupimento
Dependendo da carga e do tamanho das fibras, um nozzle muito pequeno aumenta a possibilidade de obstruções.
A Bambu Lab recomenda bico de aço endurecido de 0,6 mm para seu PET-CF, embora versões de 0,4 e 0,8 mm também sejam listadas como compatíveis.
Outros fabricantes possuem recomendações diferentes.
É justamente por isso que não existe uma regra única como “todo CF precisa de 0,6 mm”.
O fabricante da bobina precisa ser consultado.
O Folha do Leste já mostrou como a Creality K3 pretende combinar bicos de diferentes diâmetros inclusive para materiais reforçados, usando ferramentas distintas conforme exigência estrutural e nível de detalhe.
Filamento CF também costuma custar mais
Esse é outro motivo para evitar carbono onde ele não traz benefício real.
Uma peça puramente decorativa pode não aproveitar:
- maior rigidez;
- estabilidade térmica;
- resistência mecânica;
- controle dimensional.
Nesse caso, o usuário paga mais pelo material, desgasta mais rapidamente o bico e aumenta a complexidade do processo sem receber ganho funcional proporcional.
Às vezes, PLA convencional resolve perfeitamente o problema.
Engenharia também significa saber quando não usar o material mais sofisticado.
Para um suporte rígido, CF pode ser excelente
Imagine uma câmera ou sensor que precisa permanecer alinhado.
Nesse caso, pequenas deformações podem prejudicar a função mesmo sem causar ruptura.
Um material reforçado pode ser excelente porque mantém melhor a geometria sob carga.
O mesmo vale para:
- gabaritos;
- braços;
- suportes de motores;
- ferramentas;
- estruturas de máquinas;
- componentes sujeitos ao calor.
Nessas aplicações, rigidez e estabilidade podem valer mais que capacidade de flexionar.
Para uma presilha, talvez seja pior
Agora imagine uma presilha que precisa abrir e fechar repetidamente.
Nesse caso, flexibilidade e resistência à fadiga ganham importância.
Um material excessivamente rígido e com baixo alongamento pode quebrar mais rapidamente exatamente onde uma versão sem fibra conseguiria deformar.
Por isso, “CF” não deve ser tratado como nível superior universal de um mesmo filamento.
Ele representa outra combinação de propriedades.
Carbono não corrige uma peça mal projetada
Uma parede fina continuará fina.
Um canto concentrando tensão continuará concentrando tensão.
Uma carga orientada para separar camadas continuará explorando a principal fraqueza da impressão FDM.
Trocar a bobina pode aumentar margem de segurança, mas não elimina problemas de projeto.
Muitas vezes, aumentar a espessura de uma parede, adicionar um raio, reposicionar um furo ou mudar a orientação da impressão produz resultado maior e custa menos.
Perímetros podem importar mais que infill
Outro mito recorrente é acreditar que aumentar o preenchimento para 100% transforma automaticamente qualquer peça numa estrutura muito mais forte.
Em muitos componentes submetidos a flexão, boa parte das tensões se concentra nas regiões externas.
Por isso, aumentar o número de perímetros pode ser mais eficiente que simplesmente preencher todo o interior.
A estratégia depende da geometria e da carga, mas a ideia permanece: resistência final é consequência do projeto completo, não apenas da etiqueta escrita na bobina.
Pós-tratamento também altera propriedades
Certos filamentos de engenharia podem passar por annealing, ou recozimento, depois da impressão.
O processo térmico modifica a estrutura do polímero e pode aumentar estabilidade térmica e determinadas propriedades mecânicas.
O Fiberon PA6-CF20, por exemplo, possui orientação específica de recozimento quando o usuário pretende alcançar os valores de desempenho correspondentes da ficha técnica.
Portanto, comparar números de TDS sem observar se a amostra foi seca, recozida ou condicionada pode criar conclusões erradas.
Os números de laboratório não são a sua peça
Corpos de prova são impressos seguindo condições controladas.
Sua peça terá:
- outra geometria;
- outro tamanho;
- outra orientação;
- outro preenchimento;
- outro número de paredes;
- talvez outra impressora;
- outra temperatura;
- outro nível de umidade.
Por isso, uma resistência de 109 MPa numa ficha técnica não significa que qualquer suporte impresso com aquela bobina suportará automaticamente determinada carga.
Os dados servem para comparar materiais e orientar projeto.
Não substituem ensaio do componente real quando a falha pode causar dano.
Peça crítica exige teste real
Isso vale especialmente para componentes usados em:
- veículos;
- máquinas;
- equipamentos de segurança;
- sustentação de pessoas;
- altas temperaturas;
- cargas cíclicas;
- ambientes químicos.
Para esse tipo de aplicação, confiar apenas em marketing ou numa impressão que “parece forte” é arriscado.
O componente precisa ser projetado para o esforço esperado e, quando necessário, testado em condições semelhantes às de uso.
A impressão 3D facilita fabricar a peça.
Ela não elimina as leis da mecânica.
Então fibra de carbono deixa a impressão mais forte?
Pode deixar, e em alguns materiais o ganho é enorme.
Mas essa frase precisa vir acompanhada de várias perguntas.
- Mais forte em tração?
- Mais rígida?
- Mais resistente ao calor?
- Mais estável dimensionalmente?
- Mais resistente a impacto?
- Mais forte no plano XY?
- Ou mais resistente à separação das camadas no eixo Z?
A resposta pode mudar em cada caso.
Carbono é ferramenta, não selo de superioridade
Filamentos reforçados abriram espaço para peças que seriam difíceis de produzir com polímeros comuns, especialmente quando rigidez, precisão dimensional e temperatura são decisivas.
Mas a fibra também traz abrasividade, maior custo, exigências de secagem em determinados polímeros e, frequentemente, menor capacidade de deformação antes da ruptura.
No final, o melhor material não é aquele com a sigla mais sofisticada.
É aquele cujas propriedades correspondem ao esforço que a peça realmente enfrentará.
Por isso, a pergunta “fibra de carbono deixa a peça mais forte?” possui uma resposta curta:
sim, em determinadas propriedades e direções.
A resposta útil, porém, começa logo depois:
forte para fazer exatamente o quê?